
06 Oct,2026
Крупногабаритное стальное литьё: виды, технологии производства и критерии выбора поставщика


О статье
Материал предназначен для инженеров-технологов и специалистов по закупкам тяжёлой промышленности. Здесь вы найдёте технические параметры, сравнительные таблицы, реальные кейсы и практические рекомендации по выбору поставщика крупнотоннажного стального литья.
Содержание
- 1. Что такое крупногабаритное стальное литьё и где оно применяется
- 2. Классификация марок стали: сравнительная таблица и области применения
- 3. Этапы производственного цикла: от чертежа до отгрузки
- 4. Стоимость и сроки: ценовые ориентиры и факторы влияния
- 5. Реальные кейсы: горная, металлургическая и энергетическая отрасли
- 6. Как выбрать поставщика: критерии и частые ошибки
- 7. Технические вопросы: допуски, ГОСТы и требования к чертежам
- 8. Часто задаваемые вопросы
Что такое крупногабаритное стальное литьё и где оно применяется
Крупногабаритное стальное литьё — это стальные фасонные отливки единичной массой от 1 тонны и выше, получаемые заливкой расплавленной стали в разовые или многоразовые формы и применяемые в качестве несущих и рабочих элементов тяжёлого промышленного оборудования.
Именно с этого определения стоит начинать любой разговор с поставщиком или техническим экспертом. Граница в 1 тонну условна — ряд предприятий относит к крупному литью детали от 500 кг, — однако промышленная практика и нормативная документация в России чаще всего фиксируют порог в 1 000 кг как отправную точку для отдельного технологического регламента.
Почему крупнотоннажное литьё занимает особое место среди методов металлообработки? Всё дело в соотношении геометрической сложности и массы: отлить корпус редуктора горного экскаватора массой 12 тонн со сложной внутренней полостью попросту невозможно ни ковкой, ни сваркой без колоссальных затрат. Литьё деталей из стали здесь — единственный экономически обоснованный путь.
Согласно данным Ассоциации литейщиков России, спрос на крупное промышленное литьё в 2026 году формируется преимущественно в трёх секторах: горнодобывающая и горно-обогатительная промышленность (свыше 55% потребления), энергетическое машиностроение (около 25%) и металлургия (порядка 15%). Оставшиеся проценты делят судостроение, железнодорожное машиностроение и нефтехимия.
Основные области применения стальных отливок большого размера
Стальное литьё для горнодобывающей отрасли — это прежде всего броневые плиты, корпуса мельниц, лотки и чаши дробилок. Энергетика требует корпусов турбин, арматурных блоков и рам генераторов. В металлургии востребованы изложницы, шлаковые чаши и траверсы прокатных станов. Во всех случаях общая черта одна: деталь несёт высокие статические или динамические нагрузки, и её разрушение ведёт к остановке всего технологического передела.
Отличие крупногабаритных отливок от среднесерийного литья
Изготовление крупных отливок принципиально отличается от серийного производства небольших деталей. Формовочная оснастка изготавливается под каждый заказ — это значит, что стоимость модели полностью закладывается в цену партии. Кроме того, плавка стали для одной отливки массой 8–15 тонн требует индукционных или дуговых печей соответствующей ёмкости, которые есть далеко не у каждого литейного предприятия.
«Крупнотоннажное литьё — это не просто увеличенная версия обычной отливки. Это отдельная технологическая культура, где каждый килограмм сверх нормы усложняет термообработку, контроль усадки и логистику на порядок.» — из материалов конференции «Литейное производство России — 2026»
Классификация марок стали: сравнительная таблица и области применения
Выбор марки стали — первое и самое важное техническое решение при размещении заказа на крупногабаритное стальное литьё. Ошибка на этом этапе не исправляется постфактум: переплавить готовую 10-тонную отливку — значит потерять и время, и деньги. Ниже приведена сравнительная таблица наиболее востребованных марок по ГОСТ 977-88.

| Марка стали | σв, МПа | σт, МПа | Твёрдость HB | Ключевые свойства | Типичное применение |
|---|---|---|---|---|---|
| 20Л | ≥420 | ≥220 | до 156 | Хорошая свариваемость, пластичность | Корпуса, рамы, ненагруженные кронштейны |
| 35Л | ≥550 | ≥270 | до 187 | Повышенная прочность, умеренная вязкость | Траверсы, станины, опорные плиты |
| 40ХЛ | ≥650 | ≥450 | 197–269 | Высокая прочность, закаливаемость | Шестерни, валы, нагруженные корпуса редукторов |
| 110Г13Л | ≥980 | ≥340 | до 229 (исх.) | Аустенитная высокомарганцовистая, наклёп при ударе | Зубья ковшей экскаваторов, броня дробилок, ж/д крестовины |
Когда применяют легированные и специальные марки
Отливки из легированной стали — таких как 40ХЛ или 35ХГСЛ — выбирают тогда, когда деталь работает в условиях знакопеременных нагрузок, повышенных температур или агрессивных сред. Реальный опыт показывает: замена 35Л на 40ХЛ в корпусах конусных дробилок увеличивает межремонтный ресурс в среднем на 30–40% при росте стоимости отливки лишь на 12–18%. Это одна из причин, почему инженеры-технологи горно-обогатительных комбинатов давно перешли на легированные марки даже для крупногабаритных деталей.
Чугунное и стальное литьё: в чём принципиальная разница
Чугунное и стальное литьё нередко путают непрофессиональные закупщики. Ключевое различие — пластичность и свариваемость. Сталь допускает ударные нагрузки и поддаётся сварке при ремонте; чугун хрупок, но технологичнее в литье и дешевле. Для тяжёлых нагруженных деталей — рам, корпусов, траверс — выбор в пользу стального литья для машиностроения практически безальтернативен.
Этапы производственного цикла: от чертежа до отгрузки
Понимание производственного цикла позволяет заказчику грамотно планировать поставки и реалистично оценивать сроки. Производство стальных отливок крупного габарита — это не конвейер. Это последовательность взаимозависимых операций, каждая из которых требует строгого контроля.
Пошаговый производственный цикл
- Анализ чертежа и технологическая подготовка. Конструктор-технолог проверяет чертёж на литейную технологичность, назначает припуски на механообработку (обычно 5–15 мм на сторону для крупных деталей) и разрабатывает литниковую систему.
- Компьютерное моделирование (CAE). В 2026 году применение программ ProCAST или Magma при производстве крупнотоннажного литья — уже не конкурентное преимущество, а отраслевой стандарт. Симуляция позволяет выявить зоны усадочных раковин до изготовления оснастки, снижая процент брака первой плавки с 25–35% до 5–8%.
- Изготовление модельно-стержневой оснастки. Для единичных и мелкосерийных заказов применяют деревянные или пластиковые модели; для многократного использования — металлические. Срок: 5–20 рабочих дней в зависимости от сложности.
- Формовка и сборка форм. Наиболее трудоёмкий ручной этап. Для крупных отливок используют опочную или безопочную формовку с применением холоднотвердеющих смесей (ХТС).
- Плавка и заливка стали. Дуговые электропечи ёмкостью 10–50 тонн — стандарт для литья деталей из стали крупного формата. Температура заливки — 1 560–1 620 °C в зависимости от марки.
- Охлаждение, выбивка, обрубка. Скорость охлаждения критична: слишком быстрое охлаждение вызывает внутренние напряжения и трещины в массивных сечениях.
- Термическая обработка. Для большинства конструкционных марок — нормализация или улучшение (закалка + отпуск). Для 110Г13Л — аустенизация с закалкой в воду.
- Контроль качества ОТК. Включает визуальный осмотр, УЗК (ультразвуковой контроль), МПД или ПВД, замер твёрдости, механические испытания образцов-свидетелей.
- Механообработка (при необходимости) и грунтование.
- Отгрузка. Для отливок массой свыше 5 тонн — специализированный автотранспорт или железнодорожная платформа.
Где чаще всего возникают задержки
Практика показывает: 70% срывов сроков в литейном производстве металлоконструкций приходится на два этапа — изготовление оснастки и термообработку. Оснастка задерживается из-за неполного или противоречивого чертежа; термообработка — из-за очереди на печи на предприятиях с ограниченной мощностью. Прогрессивные поставщики решают вторую проблему, имея собственные термические мощности. Первую — строгим регламентом приёмки документации до запуска заказа.
Стоимость и сроки: ценовые ориентиры и факторы влияния
Один из самых закрытых вопросов отрасли — цены. Между тем именно отсутствие ценовых ориентиров вынуждает закупщиков переплачивать или, напротив, попадать к поставщикам с заниженным качеством. Ниже — реальные диапазоны по данным 2026 года.
Ориентировочные ценовые диапазоны на крупногабаритное литьё
| Категория | Масса отливки | Цена, руб./тонна (2026 г.) | Типичный срок, нед. |
|---|---|---|---|
| Углеродистая сталь (20Л, 35Л) | 1–5 т | 95 000 – 140 000 | 6–10 |
| Углеродистая сталь (20Л, 35Л) | 5–20 т | 80 000 – 115 000 | 8–14 |
| Легированная сталь (40ХЛ и пр.) | 1–10 т | 130 000 – 190 000 | 8–14 |
| Высокомарганцовистая (110Г13Л) | 0,5–8 т | 155 000 – 230 000 | 8–12 |
| Сверхкрупные отливки | >20 т | договорная (надбавка 20–40%) | 12–22 |
Ключевые факторы ценообразования
Почему два одинаковых по чертежу запроса могут получить цены, различающиеся вдвое? Главные факторы: сложность геометрии (тонкостенные и разностенные отливки требуют иной оснастки), объём партии (единичный заказ несёт всю стоимость модели), марка стали и наличие дефицитных легирующих элементов, а также требования к НК-контролю. Стоит также учитывать, что в 2026 году цены на шихтовые материалы в России выросли на 8–12% по сравнению с предыдущим годом — это напрямую отражается в стоимости литья из стали на заказ.
Конечно, есть ситуации, когда небольшая партия оказывается выгоднее крупной: если у поставщика уже есть аналогичная оснастка от предыдущего проекта, стоимость модели не закладывается повторно, что существенно снижает итоговую цену.
Реальные кейсы: горная, металлургическая и энергетическая отрасли
Абстрактные технические описания — это одно. Реальные кейсы демонстрируют, как крупногабаритные металлические отливки решают конкретные производственные задачи. Ниже — три показательных примера из российской промышленной практики.
Кейс 1: Бронеплиты мельниц для ГОКа, Урал
Горно-обогатительный комбинат столкнулся с проблемой: импортные броневые плиты шаровых мельниц диаметром 7 м стали недоступны из-за логистических ограничений. Задача — освоить производство аналогов из 110Г13Л массой 1,8–2,4 т/шт. на отечественном предприятии. Результат: после двух пробных плавок и корректировки литниковой системы по данным ProCAST был достигнут уровень брака менее 3%. Ресурс отечественных плит составил 94% от импортного аналога при цене на 35% ниже. Комбинат перешёл на ежеквартальные заказы партиями по 40–60 тонн.
Кейс 2: Корпус редуктора для прокатного стана, Западная Сибирь
Металлургический завод заказал корпус редуктора главной линии прокатного стана 250 — отливку из стали 35Л массой 14,5 тонны с системой внутренних масляных каналов. Основные сложности: разностенность (от 40 до 180 мм), высокие требования к герметичности масляных полостей, жёсткий допуск на базовые плоскости (±0,3 мм после механообработки). Применение ХТС-формовки и поэтапный контроль УЗК позволили сдать деталь без замечаний. Срок — 13 недель от чертежа до отгрузки. Фасонное стальное литьё такого класса сложности производят в России не более 12–15 предприятий.
Кейс 3: Крышка турбины для ТЭС, Центральный федеральный округ
Энергетическая компания нуждалась в замене крышки паровой турбины из жаростойкой стали 20ХМФЛ массой 6,8 тонны. Особенность заказа — аттестованный сварной ремонт допускался только в ограниченных зонах, указанных в чертеже. Поставщик предоставил полный пакет документации: сертификат материала с данными плавки, протоколы МПД и УЗК, акт термообработки. Заказчик получил деталь через 11 недель с подтверждёнными механическими свойствами и был готов к монтажу в плановый ремонт турбины. Стальное литьё для машиностроения такого уровня ответственности требует от поставщика наличия аттестованных сварщиков, термических мощностей и опыта работы с РТН-документацией.
Как выбрать поставщика: критерии и частые ошибки
Выбор поставщика крупнотоннажных стальных отливок — это не рутинная закупочная процедура. Это стратегическое решение, от которого зависит надёжность производственной цепочки на годы вперёд. Как ни странно, многие опытные закупщики совершают одни и те же ошибки.
Чек-лист оценки литейного предприятия
При квалификации поставщика стальных отливок большого размера необходимо проверить следующее. Во-первых, наличие плавильных мощностей: ёмкость печей должна соответствовать максимальной массе заказываемых отливок с запасом не менее 20%. Во-вторых, собственные термические мощности (печи камерные или шахтные): отдача термообработки на сторону — серьёзный риск для соблюдения сроков. В-третьих, аккредитованная лаборатория НК: спектральный анализ, УЗК, МПД или ПВД на площадке поставщика. В-четвёртых, опыт работы с аналогичными по массе и марке детали — запросите подтверждённые кейсы. В-пятых, наличие ПО для CAE-моделирования и практика его применения.
Типичные ошибки при выборе поставщика
Самая распространённая ошибка — выбор по минимальной цене без анализа технических возможностей. Именно так возникают истории, когда поставщик принимает заказ на 18-тонную отливку, не имея ни печи нужной ёмкости, ни опыта формовки. Результат — срыв сроков на 3–4 месяца и итоговая стоимость, превышающая «дорогой» вариант в полтора раза.
Вторая ошибка — игнорирование географии. Доставка 15-тонной отливки из-за Урала в Москву стоит сопоставимо с её производством на ближайшем заводе. Транспортная составляющая в стоимости крупногабаритных металлических отливок нередко достигает 10–20% от общей суммы контракта.
Технические вопросы: допуски, ГОСТы и требования к чертежам
Для заказчика, впервые размещающего крупный заказ на фасонное стальное литьё, техническая документация становится главным барьером. Разберём ключевые нормативные аспекты.
Нормативная база: ГОСТ и EN для стальных отливок
Основные российские стандарты для стального литья: ГОСТ 977-88 (марки стали для отливок), ГОСТ 26645-85 (допуски и припуски на механообработку — заменён ГОСТ Р 53464-2009), ГОСТ 21357-87 (допуски на отливки из стали и чугуна по уровням точности). Европейские аналоги — EN 10293 (легированные стальные отливки) и EN 1559-2 (требования к процессу литья стали). При поставках на объекты под надзором Ростехнадзора дополнительно требуется соответствие НП-068-05 или профильным ТУ предприятия.
Требования к чертежам при оформлении заказа
Чтобы поставщик мог корректно рассчитать стоимость и сроки, чертёж должен содержать: габаритные и присоединительные размеры с указанием допусков; марку стали и её ГОСТ; требования к механическим свойствам (если отличаются от стандарта); зоны, недопустимые для сварочного ремонта; класс точности отливки по ГОСТ Р 53464-2009; методы и объём неразрушающего контроля; требования к термообработке. Чем полнее чертёж, тем меньше уточнений потребует поставщик — а каждое уточнение это потери времени.
Допустимые припуски на механообработку для крупных отливок устанавливаются по ГОСТ Р 53464-2009 в зависимости от класса точности (9–16). Ориентировочно для отливок массой 1–10 тонн класса точности 13 припуск составляет 7–14 мм на сторону для необрабатываемых поверхностей и 10–20 мм для обрабатываемых базовых плоскостей.
Изготовление крупных отливок под требования EN требует дополнительного согласования: европейские нормы допускают иную систему классификации дефектов при НК-контроле, что влияет на критерии приёмки. Уточняйте этот момент на стадии заключения договора — не в момент сдачи готовой детали.
2026 год: тренды и перспективы отрасли
Программа импортозамещения в 2026 году создала устойчивый спрос на крупное промышленное литьё внутри страны. Особенно заметен рост заказов на отливки для горно-шахтного и бурового оборудования — прямое следствие необходимости замещения европейских и американских компонентов. Параллельно растёт интерес к цифровым технологиям: тяжёлое стальное литьё, произведённое с применением CAE-моделирования и аддитивных технологий (3D-печать стержней), демонстрирует на 15–20% меньший процент брака при первом запуске. Это не тенденция — это уже работающая практика передовых литейных предприятий России.
Часто задаваемые вопросы
Чем крупногабаритное стальное литьё отличается от поковок?
Литьё позволяет получить сложную геометрию за одну операцию без дополнительной сварки, однако уступает поковкам по ударной вязкости и усталостной прочности. Для деталей с преобладающими статическими нагрузками — корпусов, рам, плит — литьё предпочтительнее; для динамически нагруженных деталей — осей, валов, шатунов — следует рассматривать ковку.
Какой минимальный объём партии экономически оправдан для крупного стального литья?
При единичном заказе стоимость модельной оснастки полностью ложится на одну деталь, что делает цену очень высокой. Оптимальный экономический порог — от 3–5 штук для деталей массой до 5 тонн, от 2–3 штук для отливок 5–15 тонн. При повторных заказах стоимость оснастки не начисляется повторно.
Каков допустимый уровень дефектов при ультразвуковом контроле крупных стальных отливок?
По ГОСТ 24507-80 для отливок из стали критерии приёмки зависят от класса контроля (1–4). Для ответственных деталей (класс 1) не допускаются несплошности с условной протяжённостью свыше 20 мм. Конкретные нормы должны быть указаны в КД или техническом задании на деталь.
Какие документы необходимо предоставить для оформления заказа на крупнотоннажное литьё?
Минимальный пакет: чертёж детали (предпочтительно в форматах PDF + DXF/STEP), технические условия или ссылка на ГОСТ по марке стали, требования к термообработке и НК-контролю. Для изделий под надзор РТН — дополнительно паспорт изделия и форма сертификата материала согласно ПБ или ТР ТС.
Можно ли заказать крупногабаритное стальное литьё без готового чертежа, по образцу?
Технически возможно: поставщик проводит 3D-сканирование образца и разрабатывает чертёж самостоятельно. Это увеличивает стоимость на 5–15% и срок на 1–2 недели. Однако при отсутствии исходной КД ответственность за соответствие детали её функциональному назначению остаётся на заказчике — важно это учитывать.
Резюме. Крупногабаритное стальное литьё — технически сложный и ответственный продукт, выбор которого требует системного подхода: от правильной марки стали и полноты конструкторской документации до квалификации поставщика и грамотного планирования сроков. В 2026 году российский рынок предлагает широкий выбор специализированных литейных предприятий, готовых к выполнению заказов любой сложности в рамках программы импортозамещения. Ключ к успешному проекту — детальное техническое задание, чёткие критерии приёмки и партнёр с подтверждёнными компетенциями в производстве крупнотоннажных стальных отливок.
Часто задаваемые вопросы
Q: Что такое крупногабаритное стальное литьё?
A: Крупногабаритное стальное литьё — стальные фасонные отливки единичной массой от 1 тонны, получаемые заливкой расплавленной стали в литейные формы. Применяются в горной, энергетической и металлургической промышленности в качестве несущих и рабочих элементов тяжёлого оборудования.
Q: Какие марки стали используются для крупных промышленных отливок?
A: Наиболее распространены марки по ГОСТ 977-88: 20Л и 35Л для общемашиностроительных корпусных деталей, 40ХЛ для нагруженных передаточных узлов, 110Г13Л для деталей, работающих в условиях ударного износа — зубья ковшей, бронь дробилок, железнодорожные крестовины.
Q: Каковы сроки изготовления крупнотоннажных стальных отливок?
A: Типовые сроки — от 6 до 22 недель в зависимости от массы, марки стали и сложности геометрии. Основные факторы задержек: изготовление оснастки и термообработка. Поставщики с собственными термическими мощностями и CAE-моделированием выдерживают сроки значительно стабильнее.
Q: Сколько стоит крупногабаритное стальное литьё в России в 2026 году?
A: Ориентировочные цены: углеродистая сталь (35Л) массой 1–5 т — 95 000–140 000 руб./т; легированная (40ХЛ) — 130 000–190 000 руб./т; высокомарганцовистая (110Г13Л) — 155 000–230 000 руб./т. Отливки свыше 20 т — договорная цена с надбавкой 20–40%.
Q: Какие документы нужны для заказа крупной стальной отливки?
A: Необходимы чертёж детали (PDF + DXF или STEP), марка стали с указанием ГОСТ, требования к термообработке и неразрушающему контролю, класс точности по ГОСТ Р 53464-2009. Для объектов под надзором Ростехнадзора дополнительно — форма сертификата материала и паспорт изделия по ПБ или ТР ТС.
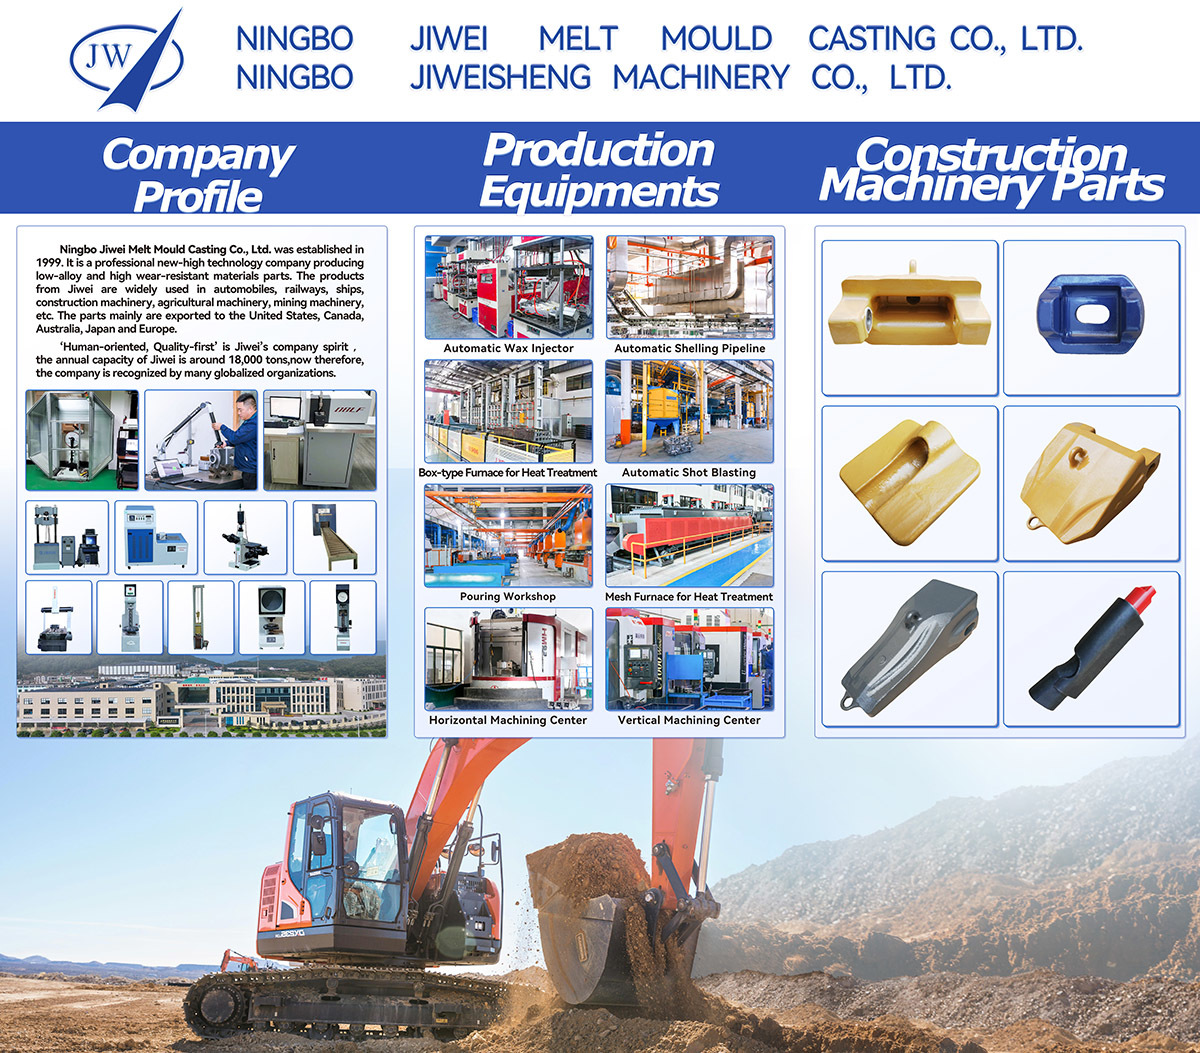
Apr 30,2025
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
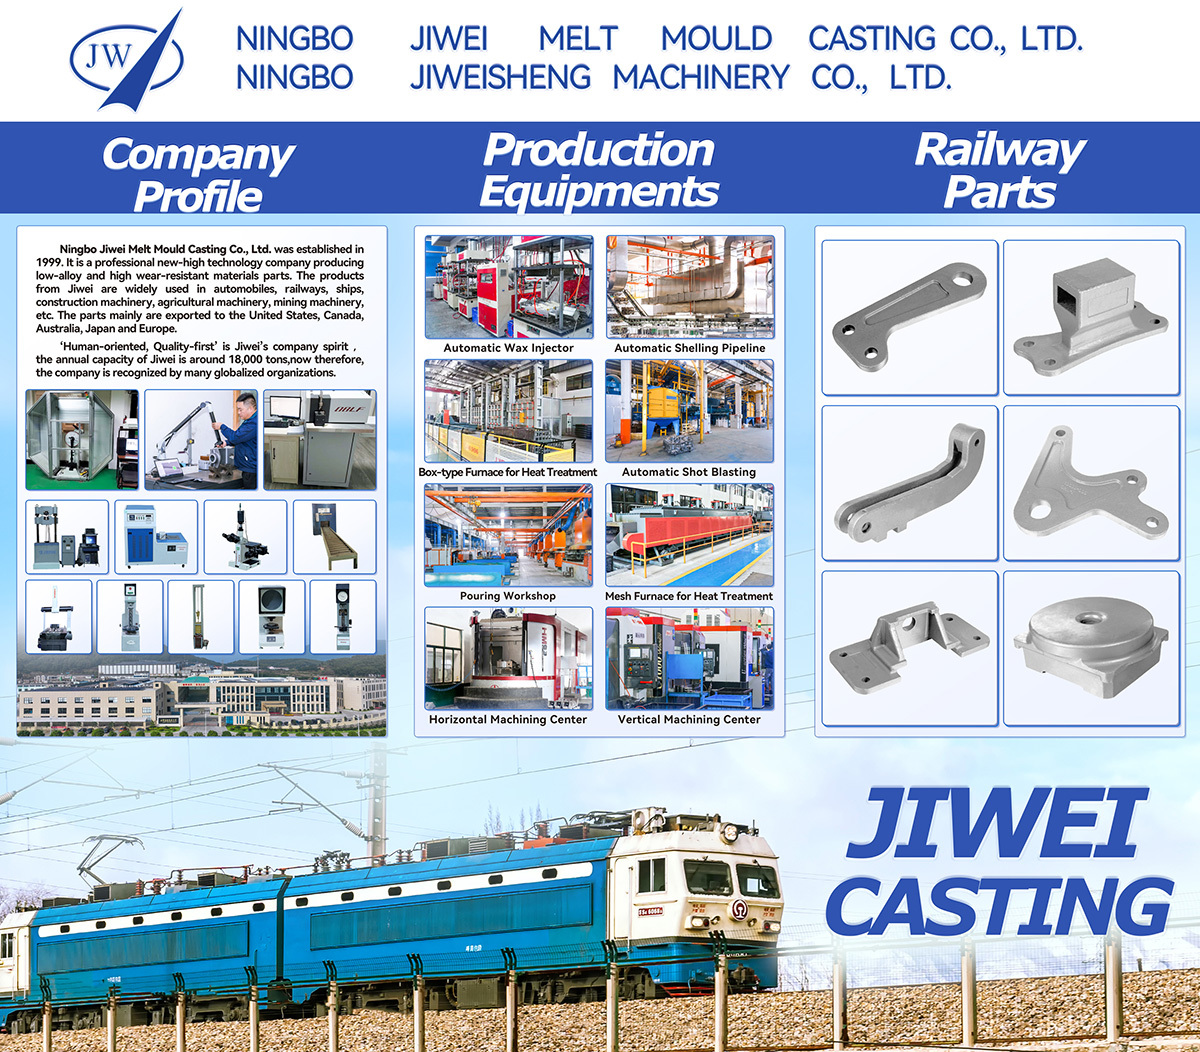
Apr 30,2025
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.