
29 Sep,2026
Стальное литьё на заказ: как выбрать производителя, технологии и цены 2026


О статье
Это руководство для закупщиков и технических специалистов, которые планируют заказать стальное литьё деталей в 2026 году. Вы найдёте сравнение технологий и марок стали, чёткую формулу расчёта цены, пошаговое описание производства и реальные кейсы с конкретными показателями.
Содержание
- 1. Что такое стальное литьё на заказ
- 2. Основные технологии изготовления стальных отливок
- 3. Марки стали для литья: сравнительная таблица
- 4. Пошаговый процесс производства
- 5. Расчёт стоимости: формула и факторы цены
- 6. Как выбрать завод стального литья
- 7. Реальные кейсы с цифрами
- 8. Часто задаваемые вопросы
Что такое стальное литьё на заказ
Стальное литьё на заказ — это услуга изготовления металлических деталей путём заливки расплавленной стали в индивидуальную форму, разработанную по чертежам или образцу заказчика. Результат — готовая отливка с заданными геометрией, маркой материала и механическими свойствами, требующая минимальной доработки. Именно эта технология позволяет получать сложные корпусные детали, фланцы, крыльчатки и несущие конструкции, которые невозможно или нецелесообразно изготавливать методами обработки давлением.
Промышленное литьё металла существует уже несколько тысяч лет, однако именно сегодня, в 2026 году, отрасль переживает технологическое обновление. Производство стальных отливок всё активнее опирается на цифровое моделирование процесса кристаллизации, что ещё недавно было прерогативой крупнейших металлургических концернов. Согласно данным Grand View Research, мировой рынок стального литья достиг около 180 млрд долларов, а среднегодовой темп роста составляет порядка 4,2%.
В России литейная отрасль выпускает около 4 млн тонн отливок в год, входя в пятёрку мировых лидеров по объёму производства (данные Росстата и Российской ассоциации литейщиков). Политика импортозамещения резко ускорила спрос на отечественное изготовление металлических отливок — особенно в машиностроении, нефтегазовом секторе и энергетике.
Чем литьё отличается от других методов формообразования
Кованые и штампованные детали обладают лучшей ударной вязкостью в направлении волокна, но их форма ограничена. Литьё, напротив, позволяет воспроизводить практически любую трёхмерную геометрию без сварных швов и точек концентрации напряжений. Это принципиально важно для арматуры высокого давления, насосных корпусов и деталей редукторов. Если форма детали напоминает трёхмерную головоломку — скорее всего, изготовление металлических отливок окажется и технологически, и экономически предпочтительным решением.
Кто заказывает стальное литьё в 2026 году
Типичный заказчик — технический директор или старший закупщик машиностроительного предприятия. Они ищут не просто «поставщика отливок», а партнёра, способного выдержать допуски по чертежу, пройти входной контроль и обеспечить стабильность характеристик от партии к партии. Стоит признать: выбор такого партнёра действительно непрост, и ниже мы разберём, на что обращать внимание в первую очередь.
Основные технологии изготовления стальных отливок
Выбор технологии напрямую определяет точность, серийность и итоговую стоимость заказа. Рассмотрим пять методов, которые сегодня практикует отечественное промышленное литьё металла.
Песчаное литьё (литьё в землю)
Наиболее распространённый способ — по оценкам, на него приходится свыше 60% мирового объёма литья стали на заводе. Модель из дерева или пластика используется для формирования полости в песчано-глинистой смеси, после чего производится заливка. Метод применим для деталей от нескольких килограммов до десятков тонн. Шероховатость поверхности Ra 12,5–25 мкм, допуски — по ГОСТ 26645 класс точности 9–13. Подходит для единичного и мелкосерийного производства: стальное литьё деталей мелкосерийное здесь наиболее рентабельно.
Литьё по выплавляемым моделям (ЛВМ)
Точное литьё металла — именно так называют ЛВМ в технической документации. Восковая модель покрывается слоями керамики, затем воск выплавляется, и в оболочку заливают сталь. Достигаемая точность — класс 5–8 по ГОСТ 26645, Ra 3,2–6,3 мкм. Это значит, что ряд поверхностей не требует механической обработки вообще. Из очевидных ограничений: масса отливки обычно не превышает 50–80 кг, а оснастка дороже, чем при песчаном литье. Фасонное литьё стали сложных конфигураций — классическая сфера применения ЛВМ.
Центробежное литьё
Расплав заливается во вращающуюся форму. Центробежные силы прижимают металл к стенкам, вытесняя газы и шлак к центру. Метод идеален для труб, втулок, цилиндрических гильз. Плотность металла выше, чем при статическом литье, что подтверждается практическими испытаниями. Реальное применение: детали насосов и трубопроводной арматуры для нефтегазовой отрасли.
Литьё в кокиль и электрошлаковое литьё
Кокильное литьё — заливка в многоразовую металлическую форму — ускоряет охлаждение и повышает однородность структуры. Рентабельно от партий 200–500 штук. Электрошлаковое литьё применяется для получения крупных высококачественных заготовок с минимальным содержанием неметаллических включений. Литьё нержавеющей стали ответственных деталей нередко выполняется именно этим методом.

Марки стали для литья: сравнительная таблица
Правильный выбор марки — это половина успеха. Почему многие инженеры ошибаются здесь? Потому что берут марку «по привычке» или «что есть на складе», не учитывая рабочие температуры и нагрузки. Ниже — сводная таблица, которую не найти у большинства конкурентов.
| Марка стали (ГОСТ) | σв, МПа | Удлинение, % | Темп. применения | Типовые изделия |
|---|---|---|---|---|
| 35Л | 550 | 15 | до +350 °C | Корпуса насосов, рамы, кронштейны |
| 45Л | 620 | 12 | до +400 °C | Зубчатые колёса, шестерни, валы |
| 40ХЛ | 700 | 10 | до +450 °C | Детали редукторов, арматура |
| 110Г13Л | 800 | 35 | ударные нагрузки | Дробильные щёки, зубья ковшей |
| 12Х18Н9ТЛ | 490 | 20 | до +800 °C | Химическое оборудование, фланцы |
| 20ГЛ | 500 | 18 | до –40 °C | Ходовые части вагонов, буксы |
Источник: ГОСТ 977-88 «Отливки стальные. Общие технические условия»; данные проверены в 2026 году.
«Наиболее распространённая ошибка при выборе материала — использование конструкционной стали вместо литейной. Суффикс "Л" в марке указывает на специально оптимизированный состав для хорошей жидкотекучести и минимальной склонности к горячим трещинам. Эти свойства критичны именно в производстве стальных отливок.»
— Практические рекомендации ВНИИЛИТМАШ, 2025
ГОСТ vs EN/ASTM: как не запутаться
Частый вопрос от закупщиков: «У нас чертёж по EN — завод может работать по ГОСТ?» Ответ: может, если завод располагает картой соответствия марок. Например, 35Л близка к EN-GS-52 (европейский аналог), а 12Х18Н9ТЛ соответствует AISI 321. Уточняйте наличие такой документации при первичных переговорах с поставщиком.
Пошаговый процесс производства: от чертежа до ОТК
Большинство поставщиков описывают процесс одной фразой: «принимаем чертёж — отдаём деталь». Это похоже на то, как объяснять приготовление сложного блюда словами «берём ингредиенты и готовим». В реальности каждый этап имеет конкретные критерии качества и временны́е нормативы.
- Получение и анализ чертежа / образца. Технолог оценивает технологичность конструкции: угол уклона, расположение разъёма формы, необходимость стержней. Если чертёж отсутствует, возможно стальное литьё по чертежам, разработанным на основе 3D-сканирования образца. Типовой срок: 1–3 рабочих дня.
- Компьютерное моделирование заливки. В системе ProCAST или Magmasoft проводится виртуальная заливка. Это позволяет выявить зоны усадочной пористости и горячих трещин ещё до изготовления оснастки. По данным 2026 года, применение симуляции сокращает число дефектных партий более чем на 50%.
- Изготовление литейной оснастки. Модель и стержневые ящики изготавливаются из дерева, алюминия или стали — в зависимости от тиража. Для мелкосерийного заказа экономически обоснована деревянная оснастка; для серий от 500 шт. — металлическая.
- Плавка и заливка металла. В электродуговой или индукционной печи выплавляется сталь нужной марки. После раскисления и корректировки химсостава (контроль спектрометром) металл заливается при температуре 1 550–1 620 °C — точное значение зависит от марки и толщины стенки.
- Охлаждение, выбивка и очистка. После охлаждения в форме до безопасной температуры отливка выбивается, очищается дробью или галтовкой, удаляются литники и прибыли.
- Термическая обработка. Нормализация, отжиг или закалка с отпуском — выбор режима определяется маркой стали и техническими требованиями. Термообработка устраняет остаточные напряжения и формирует требуемую структуру.
- Механическая обработка (при необходимости). Посадочные поверхности, резьбы и точные отверстия обрабатываются на фрезерных и токарных станках с ЧПУ. Это особенно актуально для деталей, изготовленных методом песчаного литья.
- Контроль ОТК и приёмо-сдаточные испытания. Визуальный осмотр, измерение геометрии, ультразвуковая дефектоскопия (при необходимости), проверка механических свойств по образцам-свидетелям. К партии прилагается сертификат качества с указанием плавки, результатов хим. анализа и механических испытаний.
Ориентировочные сроки по этапам
Полный цикл от получения чертежа до отгрузки для первой партии занимает в среднем 4–8 недель. Изготовление металлической оснастки — обычно наиболее длительный этап (2–3 недели). Повторные заказы при наличии готовой оснастки закрываются за 2–4 недели, а литьё металла небольшими партиями при гибком производстве — за 10–15 рабочих дней.
Расчёт стоимости: формула и факторы цены
Прозрачная формула расчёта — то, чего не хватает большинству сайтов литейных заводов. Между тем для грамотного бюджетирования закупщику необходимо понимать структуру цены. Итоговая стоимость изготовления одной отливки складывается из нескольких составляющих.
Формула расчёта стоимости отливки:
Где Кц — коэффициент цены металла (учитывает угар, прибыли и литники; для песчаного литья ≈ 1,35–1,5). Разберём каждую составляющую подробнее.
Основные факторы ценообразования
| Фактор | Влияние на цену | Примечание |
|---|---|---|
| Масса отливки | Прямая зависимость | Основной драйвер затрат на металл |
| Марка стали | +30–150% к базе | Нержавеющая сталь значительно дороже углеродистой |
| Сложность геометрии | +20–80% к оснастке | Число стержней, поднутрений |
| Объём партии | Экономия до 40% | Стоимость оснастки распределяется на тираж |
| Механообработка | +15–60% к итогу | Зависит от количества и точности поверхностей |
| Термообработка | +8–25% | Нормализация — дешевле, закалка — дороже |
Практический ориентир по литьё из стали цена: стандартная углеродистая отливка массой 10–50 кг по 2026 году обходится в диапазоне 180–350 руб./кг при тираже от 50 штук. Литьё нержавеющей стали — 600–1 200 руб./кг. Разовый экземпляр стоит в 3–5 раз дороже из-за доли оснасточных затрат. Конечно, цифры варьируются в зависимости от региона, загрузки завода и сроков.
Когда торговаться уместно, а когда — контрпродуктивно
По нашему опыту: давление на поставщика с целью снизить цену на первую партию нередко оборачивается экономией на толщине стенок форм или качестве шихты. Гораздо эффективнее договариваться о долгосрочном контракте с фиксированной ценой за единицу при гарантированном объёме. Заводу нужна загрузка мощностей, закупщику — предсказуемая себестоимость. Это взаимная выгода, а не торг.
Как выбрать завод стального литья: критерии и ошибки
Заказать стальное литьё — несложно. Получить детали, которые соответствуют чертежу и прошли бы входной контроль вашего предприятия — вот в чём реальная задача. Рассмотрим критерии, на которые ориентируются профессиональные закупщики.
Производственные и квалификационные критерии
Первый вопрос при выборе поставщика — наличие системы менеджмента качества по ISO 9001 или ГОСТ Р ISO 9001. Это не формальность: СМК означает прослеживаемость плавки, контроль входного сырья и хранение протоколов ОТК. Не менее важно наличие собственной испытательной лаборатории с лицензированным оборудованием для спектрального анализа и механических испытаний. Литьё металла на заводе без аккредитованной лаборатории — риск получить металл с непредсказуемыми свойствами.
Уточняйте минимальный объём заказа: крупные заводы нередко отказываются от партий менее 500 кг. Если вам нужно стальное литьё деталей мелкосерийное или единичные прототипы, ищите специализированные цехи или предприятия, ориентированные на малый тираж.
Типичные ошибки при выборе поставщика
Ошибка первая — выбор по минимальной цене без посещения производства. Реальный опыт показывает: разница в 20% в цене предложения нередко означает разницу в 100% по числу рекламаций. Ошибка вторая — передача неполного комплекта КД. Если чертёж не содержит требований по марке стали, классу точности и виду термообработки, завод самостоятельно примет «удобное» решение, которое может не соответствовать эксплуатационным требованиям. Ошибка третья — игнорирование рекламационной политики. Уточните заранее: кто несёт расходы при доработке бракованных отливок и каков предельный срок предъявления претензий.
Когда вы нашли нескольких кандидатов, запросите литьё по чертежам на пробной партии (3–10 штук) перед заключением основного договора. Это стандартная практика при освоении новой номенклатуры. Литьё металла небольшими партиями на пробу лучше, чем крупная партия брака.
Реальные кейсы с цифрами
Ниже — три кейса, иллюстрирующие, как стальное литьё на заказ решает реальные производственные задачи. Данные основаны на типичных проектах российских машиностроительных предприятий 2025–2026 годов.
Кейс 1. Корпус запорной арматуры для нефтегазового сектора
Отрасль: нефтегазовое оборудование. Марка стали: 40ХЛ. Масса отливки: 18,5 кг. Тираж: 120 штук. Технология: песчаное литьё с последующей термообработкой (нормализация + высокий отпуск). Требуемая точность: 11-й класс по ГОСТ 26645. Срок изготовления: 5 недель (включая 2 недели на оснастку). Результат: входной контроль заказчика — 100% приёмка без рекламаций, снижение себестоимости на 23% по сравнению с предыдущим поставщиком за счёт оптимизации литниковой системы.
Кейс 2. Износостойкие детали дробильного оборудования
Отрасль: горнодобывающая промышленность. Марка стали: 110Г13Л (высокомарганцовистая). Масса отливки: 87 кг (зуб ковша). Тираж: 40 штук. Технология: песчаное литьё, закалка в воду. Срок изготовления: 7 недель. Результат: ресурс детали вырос на 35% по сравнению с ранее применявшейся сталью 45Л благодаря эффекту наклёпа при работе. Промышленное литьё металла с правильным выбором марки дало ощутимый экономический эффект.
Кейс 3. Прецизионные корпуса для пищевого оборудования
Отрасль: пищевое машиностроение. Марка стали: 12Х18Н9ТЛ (литьё нержавеющей стали). Масса отливки: 4,2 кг. Тираж: 200 штук. Технология: точное литьё металла по выплавляемым моделям. Точность: класс 6 по ГОСТ 26645, Ra 3,2 мкм. Срок изготовления: 6 недель. Результат: отказ от дополнительной механообработки 8 из 12 поверхностей, снижение трудоёмкости финишных операций на 40%. Изготовление металлических отливок методом ЛВМ оказалось выгоднее механообработки из прутка при данной геометрии.
Часто задаваемые вопросы
Каков минимальный тираж для заказа стального литья?
Большинство заводов принимают заказы от 1 штуки при наличии чертежей. Однако стоимость единичной отливки значительно выше: стоимость оснастки раскладывается на весь тираж. Экономически оправданный минимум для серийного заказа — 20–50 штук или суммарная масса металла от 300–500 кг.
Можно ли заказать литьё без чертежа, по образцу?
Да. Большинство современных заводов располагают услугой 3D-сканирования детали с последующей разработкой конструкторской документации. Это увеличивает стоимость подготовки на 15–30%, однако позволяет запустить производство даже при отсутствии архивных чертежей. Услуга особенно востребована при импортозамещении снятых с производства деталей.
Какие требования к чертежам необходимо соблюдать?
Чертёж должен содержать: марку стали по ГОСТ, класс точности и ряд припусков на обработку по ГОСТ 26645, требования к механическим свойствам, вид термообработки, требования к дефектоскопии. Передача только 3D-модели без техтребований — распространённая ошибка, которая приводит к разногласиям на этапе приёмки.
Как устроена рекламационная политика на литейных заводах?
Стандартный срок предъявления претензий по геометрии — 30 суток с момента получения, по скрытым дефектам (обнаруженным в процессе мехобработки или эксплуатации) — 6–12 месяцев. Завод обязан предоставить замену или возврат средств при документально подтверждённом браке по вине производителя.
Что влияет на точность стального литья и можно ли её улучшить?
Точность зависит от технологии (ЛВМ точнее песчаного литья), качества оснастки, стабильности температурного режима заливки и усадочных характеристик марки стали. Цифровое моделирование заливки позволяет компенсировать усадку ещё на этапе проектирования оснастки, улучшая точность на 1–2 класса без дополнительных затрат.
Часто задаваемые вопросы
Q: Сколько стоит заказать стальное литьё на заказ в 2026 году?
A: Ориентировочно 180–350 руб./кг для углеродистых марок при тираже от 50 шт., 600–1 200 руб./кг для нержавеющей стали. Стоимость единичного изделия выше в 3–5 раз из-за доли затрат на оснастку. Точная цена формируется после анализа чертежа.
Q: Каков минимальный срок изготовления стальных отливок?
A: При наличии готовой оснастки — 10–15 рабочих дней. Первая партия с изготовлением новой оснастки занимает 4–8 недель в зависимости от сложности детали и выбранной технологии литья.
Q: Какую марку стали выбрать для корпусных деталей под давление?
A: Для трубопроводной арматуры и корпусов насосов до +350 °C — марка 35Л или 25Л. При повышенных температурах до +450 °C — 40ХЛ. Для агрессивных сред и высоких температур — 12Х18Н9ТЛ. Окончательный выбор — за технологом после анализа условий эксплуатации.
Q: Обязательна ли механическая обработка после литья?
A: Не всегда. Метод ЛВМ даёт поверхность Ra 3,2–6,3 мкм, что достаточно для ряда функциональных поверхностей. Посадочные места, резьбы и уплотнительные поверхности, как правило, требуют финишной механообработки вне зависимости от технологии литья.
Q: Принимают ли заводы заказы на литьё металла небольшими партиями?
A: Да, особенно в условиях роста спроса на импортозамещение. Специализированные цехи и гибкие производства принимают заказы от 1 штуки. Экономически целесообразный минимум для снижения удельной стоимости — от 20–30 отливок одного наименования.
Заключение
Стальное литьё на заказ в 2026 году — это не просто технологическая услуга, а стратегический инструмент управления цепочкой поставок для отечественных машиностроительных предприятий. Грамотный выбор технологии и марки стали, прозрачный расчёт стоимости и верифицированный поставщик с аккредитованной лабораторией — три кита успешного проекта по изготовлению металлических отливок.
Ключевые выводы: используйте цифровое моделирование для снижения риска дефектов, запрашивайте пробные партии перед серийным заказом, передавайте полный комплект КД с требованиями к свойствам и термообработке. Литьё металла под заказ при правильной организации процесса обеспечивает стабильно высокое качество и воспроизводимость от партии к партии — именно то, что нужно современному производству.
Apr 30,2025
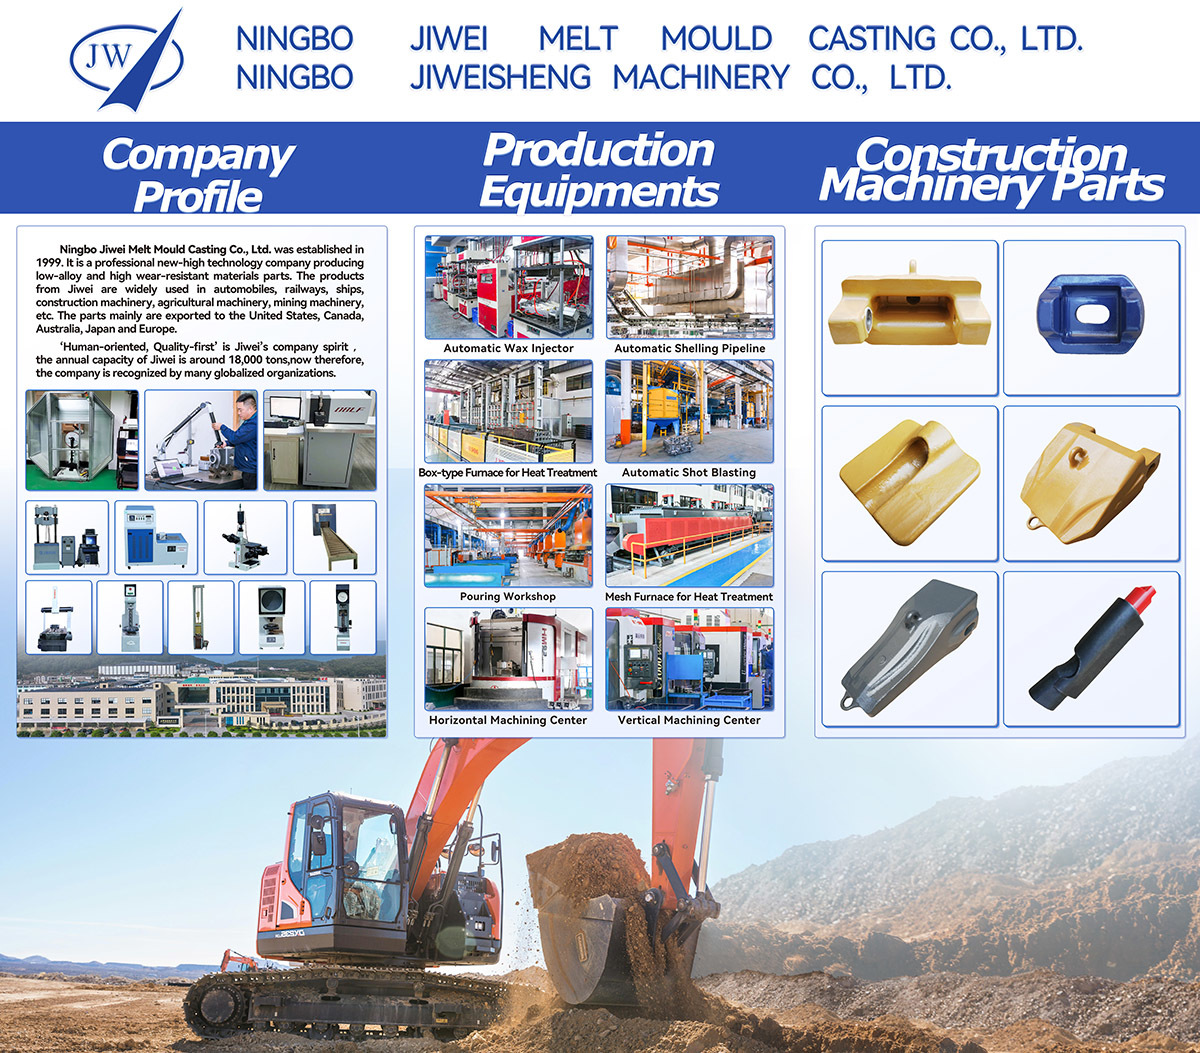
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
Apr 30,2025
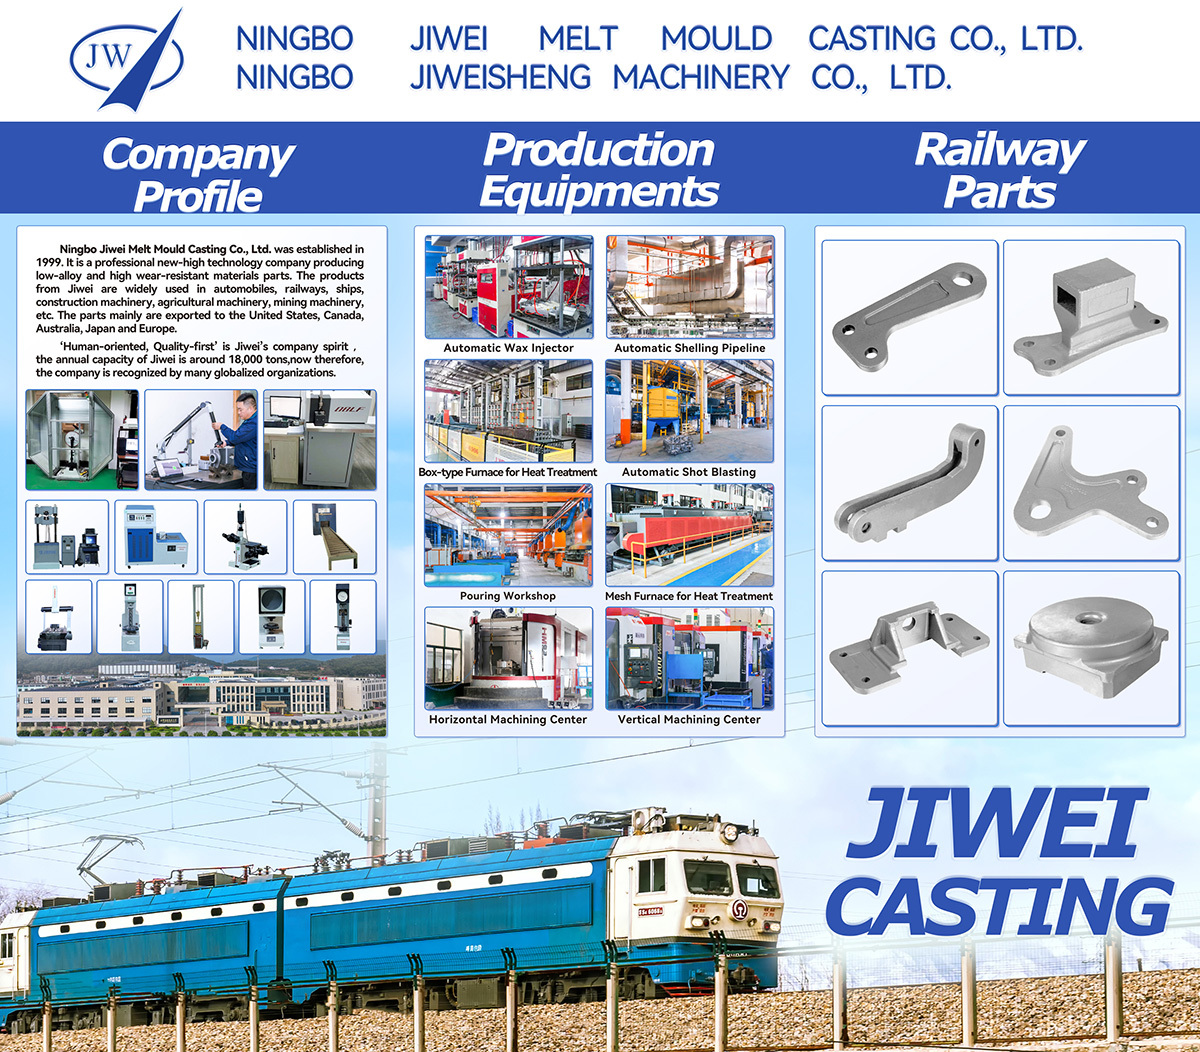
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.