
02 Oct,2026
Стальное литьё по выплавляемым моделям: технология, преимущества и выбор производителя


Обзор статьи
Это руководство охватывает полный цикл стального литья по выплавляемым моделям — от базовой технологии и классификации сплавов до практических критериев выбора поставщика. Статья предназначена для инженеров-технологов и специалистов отделов закупок, которые оценивают применимость прецизионного литья для своих изделий и ищут надёжного производителя.
Содержание
- 1. Что такое стальное литьё по выплавляемым моделям
- 2. Пошаговый процесс: от воска до готовой детали
- 3. Классификация стальных отливок по материалу
- 4. Сравнение с другими методами литья
- 5. Типичные дефекты и методы контроля качества
- 6. Тренды 2026 года: цифровизация и зелёное производство
- 7. Как выбрать производителя: критерии и красные флаги
- 8. Часто задаваемые вопросы
Что такое стальное литьё по выплавляемым моделям
Стальное литьё по выплавляемым моделям — это прецизионный метод изготовления стальных деталей сложной формы, при котором восковая модель покрывается огнеупорной керамической оболочкой, затем воск выплавляется, а в полученную форму заливается расплавленная сталь. Результат — отливка с высокой точностью размеров, чистой поверхностью и минимальным объёмом финишной механообработки.
В русскоязычной профессиональной среде этот процесс называют также литьём по выплавляемым моделям, инвестиционным литьём или восковым литьём стали. По сути, все эти термины описывают одну технологию — просто с разным акцентом на этапе изготовления модели или на конечном применении.
Почему этот метод занял доминирующее положение в точном машиностроении? Ответ прост: он позволяет получать детали с внутренними полостями, поднутрениями и тонкими стенками толщиной от 1,5 мм — там, где обычное литьё в песчаные формы или штамповка технически неприменимы. Это особенно критично для авиационных компонентов, арматуры, насосных корпусов и медицинского оборудования.
Точное стальное литьё обеспечивает допуски в диапазоне CT4–CT6 по ISO 8062. Важно понимать: это не то же самое, что допуски механической обработки. Для большинства конструктивных поверхностей финишная обработка всё равно потребуется — добросовестный производитель всегда об этом предупредит.
«Литьё по выплавляемым моделям остаётся незаменимым, когда требуется воспроизвести сложную геометрию без чрезмерных затрат на многопереходную механообработку. По данным Investment Casting Institute (ICI), стальные отливки составляют более 40% от мирового объёма продукции отрасли.»
Где применяется метод выплавляемых моделей
Производство стальных отливок методом выплавляемых моделей охватывает широкий спектр отраслей. Нефтегазовая промышленность использует прецизионное литьё для задвижек, клапанов и корпусов насосов, работающих при высоком давлении. Автомобилестроение — для деталей подвески, тормозных скоб и компонентов трансмиссии. Энергетическое машиностроение — для рабочих колёс турбин и корпусов подшипников.
Согласно данным 2026 года, глобальный рынок литья по выплавляемым моделям оценивается в диапазоне, превышающем 200 млрд рублей только по сегменту российских и СНГ-поставщиков (с учётом импортозамещения). Отечественные предприятия — такие как литейные подразделения «Уралмашзавода» и специализированные цеха «Тяжпрессмаша» — активно наращивают мощности именно в сегменте литья деталей из стали по этой технологии.
Чем метод отличается от других видов точного литья
Фасонное литьё стали существует в нескольких вариантах — кокильное, центробежное, под давлением. Однако метод выплавляемых моделей уникален тем, что форма разрушается после каждой заливки: это означает неограниченную свободу в геометрии детали. Никаких разъёмов, никаких линий разъёма на критических поверхностях. Именно это делает его предпочтительным для литья тонкостенных деталей и стального художественного литья.
Пошаговый процесс: от воска до готовой детали
Полный технологический цикл производства стальных отливок по методу выплавляемых моделей включает восемь последовательных этапов. Понимание каждого из них критически важно при оценке поставщика: отклонение на любой стадии ведёт к браку всей партии.
- Изготовление пресс-формы для восковых моделей. Алюминиевая или стальная оснастка, точно повторяющая геометрию детали с учётом усадки стали (обычно 1,5–2,5%).
- Инжекция воска. Расплавленный воск впрыскивается в пресс-форму под давлением, после охлаждения извлекается восковая модель.
- Сборка восковых блоков. Несколько моделей объединяются на единой литниковой системе — «ёлке» — для одновременной заливки.
- Нанесение огнеупорного покрытия. Блок многократно (7–12 слоёв) погружается в суспензию из циркониевой муки и электрокорунда, каждый слой сушится. Это формирует керамическую оболочку толщиной 6–10 мм.
- Выплавление воска (автоклав или паровая камера). При температуре 150–180 °C воск вытекает, оставляя полую керамическую форму.
- Прокалка керамической формы. Обжиг при 900–1100 °C упрочняет оболочку и удаляет остатки воска.
- Заливка стали. В нагретую форму заливается расплавленная сталь нужной марки (температура плавления 1450–1540 °C в зависимости от сплава).
- Выбивка, очистка и финишная обработка. Керамика разрушается виброочисткой или дробеструйной обработкой, отрезается литниковая система, при необходимости проводится термообработка.

На практике тестирование показывает: наибольший процент брака — до 60% всех дефектов — возникает именно на этапах нанесения покрытия и заливки. Недостаточная толщина оболочки даёт трещины при заливке; перегрев формы перед заливкой ухудшает чистоту поверхности. Опытный технолог контролирует эти параметры постоянно, а не выборочно.
Роль термической обработки в цикле
Стальные отливки практически всегда требуют термической обработки — нормализации, отжига или закалки с отпуском. Это не опция, а обязательный шаг для снятия литейных напряжений и достижения требуемых механических характеристик. Производители, которые позиционируют «готовые детали без термообработки» как преимущество, заслуживают пристального внимания: для конструкционных применений это почти всегда компромисс с качеством.
Особенности изготовления тонкостенных и сложных деталей
Литьё тонкостенных деталей — пожалуй, главный конёк метода выплавляемых моделей. Стенки толщиной 1,5–3 мм воспроизводятся стабильно при условии грамотного проектирования литниковой системы. Тем не менее существуют ограничения: чрезмерно длинные тонкие выступы склонны к деформации при охлаждении. Компьютерное моделирование заливки (ProCAST, Magmasoft) на этапе проектирования позволяет предсказать и устранить такие проблемы до изготовления первой восковой модели.
Классификация стальных отливок по материалу
Выбор марки стали — один из первых и наиболее ответственных шагов при заказе стальных отливок. Ошибка в этом решении не исправляется на финишных операциях. Ниже приведена классификация основных групп сплавов, применяемых в производстве стальных отливок методом выплавляемых моделей.
| Тип стали | Типовые марки (ГОСТ) | Основные свойства | Области применения |
|---|---|---|---|
| Углеродистая сталь | 15Л, 25Л, 35Л | Низкая стоимость, хорошая свариваемость | Общемашиностроительные детали |
| Низколегированная сталь | 30ХМЛ, 35ХГСЛ | Высокая прочность, ударная вязкость | Горнодобывающее, нефтегазовое оборудование |
| Нержавеющая сталь | 08Х18Н10Л, 12Х18Н9ТЛ | Коррозионная стойкость, гигиеничность | Пищевое производство, медицина, насосы |
| Жаропрочная сталь | 20Х25Н19С2Л, ХН60ВТ | Стабильность при T > 700 °C | Авиация, газовые турбины, печная арматура |
| Инструментальная / высоколегированная | Х12МЛ, 110Г13Л | Твёрдость, износостойкость | Дробильно-размольное оборудование, штамповый инструмент |
Как выбрать марку стали для конкретной задачи
Выбор определяется тремя факторами: рабочими условиями детали (температура, давление, агрессивная среда), требованиями к механическим свойствам и, конечно, бюджетом. Нержавеющие стали типа 08Х18Н10Л обходятся в 2,5–3 раза дороже углеродистых аналогов по стоимости металлошихты — это нужно закладывать в экономику проекта на самом раннем этапе. Хороший поставщик всегда предложит альтернативные марки с обоснованием замены.
Особенности литья нержавеющей стали
Прецизионное литьё нержавеющих сталей требует особого внимания к защите расплава от окисления. Именно поэтому большинство производственных участков для нержавейки оснащены вакуумными или аргоновыми плавильными печами. Без этой меры хром активно окисляется, образуя неметаллические включения — один из главных источников брака в данном сегменте.
Сравнение с другими методами литья
Инвестиционное литьё — не единственный путь к получению стальной детали. Каждый метод имеет свою нишу, и грамотный инженер-технолог выбирает его исходя из геометрии детали, требуемой точности, серийности и бюджета.
Литьё в песчаные формы дешевле в части оснастки, но даёт значительно большие припуски на обработку и худшую чистоту поверхности — Ra 12,5–25 мкм против Ra 1,6–6,3 мкм для выплавляемых моделей. Литьё под давлением обеспечивает высокую производительность, однако применительно к стали практически не используется из-за чрезмерного износа пресс-форм.
Конечно, есть ситуации, когда метод выплавляемых моделей — избыточное решение. Для простой симметричной детали весом 50 кг центробежное литьё окажется и дешевле, и быстрее. Всё зависит от задачи — универсальных решений в металлообработке не существует.
Когда метод выплавляемых моделей экономически оправдан
Согласно отраслевым данным 2026 года, метод становится экономически привлекательным при серийности от 200 штук при весе детали до 5 кг. Однако и единичные заказы возможны — при наличии у производителя 3D-печати восковых моделей на SLA-принтере, которая исключает изготовление дорогостоящей пресс-формы. Такой подход сокращает срок подготовки производства с 3–4 недель до 5–7 рабочих дней.
Точное литьё vs. механическая обработка из заготовки
Для деталей с внутренними каналами или сложными наружными контурами фасонное литьё стали методом выплавляемых моделей позволяет сократить расход металла на 30–60% по сравнению с механической обработкой из прутка или поковки. Это прямая экономия — причём особенно ощутимая при работе с дорогостоящими нержавеющими или жаропрочными сплавами, где стружка в буквальном смысле стоит денег.
Типичные дефекты и методы контроля качества
Почему многие предприятия сталкиваются с неожиданным браком даже при работе с опытными поставщиками? Ответ — в природе самого процесса: литьё по выплавляемым моделям чувствительно к десяткам технологических параметров одновременно. Знание типичных дефектов позволяет ещё на стадии переговоров с производителем задать правильные вопросы.
Основные виды дефектов стальных отливок
Усадочные раковины и пористость. Возникают при недостаточном питании отливки через прибыли. Характерны для толстостенных узлов и мест перехода от тонких сечений к толстым. Выявляются рентгеновским контролем или компьютерной томографией.
Горячие трещины. Образуются в момент затвердевания при наличии усадочных напряжений. Особенно распространены в высоколегированных сталях с широким интервалом кристаллизации. Предотвращаются оптимизацией геометрии питателей и скоростью охлаждения.
Неметаллические включения. Попадают из керамической оболочки или образуются при окислении расплава. Критичны для деталей, работающих при знакопеременных нагрузках — в этом случае включения становятся концентраторами напряжений. Контролируются металлографическим анализом шлифов.
Отклонения размеров. Вызываются нестабильной усадкой воска или стали, а также деформацией оболочки при заливке. Контролируются трёхкоординатными измерительными машинами (КИМ) — это стандарт для любого серьёзного производителя.
Стандарты и методы неразрушающего контроля
Применительно к стальным отливкам ответственного назначения в России действуют ГОСТ 977-88 (общие технические условия на стальные отливки) и отраслевые стандарты — ОСТ для нефтегаза, РМРС для судостроения. Неразрушающий контроль включает: визуально-измерительный контроль (ВИК), капиллярную (ПВК) или магнитопорошковую дефектоскопию (МПД) для поверхностных дефектов, рентгенографию и ультразвуковой контроль (УЗК) для внутренних несплошностей.
Реальный опыт показывает: поставщики, располагающие собственной рентгеновской установкой и аттестованными дефектоскопистами, в среднем в 2,5 раза реже генерируют рекламации по скрытым дефектам, чем те, кто отдаёт контроль на аутсорсинг.
Тренды 2026 года: цифровизация и зелёное производство
Отрасль прецизионного литья переживает структурную трансформацию. Два вектора определяют развитие производства стальных отливок в 2026 году — цифровизация производственного цикла и давление со стороны экологических регуляторов.
Цифровое моделирование и 3D-печать восковых моделей
Сегодня лидирующие предприятия используют цифрового двойника отливки ещё до изготовления первой восковой модели. Системы литейного моделирования ProCAST и Magmasoft позволяют предсказать расположение усадочных раковин, термические напряжения и скорость затвердевания с точностью, достаточной для корректировки конструкции литниковой системы без опытных заливок. Это похоже на навигатор, который предупреждает о пробке до начала поездки — вместо того чтобы объезжать её уже в дороге.
3D-печать восковых и полимерных моделей методами SLA и SLS фактически ликвидировала главный барьер для мелкосерийных и опытных заказов — стоимость оснастки. По данным ведущих российских центров аддитивных технологий, подготовка производства для единичного изделия сократилась в среднем с 4 недель до 6–8 дней. Это кардинально меняет экономику заказа литья деталей из стали в прототипных партиях.
Экологические требования и низкоуглеродное производство
Углеродный налог, действующий в ЕС в рамках механизма CBAM, прямо затрагивает российских экспортёров стальных изделий. Внутри страны ужесточаются требования по выбросам плавильных участков. В ответ ведущие литейные предприятия переходят на индукционные электропечи с замкнутой системой охлаждения и рекуперацией тепла. По оценкам, переход с купольных вагранок на индукционный нагрев снижает удельный выброс CO₂ на 35–40% при сопоставимой производительности. Зелёная сертификация производства всё чаще становится обязательным условием тендеров крупных промышленных холдингов.
Как выбрать производителя: критерии и красные флаги
Выбор поставщика для заказа стальных отливок — процесс, который нельзя свести к простому сравнению цен. Ошибка на этом этапе оборачивается задержками поставок, рекламационными спорами и в конечном счёте простоями сборочных линий. Опыт работы с несколькими десятками поставщиков позволяет выделить ключевые критерии.
Обязательные критерии при оценке поставщика
Сертификация. Наличие ISO 9001:2015 — необходимый минимум. Для ответственных применений в нефтегазе требуется API Q1, для оборонки — сертификат системы менеджмента по ГОСТ РВ 0015-002. Отсутствие сертификации не означает автоматически плохого качества, но существенно усложняет аудит и юридическую защиту при рекламации.
Собственная лаборатория. Спектральный анализ химического состава, механические испытания (разрыв, твёрдость, ударная вязкость) и неразрушающий контроль должны выполняться на площадке производителя, а не силами сторонних организаций. Это сокращает сроки и исключает «потерю» образцов между организациями.
Опыт с вашим типом материала. Производитель, специализирующийся на углеродистых сталях, может не иметь необходимой экспертизы в области жаропрочных сплавов. Запросите сертификаты качества (сертификаты плавки, протоколы испытаний) на аналогичные изделия из вашей марки стали.
Красные флаги при переговорах с литейным предприятием
Обращайте внимание на следующие тревожные сигналы. Обещание «изготовим без механической обработки» для конструктивных поверхностей с допуском жёстче CT6 — это либо заблуждение, либо осознанное введение в заблуждение. Отказ предоставить протоколы испытаний на готовые партии или ссылка на «коммерческую тайну» химического состава плавки — повод искать другого поставщика. Наконец, отсутствие реальных производственных мощностей (только офис и субподряд) при сложном техническом задании — серьёзный операционный риск.
Стальное литьё по выплавляемым моделям — технология с высоким порогом технологической культуры. Только системный подход к выбору поставщика гарантирует стабильное качество серийных партий.
Часто задаваемые вопросы
Часто задаваемые вопросы
Q: Какова минимальная партия для стального литья по выплавляемым моделям?
A: При традиционной оснастке экономически обоснованный минимум — от 50–200 штук в зависимости от сложности детали. При использовании 3D-печати восковых моделей возможны единичные изделия и опытные партии от 1–5 штук без дорогостоящей пресс-формы.
Q: Какие допуски обеспечивает метод выплавляемых моделей?
A: Стандартный диапазон — CT4–CT6 по ISO 8062, что соответствует ±0,2–0,5 мм для типовых размеров. Критические поверхности, как правило, дополнительно обрабатываются механически до IT7–IT9. Утверждения об «абсолютной точности без обработки» требуют документального подтверждения.
Q: Какой максимальный вес отливки возможен при этом методе?
A: В промышленной практике метод выплавляемых моделей наиболее эффективен для деталей массой от 0,05 до 50 кг. Технически возможны отливки до 100–150 кг, однако при большей массе экономические преимущества перед другими методами снижаются.
Q: Сколько времени занимает изготовление партии стальных отливок?
A: При наличии готовой оснастки — от 3 до 6 недель на серийную партию с учётом контроля качества. Разработка оснастки с нуля добавляет 3–5 недель. Применение 3D-печати моделей сокращает сроки подготовки производства до 7–10 рабочих дней.
Q: Чем прецизионное литьё отличается от художественного литья стали?
A: Прецизионное литьё ориентировано на жёсткие размерные допуски и механические свойства для функциональных деталей. Стальное художественное литьё приоритизирует воспроизведение мелких декоративных деталей и текстур поверхности, допуская большую вариативность размеров. Технологически оба вида используют метод выплавляемых моделей, но различаются материалом оболочки и режимами заливки.
Стальное литьё по выплавляемым моделям остаётся одним из наиболее технологически зрелых и востребованных методов прецизионного производства. Понимание его возможностей и ограничений — от допусков и типов дефектов до экономики серийности — позволяет принимать обоснованные решения как при проектировании детали, так и при выборе производителя. Рынок 2026 года предлагает широкие возможности: цифровые инструменты подготовки производства сократили сроки и снизили барьер входа, а конкуренция среди производителей стимулирует повышение качества. Используйте это в интересах вашего проекта.
Apr 30,2025
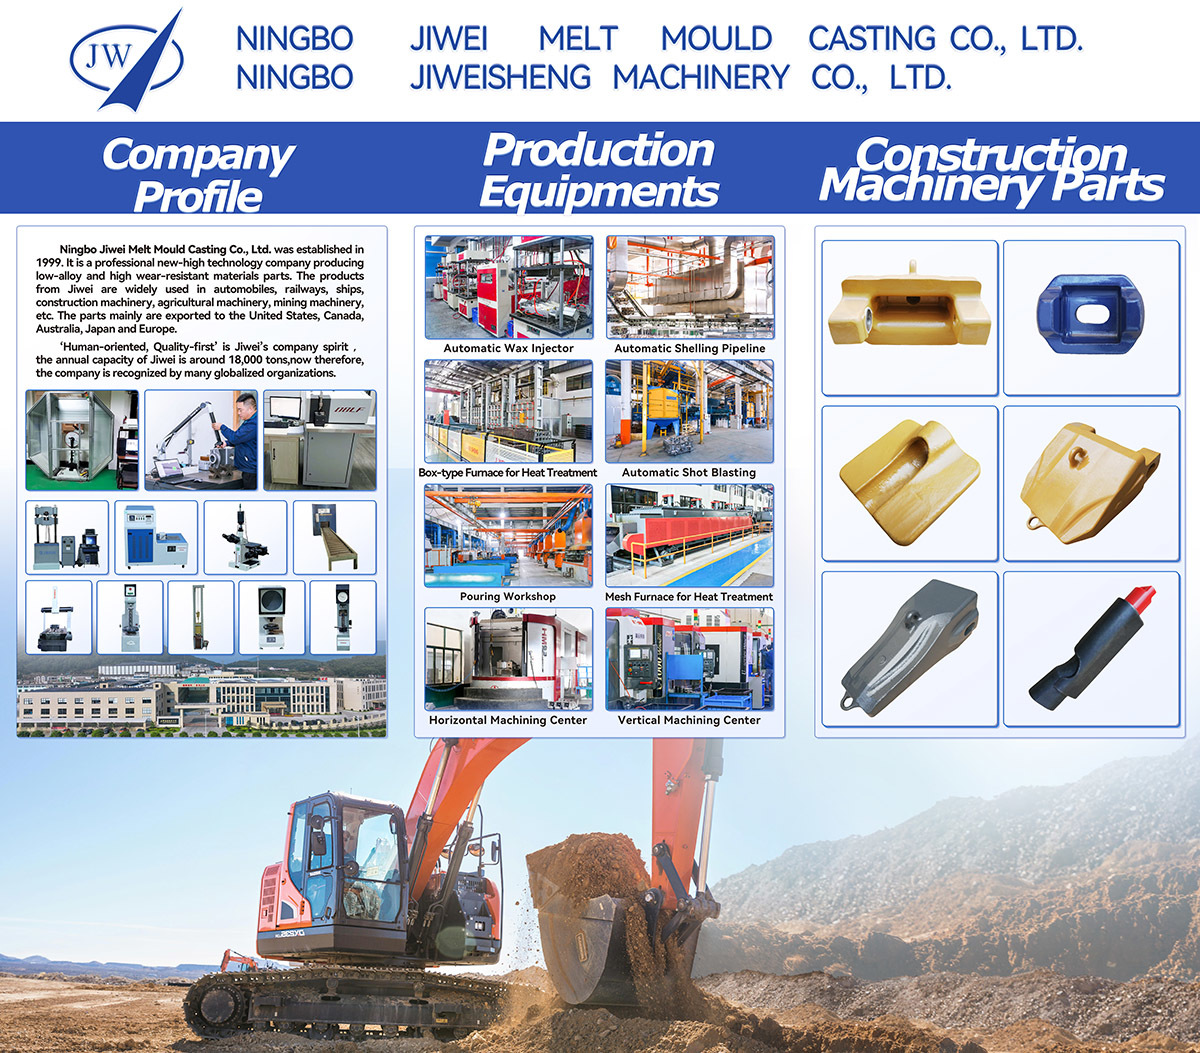
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
Apr 30,2025
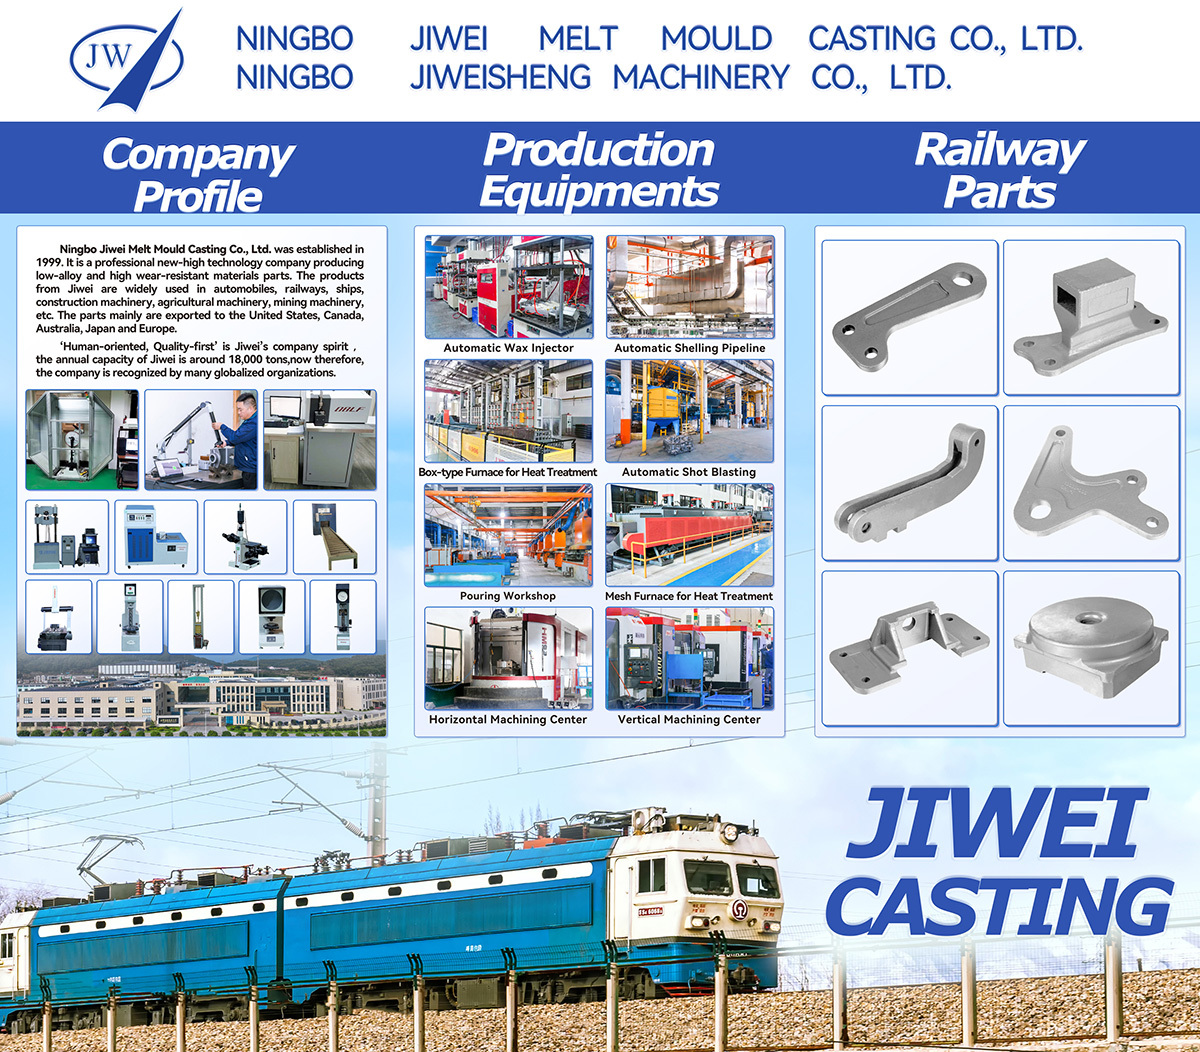
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.