
20 Oct,2026
Стальные отливки по выплавляемым моделям: допуски по ГОСТ и международным стандартам


Краткое содержание статьи
В этом руководстве вы найдёте: таблицы допусков по ГОСТ и ISO, сравнение марок стали, режимы термообработки, требования к контролю качества и производственные кейсы из российской промышленности 2026 года.
Содержание
- 1. Технология и принцип стального ЛВМ
- 2. Допуски по ГОСТ 26645-2015 и ISO 8062-3
- 3. Сравнительный анализ марок стали
- 4. Особенности стального ЛВМ vs другие сплавы
- 5. Постобработка и термообработка по ГОСТ
- 6. Контроль качества отливок
- 7. Применение в российской промышленности
- 8. Сроки и ценообразование
- 9. FAQ
Технология и принцип стального литья по выплавляемым моделям
Стальное литьё по выплавляемым моделям — это метод точного литья, при котором одноразовая восковая модель покрывается керамической оболочкой, после чего воск выплавляется, а в полость заливается расплав стали. Результат — отливка с высочайшей размерной точностью и качеством поверхности, не требующая значительной механической доработки.
Процесс включает несколько последовательных стадий, каждая из которых непосредственно влияет на итоговые допуски изделия:
- Изготовление восковой модели — впрыск парафиново-стеариновой или полимерной смеси в пресс-форму; точность модели закладывает базис геометрии отливки.
- Сборка в блок — модели монтируются на литниковую систему («ёлочка») для одновременной заливки нескольких деталей.
- Нанесение керамической оболочки — 5–9 слоёв огнеупорной суспензии на основе этилсиликата или силиката натрия с послойной сушкой; именно здесь формируется точность внутренней поверхности формы.
- Выплавление модели — в паровом автоклаве при 150–180 °C или в горячей воде; воск удаляется без разрушения оболочки.
- Прокалка керамической формы — при 900–1100 °C для удаления остатков воска и упрочнения оболочки.
- Заливка стали — в горячую форму; для нержавеющих и жаропрочных сталей применяется вакуумная заливка.
- Выбивка и очистка — разрушение керамики, обрезка литников, дробеструйная или химическая очистка поверхности.
Почему именно метод выплавляемых моделей для стали?
Сталь имеет температуру плавления 1450–1520 °C — значительно выше, чем алюминий или бронза. Именно поэтому воскового литьё технология с огнеупорной керамической оболочкой оказывается оптимальной: она выдерживает термический удар расплавленной стали там, где песчаные или гипсовые формы разрушились бы. Для производства отливок из стали с тонкими стенками от 0,5 мм и сложной внутренней геометрией прецизионное литьё является практически безальтернативным методом.
Что такое инвестиционное литьё и чем оно отличается от ЛВМ?
В англоязычной документации метод носит название investment casting — инвестиционное литьё. Это прямой аналог отечественного термина «литьё по выплавляемым моделям». Разница исключительно терминологическая: в обоих случаях речь идёт об одинаковом технологическом процессе. При работе с зарубежными стандартами (ISO, ASTM) следует помнить об этом соответствии, чтобы корректно сопоставлять допуски и классы точности.
Допуски и точность по ГОСТ 26645-2015 и ISO 8062-3
Стальные отливки ЛВМ регламентируются в России ГОСТ 26645-2015 «Отливки из металлов и сплавов. Допуски размеров, массы и припуски на механическую обработку». На международном уровне действует ISO 8062-3:2023. Оба стандарта используют систему классов точности размеров (ДРКО/CT), однако между ними есть нюансы, критичные для экспортных заказов.
Классы точности для стального ЛВМ по ГОСТ 26645-2015
Для стального литья по выплавляемым моделям ГОСТ 26645-2015 предусматривает классы точности размеров 5–9, шероховатость поверхности Ra 1,6–6,3 мкм. Достигаемая точность размеров — как правило, CT 4–6 по ISO 8062-3, что соответствует допускам ±0,1–0,5 мм на типовые размеры 25–160 мм.

| Параметр | ГОСТ 26645-2015 | ISO 8062-3:2023 | Типичное значение ЛВМ |
|---|---|---|---|
| Класс точности размеров | 5–9 | CT 4–6 | CT 5 (рекомендуемый) |
| Допуск на размер 25–63 мм | ±0,12–0,24 мм | ±0,10–0,22 мм | ±0,15 мм |
| Допуск на размер 100–160 мм | ±0,28–0,50 мм | ±0,26–0,46 мм | ±0,35 мм |
| Шероховатость поверхности Ra | 1,6–6,3 мкм | 1,6–6,3 мкм | Ra 3,2–6,3 мкм |
| Минимальная толщина стенки | 0,5 мм | 0,5 мм | 1,0–1,5 мм (практически) |
| Припуск на мехобработку | 0,3–1,5 мм | 0,3–1,5 мм | 0,5–1,0 мм |
Ключевые различия ГОСТ и ISO: на что обратить внимание
На практике при сопоставлении стандартов важно учитывать два момента. Во-первых, ГОСТ 26645-2015 является прямым переводом ISO 8062-1:1994, то есть базовая методология совпадает, однако ISO 8062-3:2023 уже включает обновлённые методы контроля и расширенные классы. Во-вторых, для российского рынка чертёж с привязкой к ГОСТ юридически значим при госзаказе и военной приёмке — ISO здесь не является заменой. Конечно, также есть ситуации, когда заказчик требует одновременного соответствия обоим стандартам: в этом случае ориентируются на более жёсткий из них.
«Для ответственных стальных отливок в авиации и оборонной промышленности в России применяется дополнительный контроль по ОСТ 1.90021-81 и ОСТ 92-1114-80, которые устанавливают более жёсткие требования к точности, чем базовый ГОСТ 26645-2015.» — из технической документации ведущих российских литейных производств, 2025.
Сравнительный анализ марок стали для ЛВМ
Правильный выбор марки стали — один из ключевых факторов, определяющих итоговое качество отливки. Для стального литья по выплавляемым моделям используются три основных класса сталей, каждый из которых имеет свои особенности заливки и области применения.
Углеродистые и низколегированные стали
Марки 25Л, 35Л, 45Л (ГОСТ 977-88) — наиболее экономичный вариант для литья деталей машиностроения общего назначения. Температура заливки 1560–1600 °C, линейная усадка 1,8–2,2%. Хорошая жидкотекучесть позволяет воспроизводить сложную геометрию. Предел прочности σ_в после нормализации: 450–620 МПа. Применяются для зубчатых колёс, корпусов клапанов, кронштейнов. Важно: эти марки склонны к трещинообразованию при быстром охлаждении — литьё тонкостенных деталей требует тщательного проектирования литниковой системы.
Нержавеющие и коррозионностойкие стали
Марки 12Х18Н9ТЛ, 10Х18Н9Л, 20Х13Л (ГОСТ 977-88) — стандарт для нефтегазового оборудования, насосостроения, пищевой промышленности. Температура заливки 1550–1620 °C, усадка выше — до 2,5%, что требует обязательной компенсации в оснастке. Жаростойкая и коррозионностойкая сталь фасонного литья допускает шероховатость Ra 3,2–6,3 мкм без дополнительной обработки поверхности. По 2026 году данные показывают устойчивый рост спроса на этот класс в связи с импортозамещением насосно-компрессорного оборудования.
| Марка стали | Класс | σ_в, МПа | Усадка, % | Применение |
|---|---|---|---|---|
| 25Л, 35Л | Углеродистая | 450–570 | 1,8–2,0 | Машиностроение, ж/д |
| 40ХЛ, 30ХГСЛ | Низколегированная | 600–800 | 2,0–2,2 | Авиация, спецтехника |
| 12Х18Н9ТЛ | Нержавеющая | 490–540 | 2,2–2,5 | Нефтегаз, химпром |
| 20Х13Л | Мартенситная | 590–640 | 2,0–2,3 | Насосы, арматура |
| 20Х25Н19С2Л | Жаропрочная | 430–480 | 2,3–2,6 | Газотурбинные детали |
Особенности стального ЛВМ в сравнении с алюминиевым и бронзовым литьём
Стальное литьё сложных деталей методом ЛВМ принципиально отличается от работы с алюминием и бронзой — прежде всего из-за температурных нагрузок на оснастку. Это не просто цифры в техзадании: реальные кейсы из производства показывают, что даже незначительные отклонения в режиме прокалки или заливки у стали приводят к дефектам, которые при алюминиевом ЛВМ были бы некритичны.
Температурный режим: чем сталь сложнее
Алюминиевые сплавы заливаются при 700–750 °C, бронза — при 1050–1150 °C, тогда как сталь требует 1520–1620 °C. Это означает, что керамическая оболочка должна быть толще (7–9 слоёв против 5–6 для алюминия), а прокалка формы ведётся при более высокой температуре — 950–1100 °C. Тепловое расширение оболочки при этом становится самостоятельным источником погрешности размеров, и именно здесь закладывается значительная часть допуска на финальную отливку.
Усадка и компенсация: где кроются основные риски
Линейная усадка стали при затвердевании составляет 1,8–2,5% — выше, чем у алюминиевых сплавов (1,0–1,5%). Это требует точного расчёта масштаб-фактора пресс-формы. Одна из частых ошибок — перенос коэффициентов усадки с алюминиевых отливок на стальные без пересчёта; результатом становится систематическое несоответствие размеров на 0,3–0,8 мм. По опыту российских производителей, для инвестиционного литья нержавеющих сталей усадочный коэффициент модели рассчитывается индивидуально для каждой марки и геометрии детали.
Постобработка стальных отливок ЛВМ: термообработка по ГОСТ
После извлечения из формы стальная отливка ЛВМ, как правило, требует термообработки — этот этап напрямую влияет на соответствие механических свойств техническому заданию. Пропустить его — значит получить деталь с неоднородной структурой и непредсказуемыми характеристиками.
Режимы термообработки для основных марок
Нормализация применяется для углеродистых сталей (25Л, 35Л): нагрев до 870–900 °C, выдержка 1–2 часа, охлаждение на воздухе. Это снимает литейные напряжения и обеспечивает равномерную структуру перлита. Для легированных сталей типа 40ХЛ обязательна закалка (850–880 °C, масло) с последующим высоким отпуском при 550–650 °C — операция, которая даёт предел прочности 700–850 МПа при сохранении достаточной пластичности. Нержавеющие стали аустенитного класса (12Х18Н9ТЛ) подвергаются закалке на аустенит при 1050–1100 °C с охлаждением в воде — для максимальной коррозионной стойкости по ГОСТ 5632-2014.
Влияние термообработки на допуски размеров
Здесь важен практический нюанс, который нередко упускают даже опытные технологи. Термообработка вызывает деформацию отливки — особенно у тонкостенных деталей и протяжённых элементов. На основе производственной практики: для деталей с соотношением длина/толщина более 10:1 деформация при закалке может составлять 0,2–0,5 мм, что выводит изделие за пределы допуска по ГОСТ 26645-2015. В таких случаях применяются правка на оправках, термическая правка или включение в техпроцесс финишной мехобработки после ТО с учётом этого припуска.
Контроль качества стальных отливок ЛВМ
Контроль качества для стального литья деталей машиностроения — не формальность, а обязательное условие допуска изделий к эксплуатации. В России применяется комплекс методов, требования к которым определяет ГОСТ 23055-78 (классификация дефектов), ГОСТ Р ИСО 4986-2012 (магнитопорошковый контроль) и отраслевые стандарты.
Рентгенографический и ультразвуковой контроль
Рентгенографический контроль (РГГ) по ГОСТ 7512-82 позволяет выявить внутренние усадочные раковины, газовые поры, несплавления — дефекты, которые визуально не определяются. Для ответственных отливок требуется 100%-ный контроль; для серийных партий — статистическая выборка по ГОСТ Р ИСО 2859-1. Ультразвуковой контроль (УЗК) по ГОСТ Р ИСО 17640-2012 эффективен для деталей с толщиной стенки от 5 мм: он позволяет локализовать дефекты по глубине — то, чего рентген не даёт. Почему многие производители пренебрегают УЗК для мелких отливок? Ответ прост: стоимость контроля может составлять 15–30% от цены самой детали при малой партии, что экономически нецелесообразно для некритичных применений.
Химический анализ и механические испытания
Химический состав каждой плавки подтверждается спектральным анализом по ГОСТ 7565-81 на сертификате материала. Для ответственных деталей дополнительно вырезаются образцы-свидетели из той же плавки и испытываются на растяжение (ГОСТ 1497-84) и ударную вязкость (ГОСТ 9454-78). Протокол испытаний включается в сопроводительную документацию и является обязательным при военной приёмке и поставках для РЖД.
Применение в российской промышленности: реальные кейсы
Стальное литьё по выплавляемым моделям сегодня — один из ключевых технологических инструментов в нескольких стратегических отраслях российской экономики. Рассмотрим конкретные примеры, иллюстрирующие возможности и ограничения метода.
Машиностроение и железнодорожный транспорт
Производство стальных отливок ЛВМ для деталей тележек грузовых вагонов — направление, которое активно развивается в России с 2022 года на фоне ухода иностранных поставщиков. Типичные изделия: кронштейны, буксовые направляющие, корпуса букс из стали 20ГЛ и 32Х06Л. Масса отливок — от 0,5 до 25 кг, точность по ГОСТ 26645-2015 — 7–8 класс. Реальный кейс: уральский производитель перешёл с ковки на стальное ЛВМ-литьё для кронштейна, сократив цикл механообработки с 6 операций до 2, снизив стоимость детали на 18% при сохранении всех механических требований.
Нефтегаз и авиационная промышленность
В нефтегазовом секторе точное стальное литьё на заказ применяется для корпусов клапанов, рабочих колёс насосов, деталей задвижек из нержавеющих сталей типа 12Х18Н9ТЛ и 08Х14НДЛ. Требования к точности здесь жёсткие — CT 4–5 по ISO 8062-3, давление испытаний до 400 бар. В авиационной промышленности производство отливок из стали ведётся преимущественно вакуумным методом ЛВМ для лопаток компрессоров низкого давления, кронштейнов и фитингов из высоколегированных сталей и суперсплавов. Контроль — 100%-ный рентген и флюоресцентная дефектоскопия. Это сегмент, где ЛВМ не имеет практической альтернативы среди технологий литья сложных деталей.
Сроки производства, ценообразование и выбор поставщика
Один из главных вопросов, которые задают инженеры и специалисты по закупкам: сколько стоит стальное ЛВМ-литьё и как долго ждать? Ответ зависит от трёх переменных: сложности детали, размера партии и наличия готовой оснастки.
Типовые сроки и структура стоимости
Изготовление пресс-формы (оснастки) для новой детали занимает 3–6 недель и стоит от 30 000 до 300 000 рублей в зависимости от сложности геометрии. Это фиксированная разовая затрата, которая амортизируется на весь тираж. Сама отливка при партии 100–500 штук обходится в 800–5 000 рублей за деталь для изделий массой 0,1–2 кг из углеродистых сталей; нержавеющие и жаропрочные марки дороже на 40–80%. Производственный цикл серийной партии — 3–5 недель с момента запуска. Срочный заказ с дополнительной оплатой возможен за 10–14 рабочих дней, но только при наличии оснастки. Всё это делает ЛВМ экономически оправданным уже от партий в 20–30 штук при достаточно сложной геометрии детали.
На что обратить внимание при выборе поставщика
При выборе производителя точного стального литья на заказ необходимо проверить: наличие аттестованной лаборатории НК (рентген, УЗК), сертификат системы менеджмента качества (ИСО 9001 или ГОСТ Р ИСО 9001-2015), опыт работы с конкретными марками стали из вашего техзадания. Обратите внимание: декларируемые допуски в коммерческом предложении нередко отличаются от реально достижимых. Запрашивайте образцы-свидетели или результаты CMM-измерений с предыдущих аналогичных заказов — это стандартная практика при закупках литья деталей машиностроения.
Часто задаваемые вопросы
Q: Какой класс точности обеспечивает стальное литьё по выплавляемым моделям по ГОСТ?
A: По ГОСТ 26645-2015 стальное ЛВМ-литьё обеспечивает 5–9 класс точности размеров (CT 4–6 по ISO 8062-3), типовой допуск на размер 25–63 мм составляет ±0,12–0,24 мм, шероховатость Ra 1,6–6,3 мкм — без дополнительной мехобработки поверхности.
Q: Какие марки стали можно лить методом ЛВМ?
A: Практически любые: углеродистые (25Л, 35Л, 45Л), низколегированные (40ХЛ, 30ХГСЛ), нержавеющие (12Х18Н9ТЛ, 20Х13Л) и жаропрочные (20Х25Н19С2Л) по ГОСТ 977-88. Выбор марки определяется механическими требованиями, условиями эксплуатации и бюджетом.
Q: Нужна ли термообработка стальных отливок ЛВМ после литья?
A: Да, в большинстве случаев обязательна. Углеродистые стали подвергают нормализации, легированные — закалке с отпуском, нержавеющие аустенитного класса — закалке на аустенит. Это обеспечивает стабильные механические свойства и снимает литейные напряжения.
Q: Чем стальное ЛВМ-литьё отличается от литья в песчаные формы?
A: Стальное ЛВМ обеспечивает точность в 3–5 раз выше (CT 5 против CT 11–13 у песчаного литья), лучшее качество поверхности и возможность лить тонкостенные детали от 0,5 мм. Недостаток — более высокая стоимость оснастки и ограничение по максимальной массе отливки.
Q: Какие методы контроля качества применяются для ответственных стальных отливок?
A: Рентгенографический контроль по ГОСТ 7512-82, ультразвуковой по ГОСТ Р ИСО 17640-2012, спектральный химический анализ по ГОСТ 7565-81 и механические испытания образцов-свидетелей по ГОСТ 1497-84. Для авиации и оборонных применений — 100%-ный охват рентгеном и флюоресцентная дефектоскопия.
Итог. Стальное литьё по выплавляемым моделям остаётся незаменимым методом для производства точных деталей сложной геометрии в российском машиностроении, нефтегазовой отрасли и авиации. Понимание системы допусков по ГОСТ 26645-2015 и ISO 8062-3, грамотный выбор марки стали, соблюдение режимов термообработки и полноценный контроль качества — это четыре столпа, на которых строится надёжная поставка ЛВМ-отливок. В 2026 году, с учётом курса на импортозамещение и роста оборонного заказа, освоение стального ЛВМ становится конкурентным преимуществом для отечественных производителей.
Apr 30,2025
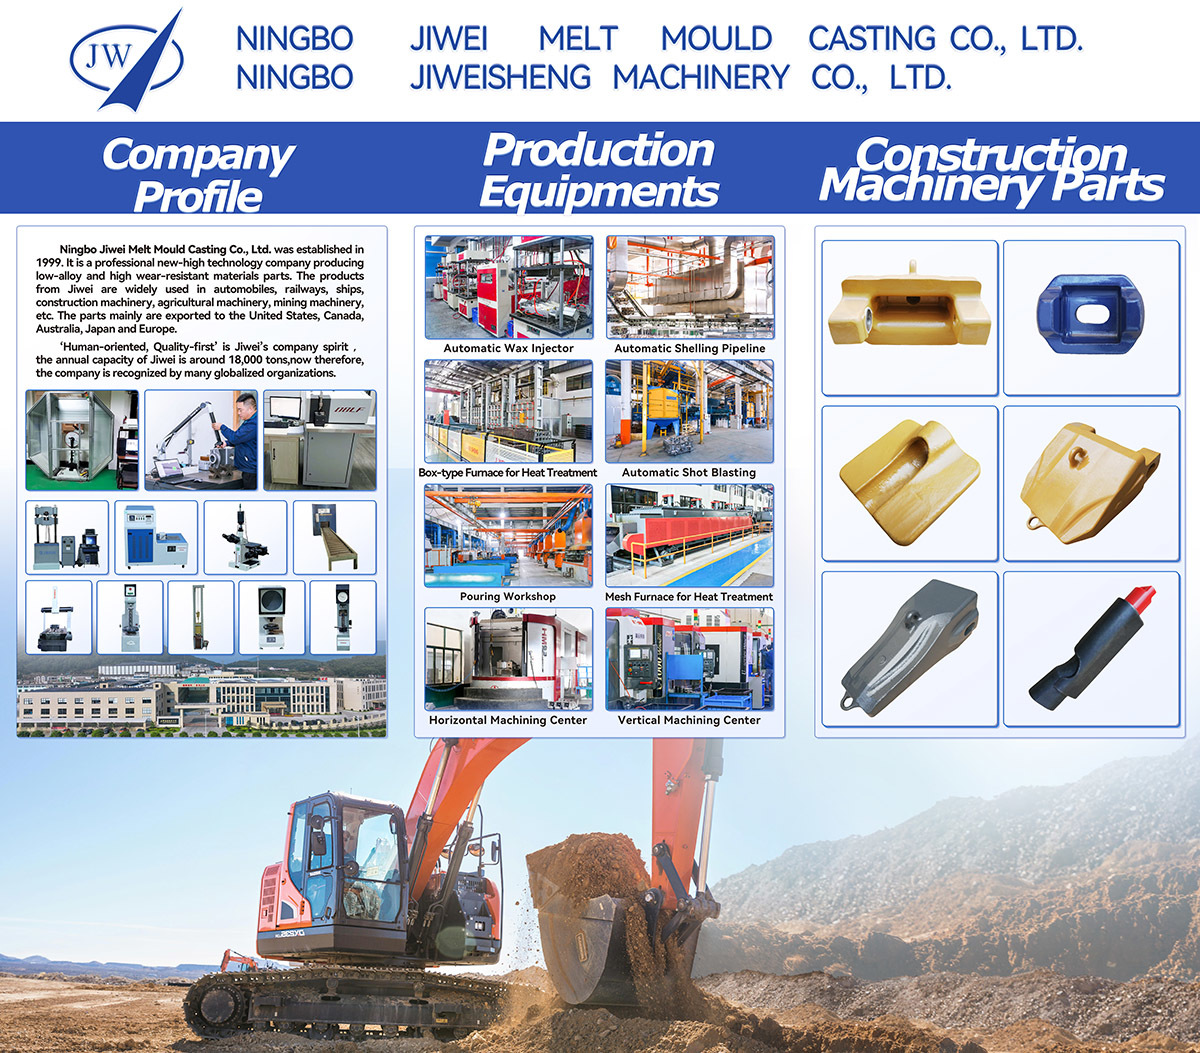
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
Apr 30,2025
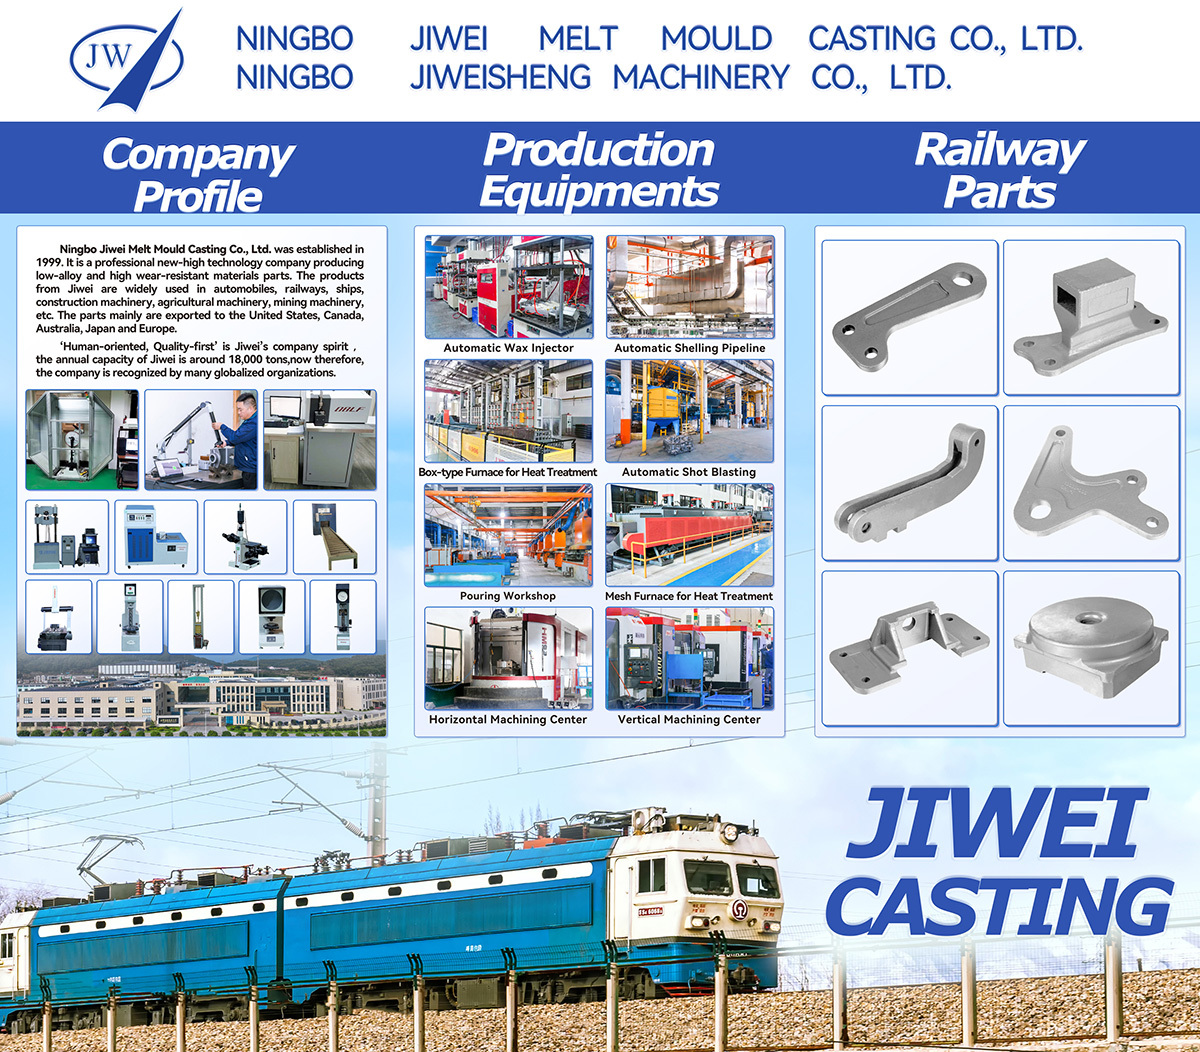
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.