
07 Oct,2026
Купить стальное литьё: руководство по выбору, ценам и поставщикам


О статье
Это руководство предназначено для закупочных менеджеров, технологов и руководителей производства, которым нужно купить стальное литьё под конкретные технические требования. Материал основан на анализе отечественного рынка 2026 года, данных российских литейных заводов и реальной практики приёмки отливок по ГОСТ.
Содержание
- 1. Что такое стальное литьё и когда оно необходимо
- 2. Сравнение технологий литья: как выбрать подходящую
- 3. Руководство по маркам стали для закупщиков
- 4. Как формируется цена стального литья: калькулятор и факторы
- 5. Качество и сертификация: ГОСТ, НК и приёмка партии
- 6. Реальные кейсы: отрасль — задача — результат
- 7. Как выбрать завод стального литья: чек-лист закупщика
- 8. Часто задаваемые вопросы
Что такое стальное литьё и когда оно необходимо
Купить стальное литьё — значит приобрести промышленные заготовки или готовые детали, полученные заливкой расплавленной стали в специальные формы и соответствующие заданным техническим требованиям по марке металла, геометрии и механическим свойствам.
Зачем вообще выбирать именно литьё, а не ковку или механообработку из проката? Всё дело в геометрической свободе. Литьё позволяет за один производственный цикл получить сложную объёмную деталь — корпус редуктора, станину пресса или зубчатый венец — там, где любой другой способ изготовления потребовал бы многоступенчатой обработки и неизбежных потерь металла. Это принципиальное преимущество, которое определяет стабильный промышленный спрос на стальные отливки десятилетиями.
Литьё из стали принципиально отличается от чугунного: стальные детали обладают значительно более высокой ударной вязкостью и свариваемостью. Именно поэтому в нагруженных узлах — крюках кранов, корпусах насосов высокого давления, деталях железнодорожных тележек — замена стального литья чугунным недопустима. Это не вопрос предпочтений, это требование безопасности.
Основные области применения стального литья
Металлическое литьё из стали находит применение в машиностроении (станины, корпуса, кронштейны), горнодобывающей отрасли (зубья ковшей, дробильные детали), железнодорожном транспорте (боковые рамы, надрессорные балки), энергетике (турбинные лопатки, корпуса арматуры) и нефтегазовой промышленности (задвижки, тройники). Согласно данным Росстата за 2022 год, объём производства стальных отливок в России составлял около 800 тыс. тонн в год, а по оценкам аналитиков, в 2025–2026 годах этот показатель вырос на фоне активного импортозамещения.
Стальное литьё vs. альтернативные методы
Почему многие технологи всё ещё недооценивают литьё в пользу сварных конструкций? Возможно, потому что сварка кажется более гибкой на единичных партиях. Однако при серийном производстве от 50 единиц и выше стальные детали литьём обходятся дешевле: отсутствуют сварочные швы как потенциальные зоны концентрации напряжений, и не нужна дорогостоящая механообработка большого числа сопрягаемых поверхностей. Всё это формирует устойчивый спрос на производство стального литья как в России, так и на мировом рынке, оцениваемом в $17,4 млрд (по данным MarketsandMarkets, 2023).
Сравнение технологий литья: как выбрать подходящую
Правильный выбор технологии определяет себестоимость, сроки и качество поверхности отливки — порой сильнее, чем выбор марки стали. Рассмотрим четыре основных метода, актуальных для российского рынка 2026 года.

Четыре ключевые технологии и критерии выбора
| Технология | Масса отливки | Серийность | Точность (IT) | Стоимость оснастки | Когда выбирать |
|---|---|---|---|---|---|
| Литьё в землю (ПГС) | 0,1–200 т | Единица — крупная серия | IT14–IT16 | Низкая | Крупные грубые детали, разовые заказы |
| Холоднотвердеющие смеси (ХТС) | 0,5–50 т | Мелкая и средняя серия | IT12–IT14 | Средняя | Сложная геометрия, лучшая поверхность по сравнению с ПГС |
| Кокильное литьё | 0,05–500 кг | Средняя и крупная серия | IT11–IT13 | Высокая | Повторяемые изделия, жёсткие допуски |
| Центробежное литьё | Тела вращения | Средняя серия | IT10–IT12 | Средняя | Трубы, втулки, кольца — высокая плотность металла |
На практике при заказе стального литья оптом нередко применяют комбинированный подход: крупные корпусные детали отливают методом ХТС, а мелкие фасонные элементы — центробежным или кокильным способом. Важно, что технология выбирается совместно с технологом завода, а не исходя исключительно из цены.
Тренд 2026 года: цифровое литьё и 3D-печать форм
В 2026 году производство стального литья в России переживает технологический сдвиг. Ряд ведущих литейных предприятий (Урал, Поволжье, ЦФО) внедряет 3D-печать песчаных форм — технологию, сокращающую сроки изготовления прототипа на 40–60% по сравнению с традиционной модельной оснасткой. Это особенно критично при мелкосерийных и опытных партиях, где стоимость оснастки способна «съесть» экономику всего заказа. Хотите прототип за 2 недели вместо 2 месяцев? Уточняйте у поставщика наличие аддитивных технологий формообразования.
Руководство по маркам стали для закупщиков
Выбор марки стали — пожалуй, самый запутанный вопрос для нетехнических покупателей. Разберём его просто: марка определяет, как именно деталь будет вести себя под нагрузкой, при ударе или в агрессивной среде.
Основные марки литейных сталей по ГОСТ 977-88
Российские стальные отливки регламентируются ГОСТ 977-88. Вот расшифровка ключевых марок, которые чаще всего фигурируют в технических заданиях:
- 20Л — низкоуглеродистая конструкционная сталь, хорошая свариваемость; корпуса, крышки, кронштейны умеренной нагрузки.
- 35Л — повышенная прочность по сравнению с 20Л; шестерни, муфты, корпуса насосов среднего давления.
- 45Л — высокая прочность, сниженная пластичность; зубчатые колёса, валы, детали прессового оборудования.
- 110Г13Л (сталь Гадфильда) — аустенитная марганцовистая сталь, феноменальная износостойкость при ударных нагрузках; зубья ковшей экскаваторов, дробилки, железнодорожные крестовины.
- 20ГСЛ — легированная хладостойкая сталь; детали для работы при температурах до −60 °C (нефтегаз, Арктика).
- 12Х18Н9ТЛ — нержавеющая аустенитная сталь; химическая промышленность, пищевое оборудование, агрессивные среды.
«Ошибка в выборе марки стали обходится дороже, чем ошибка в выборе поставщика. Переход с 35Л на 110Г13Л в одном горнодобывающем проекте увеличил ресурс детали с 3 до 11 месяцев — и это реальный кейс из нашей практики.» — из материалов Ассоциации литейщиков и металлургов России, 2025 г.
Как выбрать марку, если вы не технолог
Если вы закупщик, а не технолог, следуйте простому правилу: опишите условия эксплуатации детали — температуру, характер нагрузки (статическая, ударная, цикличная), среду (вода, кислота, абразив) и требуемый ресурс. Любой компетентный завод стального литья обязан предложить оптимальную марку под ваши условия и подтвердить выбор расчётами или ссылкой на нормативный документ. Если этого не происходит — это сигнал о низкой квалификации поставщика. Литьё легированной стали, фасонное стальное литьё и отливки из чёрных металлов требуют принципиально разных компетенций, и серьёзный завод это понимает.
Как формируется цена стального литья: калькулятор и факторы
Цена стального литья — один из ключевых вопросов при принятии решения о заказе. Прозрачная структура ценообразования позволяет избежать неприятных сюрпризов в счёте-фактуре.
Основные факторы, влияющие на стоимость
Цена складывается из нескольких переменных, которые действуют мультипликативно, а не аддитивно — вот почему нельзя просто «умножить цену за кг на вес»:
- Марка стали. Углеродистые стали (20Л, 35Л) дешевле; легированные (20ГСЛ, 110Г13Л) — на 30–80% дороже из-за стоимости шихты.
- Масса отливки. Мелкие отливки (до 10 кг) в пересчёте на кг обходятся в 2–4 раза дороже крупных (от 1 т) — из-за пропорционально большей доли трудозатрат и литниковой системы.
- Сложность геометрии. Количество стержней, поднутрений, тонкостенных секций — каждый дополнительный стержень прибавляет к цене 5–15%.
- Объём партии. Стальные отливки оптом — от 5 тонн — позволяют снизить себестоимость единицы на 20–40% за счёт распределения затрат на оснастку.
- Технология литья. ХТС и инвестиционное литьё дороже литья в ПГС, но дают экономию на последующей механообработке.
- Термообработка и НК. Нормализация, закалка с отпуском, ультразвуковой контроль — каждый этап добавляет к финальной цене.
Онлайн-калькулятор стоимости: как считать самостоятельно
До получения официального КП от завода вы можете провести быструю оценку по следующей формуле. По данным российских литейных предприятий на 2026 год, ориентировочный диапазон цен выглядит так:
| Параметр партии | Углеродистая сталь (20Л–45Л) | Легированная сталь (110Г13Л, 20ГСЛ) | Нержавеющая сталь |
|---|---|---|---|
| Мелкосерийное (до 500 кг) | 180–280 руб./кг | 300–480 руб./кг | 500–900 руб./кг |
| Серийное (500 кг — 5 т) | 130–180 руб./кг | 220–350 руб./кг | 380–650 руб./кг |
| Оптовое (от 5 т) | 95–130 руб./кг | 160–260 руб./кг | 290–480 руб./кг |
*Ориентировочные данные по российскому рынку, 2026 г. Без учёта НДС, транспорта и стоимости оснастки. Реальная цена определяется по чертежу и ТЗ.
Когда вы запрашиваете КП у нескольких заводов одновременно, обязательно уточняйте: входит ли в цену стоимость оснастки, и если нет — сколько она стоит и кому принадлежит после изготовления. Нередко «дешёвое» предложение оказывается дорогим именно из-за скрытых затрат на модельный комплект.
Качество и сертификация: ГОСТ, НК и приёмка партии
Надёжный контроль качества — не опциональная услуга, а обязательное условие для промышленного применения. Отсутствие сертификатов плавки и протоколов НК — прямой риск для безопасности конечного изделия. Почему многие покупатели всё ещё пренебрегают этим требованием? Зачастую — из-за давления на цену и сроки. Это системная ошибка.
Документы, которые должны сопровождать каждую партию
- Сертификат качества (паспорт плавки) — химический состав плавки, механические свойства (предел текучести, временное сопротивление, ударная вязкость при заданной температуре) согласно ГОСТ 977-88 или EN 10293.
- Акт визуально-измерительного контроля (ВИК) — соответствие геометрии чертежу, отсутствие поверхностных дефектов (трещины, спаи, усадочные раковины).
- Протокол ультразвукового контроля (УЗК) — обнаружение внутренних дефектов (пористость, включения) согласно ГОСТ 24507 или EN 12680. Обязателен для ответственных деталей: крановых крюков, несущих элементов, деталей давления.
- Протокол магнитопорошковой дефектоскопии (МПД) — применяется для выявления поверхностных и приповерхностных трещин в ферромагнитных сталях.
Как проверить поставщика по документам
Реальный опыт приёмки партий показывает: первое, что нужно запросить у нового поставщика ещё до подписания договора, — это образец сертификата качества на уже выполненный заказ (с обезличенными данными). Если завод затрудняется предоставить такой образец — это красноречивый сигнал. Кроме того, уточните, проводит ли предприятие НК собственными силами или отдаёт на аутсорсинг: в обоих случаях лаборатория должна быть аккредитована в системе РОСАККРЕДИТАЦИЯ. Конечно, небольшие региональные заводы иногда работают с привлечёнными лабораториями — это нормальная практика, если документы в порядке.
Реальные кейсы: отрасль — задача — результат
Абстрактные характеристики лучше всего воспринимаются через конкретные производственные ситуации. Ниже — три кейса, отражающих реальную практику заказа стального литья на заказ на российском рынке.
Кейс 1: горнодобывающая отрасль — зубья ковша экскаватора
Задача: Предприятие в Кузбассе испытывало критичный износ зубьев ковша карьерного экскаватора при добыче скального угля — средний ресурс детали составлял 90 рабочих часов, что требовало замены каждые 10–12 дней.
Марка стали: Переход с 35Л на 110Г13Л (сталь Гадфильда) в сочетании с термообработкой — аустенитизация при 1050 °С, закалка в воде.
Результат: Ресурс вырос до 310 рабочих часов (+244%). Стоимость отливок выросла на 65%, но суммарные затраты на замену и простои снизились на 40%. Партия — 200 зубьев в месяц, поставка с уральского литейного завода, срок изготовления — 4 недели.
Кейс 2: машиностроение — корпус редуктора мостового крана
Задача: Замена импортного корпуса редуктора (производство прекращено из-за санкций) отечественным аналогом без изменения сборочного чертежа.
Решение: Литьё ХТС из стали 35Л по восстановленному 3D-скану оригинального корпуса. Технология ХТС обеспечила точность поверхности Rz 40, необходимую для плотного сопряжения с подшипниковыми узлами без дополнительной расточки.
Результат: Полный цикл от получения 3D-скана до отгрузки готовой партии (12 шт.) — 6 недель. Цена оказалась на 18% ниже стоимости последней закупки импортного аналога. Сопроводительная документация — сертификат плавки + протокол УЗК по ГОСТ 24507.
Кейс 3: нефтегазовая отрасль — корпус задвижки DN400 PN160
Задача: Арматура для работы при давлении 160 бар и температуре −40 °С в условиях Западной Сибири. Требования по хладостойкости и обязательный гидроиспытание давлением.
Марка стали: 20ГСЛ — хладостойкая легированная сталь с ударной вязкостью KCU ≥ 35 Дж/см² при −60 °С.
Результат: Партия 8 корпусов, срок изготовления — 8 недель (с НК: УЗК + гидроиспытание). Полный комплект документации по требованиям заказчика (ПАО «Газпром» — форма 2.2 ТУ). Литьё под давлением стальных деталей подобного класса в России выполняют единицы специализированных предприятий.
Как выбрать завод стального литья: чек-лист закупщика
Купить стальное литьё у правильного поставщика — значит минимизировать риски по качеству, срокам и документации одновременно. Рынок производителей в России неоднороден: наряду с крупными специализированными предприятиями существует масса небольших цехов, предлагающих привлекательную цену, но ограниченные возможности контроля. Как не ошибиться?
Пошаговый алгоритм выбора поставщика
- Определите технические требования до начала поиска: марка стали, масса, класс точности, НК, необходимая документация.
- Проверьте специализацию завода. Предприятие, выпускающее в основном художественное и декоративное литьё, не имеет компетенций для ответственных промышленных деталей. Запросите перечень выпускаемой продукции.
- Запросите образцы документации (сертификат плавки, протокол НК) по ранее выполненным заказам.
- Уточните минимальный заказ и сроки. Типовой срок изготовления партии стального литья на заказ — 3–12 недель в зависимости от сложности оснастки и загрузки мощностей. Срок менее 2 недель для новой детали должен вас насторожить.
- Проверьте наличие собственного плавильного производства. Завод, ведущий плавку на собственном оборудовании, контролирует химический состав непосредственно. Посредники, размещающие заказы на стороне, этой гарантии дать не могут.
- Оцените логистические возможности. Для крупных отливок критична грузоподъёмность внутренней кран-балки и наличие железнодорожного тупика — уточните эти параметры заранее.
Региональная структура российского рынка литья
Российские заводы стального литья сосредоточены преимущественно в трёх кластерах: Урал (Екатеринбург, Челябинск, Нижний Тагил) — исторически крупнейший центр литейного производства; Поволжье (Набережные Челны, Тольятти, Ульяновск) — ориентирован на машиностроение и автопром; Центральный федеральный округ (Тула, Брянск, Кострома) — широкий ассортимент отливок для разных отраслей. При прочих равных выбор завода вблизи вашего региона снижает транспортные затраты, которые на тяжёлых отливках могут составлять 8–15% от стоимости партии. Это одна из деталей, которую часто не учитывают при первичном сравнении КП. Заказать стальное литьё у регионального производителя — зачастую более выгодное решение, чем у столичного дистрибьютора с наценкой за логистику.
Литейное производство — это не commodity-рынок, где решает только цена. Это цепочка компетенций: металлургия, технология формообразования, термообработка, контроль качества. Выбирайте партнёра, который демонстрирует глубину по всей этой цепочке — и тогда стальные отливки оптом будут поступать стабильно, в срок и с нужными характеристиками.
Часто задаваемые вопросы
Каков типовой минимальный заказ на стальное литьё?
Большинство российских литейных заводов устанавливают минимальный заказ в пределах 200–500 кг готовых отливок для серийных деталей. Для единичных или опытных отливок порог может быть снижен, но стоимость единицы при этом существенно возрастает из-за затрат на оснастку.
Сколько времени занимает производство стального литья на заказ?
Стандартный срок — от 3 до 12 недель с момента согласования чертежа и авансового платежа. Срок зависит от сложности оснастки, загрузки завода и необходимости НК. Технология 3D-печати форм позволяет сократить цикл до 2–3 недель для прототипов.
Чем стальное литьё отличается от чугунного?
Стальные отливки обладают значительно более высокой ударной вязкостью и свариваемостью по сравнению с чугуном. В нагруженных и сварных конструкциях замена стали чугуном недопустима. Чугун дешевле и лучше гасит вибрации — он уместен в статически нагруженных деталях станочного оборудования.
Какие сертификаты должен предоставить поставщик?
Обязательный минимум — сертификат качества (паспорт плавки) с химическим составом и механическими свойствами по ГОСТ 977-88. Для ответственных деталей — протоколы УЗК и ВИК. Лаборатория НК должна быть аккредитована в системе РОСАККРЕДИТАЦИЯ.
Как снизить цену при заказе стального литья?
Основные рычаги снижения стоимости: укрупнение партии (от 5 т), упрощение геометрии детали совместно с технологом завода, выбор менее дефицитной марки стали (при технической допустимости) и отказ от избыточного объёма НК для некритичных деталей.
Часто задаваемые вопросы (FAQ)
Q: Можно ли купить стальное литьё без чертежа, только по образцу детали?
A: Да, многие заводы принимают заказы по образцам с проведением реверс-инжиниринга (3D-сканирование). Это увеличивает стоимость подготовки на 15–30%, но позволяет восстановить производство детали даже при отсутствии исходной конструкторской документации.
Q: Какова разница между фасонным стальным литьём и литьём под давлением?
A: Фасонное стальное литьё — общий термин для отливок сложной формы (не трубы и не слитки). Литьё под давлением сталь применяется редко из-за высокой температуры расплава — этот метод больше характерен для алюминиевых и цинковых сплавов.
Q: Как долго хранятся стальные отливки до начала обработки?
A: При правильной консервации (антикоррозионная грунтовка или ингибиторная смазка) и хранении в закрытом складе стальные отливки сохраняют все свойства в течение 12–24 месяцев без деградации механических характеристик.
Q: Обязательна ли термообработка для стального литья?
A: Для большинства конструкционных сталей (20Л, 35Л, 45Л) нормализация обязательна по ГОСТ 977-88 — она снимает литейные напряжения и повышает однородность структуры. Отказ от термообработки в целях экономии недопустим для ответственных деталей.
Итог. Грамотно купить стальное литьё в 2026 году — значит выбрать правильную технологию, марку стали и поставщика с прозрачным ценообразованием и полным комплектом сопроводительной документации. Используйте представленные в этом руководстве данные как базу для переговоров с заводами: запрашивайте образцы сертификатов, уточняйте минимальный заказ и сроки, сравнивайте не только цену за килограмм, но и совокупную стоимость владения деталью с учётом её ресурса и надёжности.
Apr 30,2025
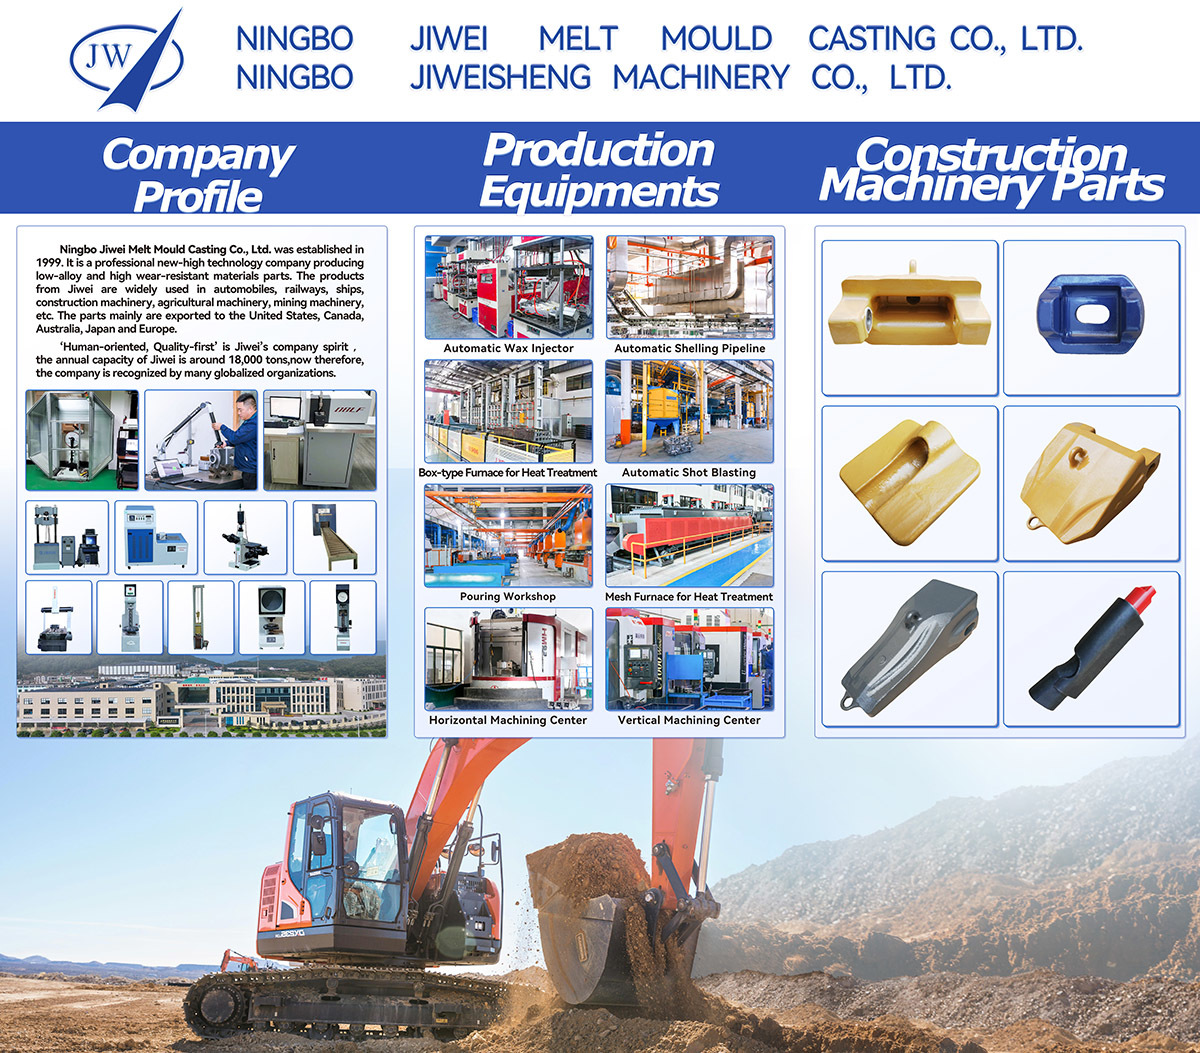
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
Apr 30,2025
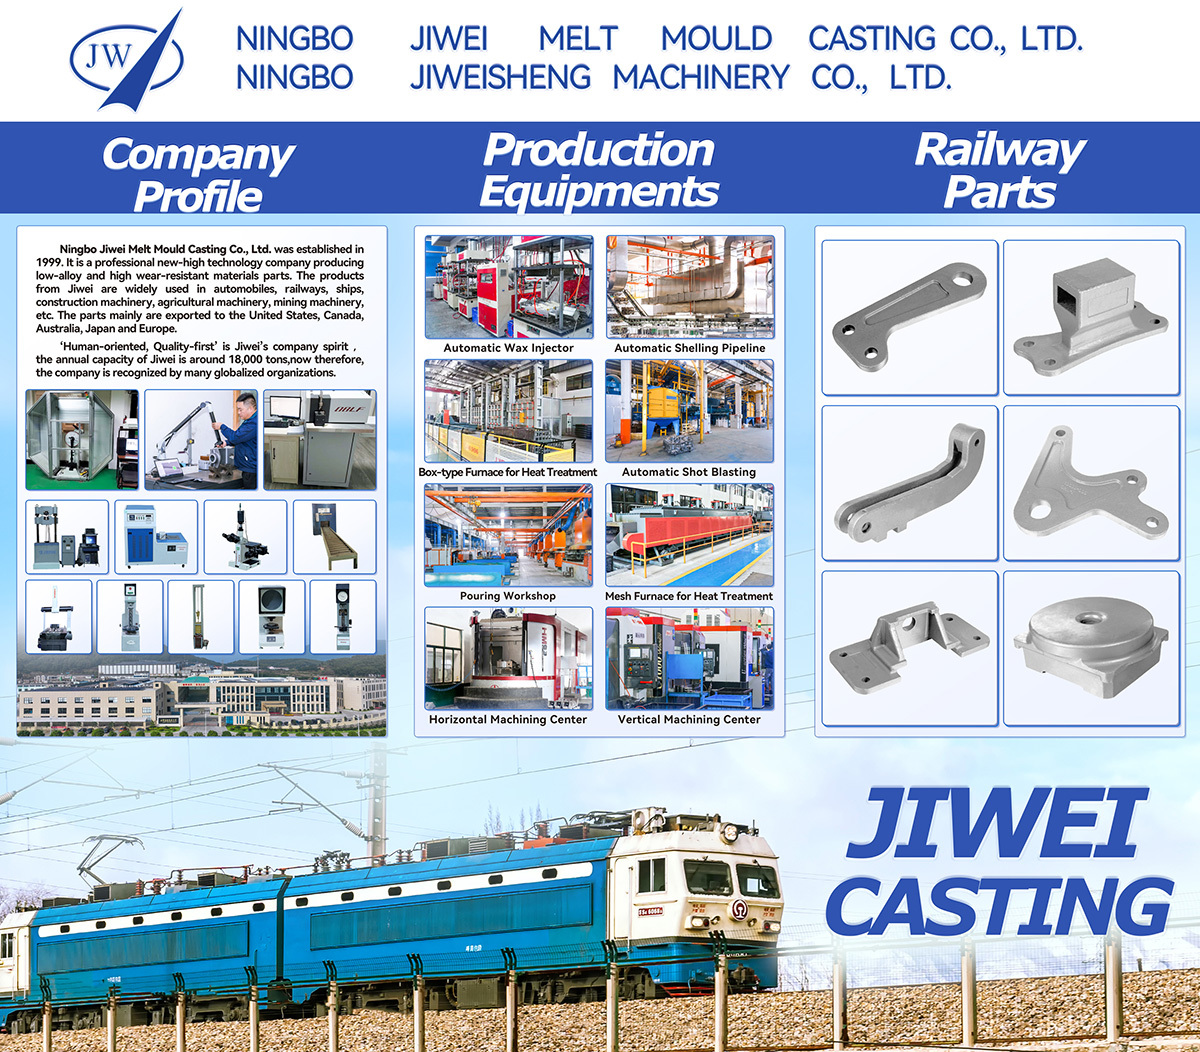
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.