
04 Oct,2026
Литьё стальное: виды, технологии и советы по выбору производителя


Обзор статьи
Статья посвящена теме стального литья в 2026 году: технологиям, маркам материала, контролю качества и практическим советам по выбору поставщика. Материал будет полезен инженерам-конструкторам и специалистам по закупкам.
Содержание
- 1. Что такое литьё стальное и почему это важно
- 2. Основные методы стального литья
- 3. Марки стали и их применение в литейном производстве
- 4. Сравнительный анализ технологий: таблица параметров
- 5. Типичные дефекты и методы контроля качества
- 6. Как выбрать литейный завод: критерии и чек-лист
- 7. Тенденции 2026 года в производстве стального литья
- 8. Часто задаваемые вопросы
Что такое литьё стальное и почему это важно
Литьё стальное — это технологический процесс получения фасонных деталей путём заливки расплавленной стали в литейные формы с последующим её охлаждением и затвердеванием. В качестве исходного материала используются сплавы железа с содержанием углерода до 2%, что принципиально отличает сталь от чугуна и определяет её высокую прочность и свариваемость.
Стальные отливки востребованы везде, где механическая нагрузка на деталь высока, а геометрия слишком сложна для механообработки. Машиностроительное литьё охватывает корпуса редукторов, крыльчатки насосов, детали железнодорожных тележек, элементы горнодобывающего оборудования. Это не просто «расплав в форме» — за каждой отливкой стоит расчёт усадки, контроль химического состава и многоступенчатая дефектоскопия.
Мировой рынок стального литья в 2026 году оценивается в более чем 180 млрд долларов США, демонстрируя среднегодовой прирост около 4,5% (по данным MarketsandMarkets). Россия устойчиво входит в десятку ведущих производителей: объём отечественного рынка — порядка 4,5 млн тонн в год (данные Ассоциации литейщиков России). Рост обусловлен как программами импортозамещения, так и расширением инфраструктурного строительства.
Чем стальное литьё отличается от чугунного?
Это один из самых распространённых вопросов среди заказчиков. Распространённая путаница понятна: оба процесса относятся к литейному производству и внешне схожи. Однако разница принципиальна. Чугунное литьё содержит от 2 до 4% углерода, легко заполняет форму, но хрупко при ударных нагрузках. Литьё металла на основе стали — с углеродом до 2% — обеспечивает значительно более высокую ударную вязкость, а главное, стальные заготовки поддаются сварке, что критично при последующей сборке конструкций.
Реальные случаи замены чугунных деталей стальными показывают: ресурс детали вырастает в 1,5–2 раза при сопоставимой стоимости. Конечно, есть исключения — для деталей с высокими требованиями к виброгашению или антифрикционным свойствам чугун остаётся предпочтительным решением. Антифрикционное стальное литьё с легирующими добавками занимает промежуточную нишу, сочетая износостойкость с достаточной пластичностью.
Где применяется стальное литьё в России?
Отрасли-потребители охватывают практически весь промышленный сектор: железнодорожное машиностроение (около 25% рынка), нефтегазовое оборудование (20%), горнодобывающая техника (15%), энергетика и оборонный комплекс. Согласно近期исследованиям, именно машиностроительное литьё в сегменте транспортного оборудования растёт опережающими темпами — порядка 6% в год на фоне расширения производства российских железнодорожных вагонов.
Основные методы стального литья
Выбор метода определяет и стоимость, и качество, и сроки. Ни один способ не является универсальным — каждый оптимален при определённых параметрах детали и объёме серии.
Литьё в песчано-глинистые формы
Это наиболее массовый и доступный метод литейного производства. Форма изготавливается из смеси кварцевого песка и глины, заливается расплавом, после затвердевания разрушается. Метод универсален: позволяет получать отливки от нескольких килограммов до десятков тонн. Шероховатость поверхности — Rz 80–320 мкм, точность — 12–16 квалитет. Подходит для единичных и мелкосерийных заказов, поскольку стоимость оснастки невысока.
Литьё по выплавляемым моделям (ЛВМ)
Точное литьё стали методом ЛВМ — выбор тогда, когда геометрия детали сложна, допуски жёсткие, а серия достаточно велика для окупаемости оснастки. Восковая модель детали окунается в керамическую суспензию, выплавляется, образуя оболочковую форму, после чего в полость заливается сталь. Достигаемая точность — 6–10 квалитет, шероховатость Ra 1,6–6,3 мкм. Литьё по выплавляемым моделям активно используется в авиакосмической и оборонной промышленности. Срок изготовления оснастки — 3–6 недель, стоимость выше, чем при литье в песчаные формы, но последующая механообработка сокращается на 50–70%.
Центробежное литьё стали
Расплав заливается во вращающуюся форму: центробежные силы уплотняют металл, вытесняя шлак и газы к внутренней поверхности, которая затем удаляется механообработкой. Метод оптимален для тел вращения — труб, втулок, гильз, венцов. Центробежное литьё стали обеспечивает мелкозернистую структуру и значительно меньшую пористость по сравнению с литьём в статичные формы. Производительность высокая, но геометрические возможности ограничены формой вращения.
Литьё в кокиль и под давлением
Литьё в кокиль — многоразовую металлическую форму — применяется в серийном производстве. Поверхность отливки получается значительно чище, чем при литье в песок; скорость охлаждения выше, структура металла плотнее. Стальное литьё под давлением применяется преимущественно для тонкостенных деталей сложной конфигурации. Давление впрыска достигает 100–150 МПа, что обеспечивает заполнение тончайших полостей. Этот метод широко используется при производстве автомобильных компонентов — деталей двигателей, элементов трансмиссий, корпусов тормозных суппортов.

Марки стали и их применение в литейном производстве
Правильный выбор марки стали — не менее важен, чем выбор метода литья. Ошибка на этом этапе приводит к преждевременному износу, хрупкому разрушению или необоснованному удорожанию детали.
Конструкционные стали для литья
Основу российского рынка составляют стали группы 20Л–50Л и легированные марки 35ХГСЛ, 40ХЛ. Сталь марки 35Л — наиболее универсальная: предел прочности 550 МПа, хорошая свариваемость, широкое применение в машиностроительном литье — от корпусов клапанов до несущих кронштейнов. Марка 20ГЛ предпочтительна там, где требуется повышенная ударная вязкость при низких температурах (северное исполнение оборудования). Буква «Л» в обозначении указывает именно на литейное назначение сплава.
Нержавеющие и жаропрочные марки
Для агрессивных сред применяются хромоникелевые стали — 12Х18Н9ТЛ, 10Х18Н9Л. Фасонное литьё из стали этих марок востребовано в химической, нефтехимической и пищевой промышленности. Жаропрочные марки 20Х5МЛ, 15Х1М1ФЛ используются при температурах эксплуатации до 550–600°C в энергетическом машиностроении. Стоимость отливок из нержавеющих сталей выше в 2,5–4 раза по сравнению с углеродистыми, что обусловлено ценой шихтовых материалов и сложностью обработки.
Сравнительный анализ технологий: таблица параметров
Почему многие заказчики переплачивают или получают деталь ненадлежащего качества? Причина, как правило, одна: метод литья подобран без учёта реальных требований к детали. Таблица ниже поможет быстро сориентироваться.
| Метод | Точность | Шероховатость | Серийность | Масса отливки | Относит. стоимость |
|---|---|---|---|---|---|
| Песчано-глинистые формы | 12–16 квалитет | Rz 80–320 мкм | Единичная / мелкая | 0,1–100+ т | ★☆☆☆☆ (низкая) |
| ЛВМ (по выплавляемым моделям) | 6–10 квалитет | Ra 1,6–6,3 мкм | Средняя / крупная | 0,01–100 кг | ★★★☆☆ (средняя) |
| Центробежное | 9–12 квалитет | Ra 3,2–12,5 мкм | Серийная | 1–5000 кг | ★★☆☆☆ (низкая–средняя) |
| Кокиль | 9–13 квалитет | Ra 6,3–25 мкм | Средняя / крупная | 0,1–500 кг | ★★☆☆☆ (средняя) |
| Под давлением | 7–10 квалитет | Ra 0,8–3,2 мкм | Крупная / массовая | 0,01–50 кг | ★★★★☆ (высокая) |
Как выбрать метод для конкретной детали?
Алгоритм принятия решения прост, если ответить на три вопроса последовательно:
- Какова серийность? До 50 штук — песчаное литьё или ЛВМ с 3D-печатью оснастки. От 500 штук — кокиль или литьё под давлением.
- Каковы требования к точности и чистоте поверхности? Если допуск жёстче 0,3 мм на 100 мм длины — выбор в пользу ЛВМ или литья под давлением.
- Какова геометрия? Тела вращения (трубы, втулки) — центробежное литьё стали. Сложные пространственные формы — ЛВМ.
Стоимость оснастки: скрытый фактор
Практика показывает: при заказе до 30 единиц стоимость оснастки может составлять 40–60% от общей стоимости партии. Именно поэтому для мелкосерийного производства оснастка, напечатанная на 3D-принтере из полимера или песчаного связующего, позволяет сократить затраты на 30–50%. Это одно из ключевых решений, меняющих экономику стального литья в 2026 году.
Типичные дефекты и методы контроля качества
Как убедиться в качестве отливки ещё до её получения? Это вопрос, который задают себе большинство менеджеров по закупкам, и правильный ответ — требовать задокументированную систему контроля на всех этапах.
Основные виды дефектов стального литья
Усадочные раковины — наиболее распространённый дефект: при охлаждении металл сжимается, образуя внутренние полости. Их предотвращают правильным расположением прибылей и оптимизацией скорости охлаждения. Газовые поры возникают при насыщении расплава водородом или азотом — контролируются дегазацией и применением сухих шихтовых материалов. Горячие трещины формируются при стеснённой усадке в форме; их профилактика — рациональная конструкция литниковой системы. Шлаковые включения попадают в тело отливки при недостаточной очистке расплава.
По статистике российских литейных заводов, без надлежащего входного и операционного контроля процент брака достигает 8–12%. Правильно выстроенная система контроля снижает этот показатель до 1,5–3%.
Методы неразрушающего контроля
Стандартный набор методов контроля на серьёзном литейном заводе включает: ультразвуковой контроль (УЗК) для обнаружения внутренних несплошностей, рентгенографию для визуализации раковин и пор, магнитопорошковую дефектоскопию для поверхностных трещин в ферромагнитных сталях, капиллярный контроль для аустенитных сталей. Химический состав плавки обязательно подтверждается спектральным анализом — это непременное условие при приёмке ответственных отливок.
«Качество стальной отливки закладывается не при контроле готовой детали, а на этапе проектирования технологического процесса — расчёта литниковой системы, прибылей и режимов термообработки. Контроль лишь подтверждает правильность принятых решений.»
— Из методических рекомендаций Ассоциации литейщиков России, 2025 г.
Как выбрать литейный завод: критерии и чек-лист
Выбор поставщика стального литья — задача, в которой ошибка дорого обходится: задержка поставки на критическом проекте или партия с скрытыми дефектами создают несоразмерные потери. На что ориентироваться при отборе?
Технические возможности и сертификация
Прежде всего убедитесь, что завод располагает оборудованием, соответствующим вашему методу литья и марке стали. Наличие сертификата ИСО 9001 — базовое требование; для ответственных отраслей (железнодорожная техника, энергетика, ВПК) обязателен отраслевой сертификат IRIS, ГОСТ Р или разрешение Ростехнадзора. Производство стального литья для нефтегазовой отрасли требует соответствия API 6A или аналогичным стандартам. Уточните, проводит ли завод термообработку отливок (нормализация, отжиг, закалка с отпуском) собственными силами — это влияет и на сроки, и на стабильность механических свойств.
Сроки, серийность и гибкость
Реальные сроки изготовления первой партии на крупных российских заводах — 6–14 недель с момента согласования чертежей. Для срочных заказов ряд предприятий предлагает режим «fast-track» — 3–5 недель при доплате 15–25%. Важно уточнить минимальный объём заказа: у крупных литейных заводов он нередко составляет 5–10 тонн, тогда как специализированные цеха работают с партиями от 1 штуки. Согласно近期 отраслевым опросам, 62% менеджеров по закупкам называют «невозможность разместить мелкий заказ по разумной цене» главным барьером при работе с отечественным литейным производством.
Практический чек-лист при выборе поставщика
- Запросите портфолио аналогичных деталей с подтверждёнными механическими испытаниями.
- Проверьте наличие аттестованной лаборатории контроля (УЗК, спектральный анализ).
- Уточните, выполняет ли завод термообработку и механообработку баз на месте.
- Потребуйте образец договора с указанием ответственности за скрытые дефекты.
- Запросите сроки и стоимость изготовления оснастки отдельно от стоимости партии.
- Уточните условия хранения и упаковки для транспортировки на дальние расстояния.
Подробную техническую информацию о процессах получения стальных отливок можно также изучить в статье литьё стали на Википедии — там подробно описаны металлургические основы процесса.
Тенденции 2026 года в производстве стального литья
Отрасль меняется быстрее, чем принято считать. Два ключевых вектора, определяющих облик литейного производства прямо сейчас, — цифровизация и импортозамещение.
Аддитивные технологии и цифровая оснастка
3D-печать литейной оснастки из полимеров и песчано-связующих смесей сокращает время её изготовления на 40–60% по сравнению с традиционным модельным производством. Это меняет экономику мелкосерийного стального литья: заказы от 1 до 50 штук теперь рентабельны там, где раньше традиционная оснастка делала их убыточными. Ведущие российские литейные заводы — «Петрозаводскмаш», «Тяжпромарматура», Балашихинский литейно-механический завод — уже интегрировали аддитивные технологии в свои производственные цепочки.
Параллельно развивается компьютерное моделирование процесса литья (CAE-системы ProCAST, LVMFlow). Моделирование позволяет предсказать расположение усадочных дефектов и оптимизировать литниковую систему ещё до изготовления оснастки, сокращая количество пробных плавок с 3–5 до 1–2.
Импортозамещение как драйвер роста
2026 год — период зрелого импортозамещения в российском машиностроении. Спрос на отечественное литьё металла для нефтегазовой арматуры, горной техники и железнодорожных комплектующих устойчиво растёт. Это стимулирует модернизацию литейных цехов: за 2023–2025 годы в отрасль инвестировано свыше 18 млрд рублей, из которых около 35% направлено на автоматизацию формовочных линий. Результат — повышение стабильности качества и снижение доли ручного труда, которая исторически была слабым местом отечественного литейного производства.
Устойчивое развитие и экология литейного цеха
Экологические требования к литейным производствам ужесточаются. Переход на регенерацию отработанных формовочных смесей позволяет предприятиям сократить потребление свежего песка на 70–80% и существенно снизить объём твёрдых отходов. Установка газоочистного оборудования нового поколения стала обязательным условием для предприятий, претендующих на госзаказ. Это важный критерий при выборе поставщика для компаний с ESG-отчётностью.
Итог: как принять правильное решение
Литьё стальное — это не единая технология, а целое семейство методов, каждый из которых решает свои задачи. Выбор между песчаным литьём и точным литьём по выплавляемым моделям — это выбор между доступностью и точностью, между скоростью запуска и качеством поверхности. Именно поэтому грамотный инженер-технолог начинает не с выбора метода, а с анализа требований к детали.
Выбор литейного завода — отдельная задача, требующая проверки технических возможностей, сертификатов и условий договора. Поверхностный подход к этому этапу обходится дороже: по практике, замена недобросовестного поставщика в середине проекта увеличивает итоговые затраты на 25–40%. Используйте приведённый чек-лист, запрашивайте референции и не стесняйтесь проводить аудит производства перед размещением крупного заказа.
В 2026 году производство стального литья в России располагает технологическими возможностями мирового уровня — при условии правильного выбора исполнителя и чёткого технического задания. Начните с определения метода литья по таблице из этой статьи, сформулируйте требования к точности и серийности — и вы значительно сузите круг подходящих поставщиков уже на первом этапе.
Часто задаваемые вопросы
Q: Чем литьё стальное отличается от чугунного литья?
A: Главное отличие — в содержании углерода: в стали до 2%, в чугуне — 2–4%. Сталь обладает более высокой ударной вязкостью и хорошо сваривается, что делает её предпочтительной для нагруженных конструктивных деталей. Чугун легче льётся и обеспечивает лучшее гашение вибраций, но значительно более хрупок.
Q: Какой метод стального литья лучше для мелкосерийного производства?
A: Для партий до 50 штук оптимально литьё в песчано-глинистые формы или ЛВМ с 3D-печатью оснастки. Оба метода обеспечивают низкую стоимость подготовки производства. При жёстких допусках предпочтительно ЛВМ, при крупных и тяжёлых деталях — литьё в песок.
Q: Какова типичная стоимость стального литья за килограмм в России?
A: По данным 2026 года, ориентировочная стоимость: литьё в песчаные формы — 120–280 руб/кг, ЛВМ — 350–800 руб/кг, центробежное — 150–320 руб/кг. Цена варьируется в зависимости от марки стали, сложности детали, объёма партии и требований к контролю качества.
Q: Как проверить качество стальной отливки перед приёмкой?
A: Требуйте от поставщика: протокол спектрального анализа плавки, результаты ультразвукового контроля (для ответственных деталей — рентгенографию), акт механических испытаний (если предусмотрены ТУ). Визуальный осмотр и проверка геометрии по чертежу обязательны при входном контроле.
Q: Что такое марка 35Л и где она применяется?
A: Сталь марки 35Л — конструкционная углеродистая сталь литейного назначения (буква «Л»), содержащая около 0,35% углерода. Предел прочности — 550 МПа. Применяется для изготовления корпусов насосов, арматуры, зубчатых колёс, рам и кронштейнов в машиностроительном литье. Одна из наиболее востребованных марок на российском рынке.
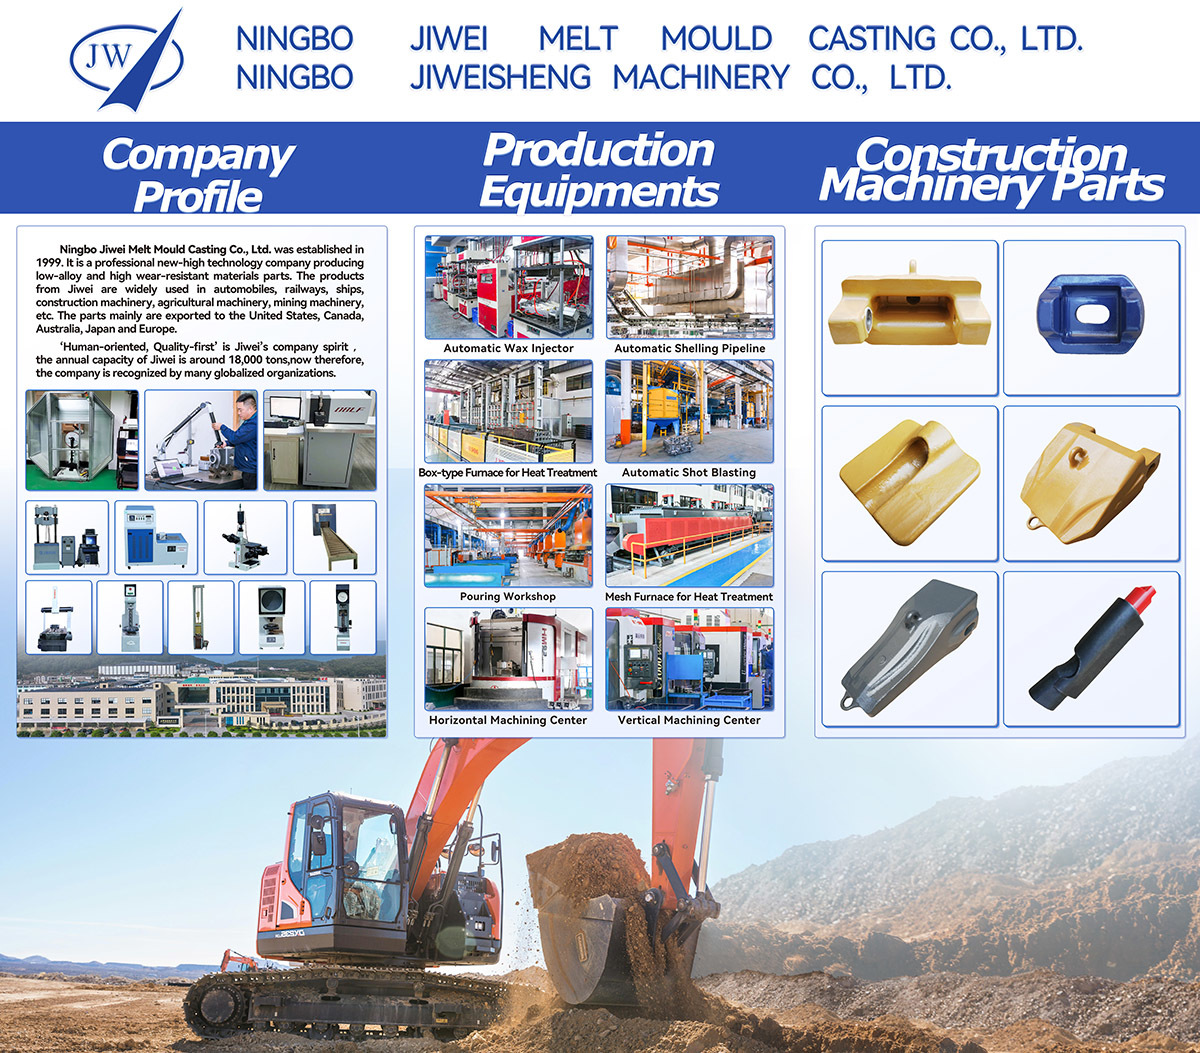
Apr 30,2025
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
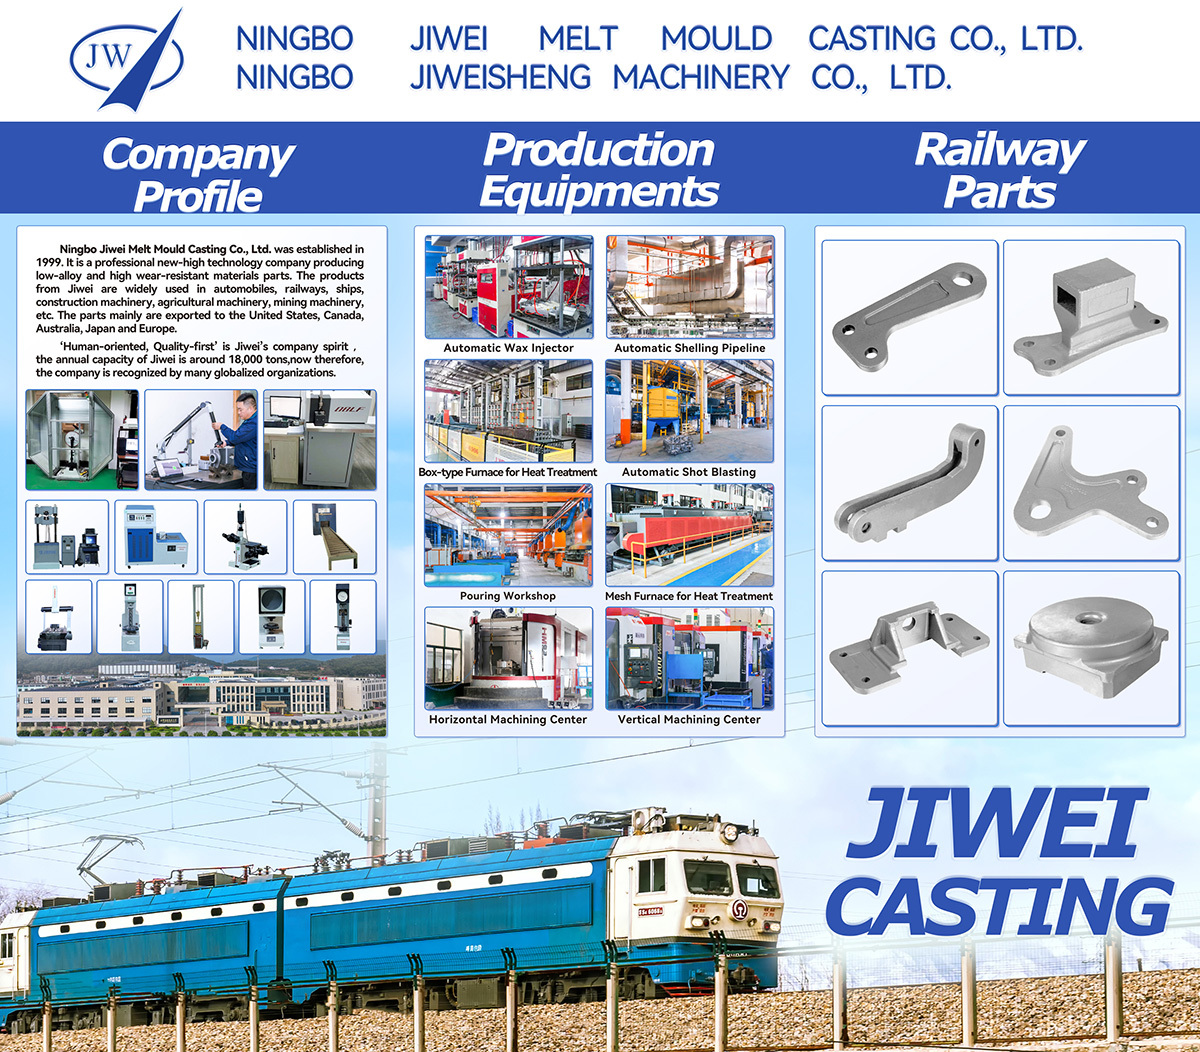
Apr 30,2025
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.