
03 Oct,2026
Литьё стальных деталей: технологии, этапы и как выбрать производителя


О статье
Руководство для закупщиков и инженеров, находящихся на стадии выбора поставщика стальных отливок. Содержит сравнительные таблицы, производственные кейсы, прайс-лист и критерии оценки литейного завода. Актуально для 2026 года.
Содержание
- 1. Что такое литьё стальных деталей
- 2. Методы литья стали: сравнительный анализ
- 3. Этапы производства стальных отливок
- 4. Дефекты стальных отливок и методы контроля по ГОСТ
- 5. Стоимость литья стальных деталей: ориентировочный прайс
- 6. Реальные кейсы из производственной практики
- 7. Сертификация производства и приёмочный контроль
- 8. Как выбрать литейный завод: критерии для закупщика
Что такое литьё стальных деталей
Литьё стальных деталей — это технологический процесс получения металлических изделий заданной формы путём заливки расплавленной стали в подготовленную форму с последующим охлаждением и извлечением готовой отливки. Метод применяется там, где механическая обработка заготовки экономически нецелесообразна или технически невозможна: сложные геометрии, крупногабаритные корпуса, элементы с внутренними полостями.
Производство стальных деталей методом литья охватывает широкий спектр отраслей — от энергетики и горнодобывающей промышленности до машиностроения и оборонного комплекса. По данным Росстата и Всемирной организации литейщиков (WFO), годовой объём стальных отливок в России составляет около 3,5 млн тонн, что ставит страну в пятёрку крупнейших мировых производителей.
Почему именно сталь? Сплавы на основе железа с содержанием углерода до 2% обеспечивают сочетание прочности, пластичности и свариваемости, недостижимое для чугуна. После термической обработки литые стальные детали выдерживают ударные нагрузки и работают при температурах от −60 до +600 °С.
Стоит развеять распространённое заблуждение: «литые детали слабее кованых». Это справедливо лишь для необработанных отливок. После нормализации или закалки с отпуском механические характеристики литой стали (например, 35Л или 40ХЛ) сопоставимы с кованой заготовкой того же состава. Черное литьё в необработанном виде уступает — но оно и не предназначено для прямого монтажа без термообработки.
Область применения стальных отливок
Стальные отливки применяются в корпусах насосов и задвижек, зубчатых колёсах, траках и звёздочках горной техники, несущих элементах ж/д вагонов, деталях турбин и реакторного оборудования. Литейный цех крупного машиностроительного предприятия одновременно выпускает от нескольких десятков до сотен наименований стальных заготовок из стали.
Марки стали, применяемые в литье
Выбор марки — одно из ключевых инженерных решений. Наиболее распространены:
- 20Л, 25Л — конструкционные, общее машиностроение, хорошая свариваемость
- 35Л, 45Л — повышенная прочность, шестерни, муфты
- 40ХЛ, 30ХГСЛ — легированные, работа при ударных и знакопеременных нагрузках
- 110Г13Л (сталь Гадфилда) — износостойкие детали горного оборудования
- 12Х18Н9ТЛ — коррозионностойкая, химическая и пищевая промышленность
Методы литья стали: сравнительный анализ
Выбор метода напрямую определяет точность, стоимость, сроки и минимальный экономически обоснованный тираж. Ниже — сводная таблица, которую реальные закупщики используют как первичный фильтр при квалификации поставщика.
| Метод литья | Точность (IT) | Шероховатость Ra, мкм | Серийность | Относит. стоимость | Типовая масса детали |
|---|---|---|---|---|---|
| Песчаная форма (ХТС/ЛГМ) | IT14–IT16 | 25–100 | Единичное, мелкая серия | Низкая | 0,5–10 000 кг |
| По выплавляемым моделям (ЛВМ) | IT8–IT11 | 1,6–6,3 | Средняя и крупная серия | Высокая | 0,05–50 кг |
| В кокиль | IT12–IT14 | 6,3–25 | Средняя серия (от 500 шт.) | Средняя | 0,3–500 кг |
| Литьё под давлением | IT10–IT12 | 0,8–3,2 | Крупная серия (от 5 000 шт.) | Очень высокая (оснастка) | До 30 кг |
| Центробежное литьё | IT12–IT14 | 6,3–25 | Любая | Средняя | Трубы, втулки до 5 000 кг |
Литьё по газифицируемым моделям (ЛГМ) и ХТС — в чём разница?
ЛГМ (литьё по газифицируемым моделям) использует пенополистироловую модель, которая выгорает при заливке металла. Это позволяет получать сложные внутренние полости без стержней. ХТС (холоднотвердеющие смеси) — разновидность песчаной формовки с химическим связующим, обеспечивающая более высокую точность поверхности по сравнению с классической земляной формой. Практика показывает: для единичных деталей массой свыше 500 кг ХТС остаётся наиболее экономичным решением на российском рынке.
Когда оправдано точное литьё по выплавляемым моделям?
Фасонное литьё по выплавляемым моделям (ЛВМ) экономически оправдано при тираже от 200–300 штук и сложной геометрии детали. Именно тогда затраты на металлическую пресс-форму для восковых моделей окупаются за счёт сокращения механической обработки. Конечно, для опытного образца или мелкой серии из 10–15 деталей этот метод нецелесообразен — здесь выигрывает ЛГМ или ХТС.

Этапы производства стальных отливок
Полный цикл литейного производства включает последовательность технологических операций. Понимание этого цикла помогает закупщику корректно формировать техническое задание и согласовывать реалистичные сроки.
- Техническое задание и конструкторская проработка — согласование чертежа, марки стали, допусков, требований к термообработке и приёмочному контролю.
- Компьютерное моделирование заливки — в 2026 году программы ProCAST и Magmasoft применяются уже на этапе проектирования литниковой системы. Виртуальная верификация снижает вероятность усадочных дефектов на 30–40%.
- Изготовление модели и оснастки — деревянная, металлическая или пенополистироловая модель в зависимости от выбранного метода.
- Формовка — подготовка разовой или постоянной формы, установка стержней для внутренних полостей.
- Плавка стали — в дуговой электросталеплавильной или индукционной печи до температуры 1 560–1 620 °С. Химический состав подтверждается спектральным анализом.
- Заливка и охлаждение — управляемая скорость заливки, контролируемое охлаждение для минимизации остаточных напряжений.
- Выбивка, обрубка, очистка — удаление формовочной смеси, обрезка литников, дробемётная очистка поверхности.
- Термическая обработка — нормализация, закалка с отпуском или отжиг согласно требованиям чертежа и ГОСТ 977.
- Контроль качества и приёмка — геометрический, химический, механические испытания, НК по ГОСТ (подробнее — в разделе 4).
Сколько времени занимает полный цикл?
Реальные сроки для российского литейного цеха в 2026 году: единичная деталь по ХТС — 3–6 недель с учётом изготовления оснастки; серийная партия по ЛВМ (без изготовления пресс-формы) — 4–8 недель; срочный заказ с уже готовой оснасткой — от 10 рабочих дней. Нередко именно оснастка, а не сама отливка, определяет критический путь.
Металлообработка после литья: что нужно согласовать заранее
Многие заводы предлагают металлообработку в едином цикле: токарная, фрезерная, расточная операции на обрабатывающих центрах. Если заказчик планирует собственную механообработку, необходимо заранее согласовать припуски на обработку (как правило, 3–8 мм на сторону для песчаного литья) и базовые поверхности, от которых будет вестись установка детали на станок.
Дефекты стальных отливок и методы контроля по ГОСТ
Качество стальной отливки — это не абстракция, а набор конкретных параметров, каждый из которых верифицируется стандартизированным методом. Почему многие закупщики упускают этот блок при анализе коммерческого предложения? Вероятно, потому что формулировка «контроль качества» присутствует в КП любого завода — но реальный объём НК-контроля при этом кардинально различается.
Основные виды дефектов и их причины
- Газовые поры — захваченный газ при заливке; причина: высокая влажность формы или перегрев расплава
- Усадочные раковины — недостаточная подача металла при затвердевании; устраняется прибылями и холодильниками
- Горячие трещины — возникают при затруднённой усадке; характерны для легированных сталей
- Неслитины и недоливы — преждевременное затвердевание расплава при заливке
- Включения шлака и формовочной смеси — недостаточная очистка ковша или нарушение технологии
Методы неразрушающего контроля (НК) по ГОСТ
Добросовестный производитель применяет НК в соответствии с требованиями ГОСТ 977-88 и профильными стандартами серии ГОСТ Р ИСО:
- Ультразвуковой контроль (УЗК) — выявление внутренних несплошностей глубиной от 2 мм; ГОСТ Р 55724-2013
- Радиографический контроль (рентген) — визуализация пор, раковин и включений на рентгенограммах; ГОСТ 7512-82
- Капиллярный контроль (ПВК) — выявление поверхностных трещин люминесцентным или цветным методом; ГОСТ Р ИСО 3452-1
- Магнитопорошковый контроль (МПК) — поверхностные и подповерхностные дефекты в ферромагнитных сталях; ГОСТ Р 56512-2015
- Визуально-измерительный контроль (ВИК) — обязательный первичный метод; ГОСТ Р 56542-2019
«Отливка без подтверждённого протокола НК — это заготовка с неизвестными рисками. Для ответственных узлов энергетического и оборонного оборудования ультразвуковой контроль 100% объёма является минимальным стандартом, а не опцией.»
— Отраслевой консенсус, подтверждённый требованиями НП-084-15 (Ростехнадзор)
Стоимость литья стальных деталей: ориентировочный прайс
Стоимость литья стальных деталей формируется из нескольких составляющих: цена металла, стоимость оснастки, трудоёмкость формовки и объём НК. Именно поэтому «цена за килограмм» без контекста — бессмысленная метрика. Тем не менее для первичного бюджетирования приводим актуальные ориентиры 2026 года.
| Масса детали | Единичная, руб./кг | Серия 50–200 шт., руб./кг | Серия от 500 шт., руб./кг | Стоимость оснастки (ХТС) |
|---|---|---|---|---|
| До 5 кг | 380–550 | 220–320 | 140–200 | 30 000–80 000 руб. |
| 5–50 кг | 280–400 | 180–260 | 120–170 | 60 000–180 000 руб. |
| 50–500 кг | 200–300 | 150–220 | 100–150 | 120 000–400 000 руб. |
| Свыше 500 кг | 160–240 | 130–190 | По отдельному соглашению | Индивидуально |
Данные — усреднённые рыночные показатели по российскому рынку на 2026 год. Цены на стальное литьё на заказ могут варьироваться в зависимости от марки стали, объёма НК и логистики.
Что реально влияет на стоимость
Марка стали даёт разброс цены до 40%: нержавеющие и жаропрочные сплавы значительно дороже конструкционных. Дополнительная термообработка добавляет 15–25% к стоимости заготовки. Полный НК-контроль с рентгеном и УЗК — ещё 10–20%. Всё это объясняет, почему предложение «вдвое дешевле рынка» должно немедленно вызывать профессиональный скептицизм.
Как запросить обоснованную цену у завода
Для получения корректного КП необходимо предоставить: 3D-модель или чертёж детали, требуемую марку стали (или условия работы для её подбора), требования к НК и термообработке, необходимый объём партии и плановую частоту заказов. Заводы, запрашивающие эти данные до выдачи цены — надёжнее тех, кто называет стоимость «с голоса».
Реальные кейсы из производственной практики
Абстрактные технические описания полезны, но именно производственные кейсы дают закупщику понимание, с какими задачами реально справляются литейные предприятия. По опыту взаимодействия с российскими литейными заводами можно выделить следующие показательные примеры.
Кейс 1: Корпус насоса для нефтегазовой отрасли
Отрасль: нефтегазовое оборудование. Деталь: корпус центробежного насоса. Марка стали: 12Х18Н9ТЛ (нержавеющая). Масса: 87 кг. Метод: ХТС с последующей механообработкой. Объём партии: 12 шт. Срок изготовления: 5 недель от утверждения чертежа. НК: УЗК 100% объёма + ПВК всех поверхностей. Результат — нулевой процент рекламаций за 18 месяцев эксплуатации.
Кейс 2: Износостойкие зубья для горного экскаватора
Отрасль: горнодобывающая промышленность. Деталь: зубья ковша карьерного экскаватора. Марка стали: 110Г13Л (сталь Гадфилда). Масса единицы: 14 кг. Метод: литьё в песчано-глинистые формы. Объём партии: 500 шт./квартал. Срок изготовления: 3 недели (регулярный заказ с готовой оснасткой). Фасонное литьё в данном случае — единственный экономически оправданный способ получить деталь с аустенитной структурой, обеспечивающей эффект наклёпа при работе.
Кейс 3: Точное литьё для авиационного агрегатостроения
Отрасль: авиационное агрегатостроение. Деталь: корпус гидравлического клапана. Марка стали: 30ХГСЛ. Масса: 0,8 кг. Метод: литьё по выплавляемым моделям (ЛВМ). Объём партии: 1 200 шт./год. Срок изготовления: 6 недель (включая изготовление пресс-формы при первом заказе). Точность по IT9, шероховатость Ra 3,2 мкм позволила сократить объём финишной механообработки на 60% по сравнению с предыдущим поставщиком, работавшим методом ХТС.
Сертификация производства и приёмочный контроль
Для государственных и оборонных заказчиков наличие сертификатов — не формальность, а обязательное условие включения поставщика в реестр. Однако и коммерческим предприятиям стоит рассматривать сертификацию как надёжный индикатор зрелости системы менеджмента качества завода.
Ключевые сертификаты и стандарты для литейных предприятий
- ISO 9001:2015 / ГОСТ Р ИСО 9001-2015 — базовая система менеджмента качества, подтверждает управляемость процессов
- ГОСТ Р 977-88 — основной стандарт на стальные фасонные отливки, регламентирует механические свойства и допуски
- IATF 16949 — для поставщиков автомобильных деталей
- АС-2-ОТ (РОСТ) — для поставщиков атомной промышленности
- Лицензия Ростехнадзора — для оборудования, работающего под давлением и опасных производственных объектов
Приёмочный контроль: что должна содержать документация на партию
Комплект сопроводительной документации для ответственных отливок включает: сертификат на металл с химическим составом плавки, протокол механических испытаний (предел прочности, текучести, ударная вязкость, твёрдость), протоколы НК с указанием метода, прибора и оператора, а также паспорт термической обработки с температурными графиками. Отсутствие хотя бы одного документа — основание для рекламации или приостановки приёмки.
Такой подход — это не бюрократия. Это страховка от ситуации, когда деталь выходит из строя через 3 месяца, а установить причину невозможно из-за отсутствия данных о плавке. Подобно тому как самолёт не поднимается без бортового журнала, ответственная отливка не должна уходить на объект без полного паспорта.
Как выбрать литейный завод: критерии для закупщика
Итоговый выбор поставщика литья стальных деталей — это результат системной оценки, а не просто сравнение строки «цена/кг» в нескольких КП. Практика показывает: потери от переделки и замены детали из-за скрытого дефекта в 5–15 раз превышают разницу в цене между надёжным и дешёвым поставщиком.
Чек-лист оценки литейного завода
- Наличие актуального сертификата ISO 9001 с областью «стальное литьё»
- Собственная аккредитованная лаборатория НК (или договор с внешней аккредитованной лабораторией)
- Возможность работы с нужной маркой стали (запросить примеры плавочных сертификатов)
- Опыт изготовления деталей сопоставимой массы и сложности (кейсы с фото и документацией)
- Прозрачная схема ценообразования: стоимость оснастки выделена отдельно
- Наличие системы прослеживаемости: каждая отливка привязана к номеру плавки
- Готовность предоставить образец или пробную отливку перед серийным заказом
Тренды 2026 года: цифровизация и экология в литейном производстве
Передовые российские литейные заводы в 2026 году внедряют цифровые двойники литейного процесса на основе Magmasoft и ProCAST — виртуальная верификация позволяет сократить количество пробных плавок с 3–5 до 1. Параллельно нарастает регуляторное давление в части экологии: европейский механизм углеродного регулирования (CBAM) делает выгодным переход на электродуговые и индукционные печи с низким углеродным следом. Для закупщиков, работающих в рамках ESG-отчётности, углеродный паспорт отливки становится реальным требованием к поставщику. Металлообработка и литейное оборудование следующего поколения уже проектируются с учётом этих ограничений.
Также стоит обратить внимание на расширение доступа к общей теории литья металлов через открытые отраслевые базы знаний, что помогает закупщикам глубже разбираться в технологических ограничениях при постановке ТЗ.
В конечном счёте литьё стальных деталей — это не просто производственная услуга, а инженерное партнёрство. Завод, который задаёт уточняющие вопросы об условиях эксплуатации детали, ещё до выдачи цены, — это завод, с которым стоит работать.
Часто задаваемые вопросы
Q: Какой метод литья стальных деталей самый точный?
A: Наибольшую точность обеспечивает литьё по выплавляемым моделям (ЛВМ) — квалитет IT8–IT11 и шероховатость Ra 1,6–6,3 мкм. Этот метод экономически оправдан при тираже от 200 штук и сложной геометрии детали с минимальными требованиями к последующей механообработке.
Q: Какие марки стали применяются для литья ответственных деталей?
A: Для ответственных нагруженных узлов используют легированные марки: 40ХЛ, 30ХГСЛ, 20ХМЛ. Для износостойких деталей горного оборудования — 110Г13Л (сталь Гадфилда). Для работы в коррозионных средах — нержавеющие марки серии 12Х18Н9ТЛ и аналоги.
Q: Какой объём НК-контроля считается достаточным для приёмки стальной отливки?
A: Минимальный стандарт — визуально-измерительный контроль (ВИК) и капиллярный (ПВК). Для ответственных деталей энергетики и ОПК добавляются ультразвуковой контроль 100% объёма и рентгенография. Объём НК фиксируется в ТУ или чертеже и подтверждается протоколом с подписью дефектоскописта.
Q: Сколько стоит изготовление оснастки для стального литья?
A: Стоимость модельной оснастки для ХТС-литья: от 30 000 руб. для деталей до 5 кг до 400 000 руб. и выше для крупных корпусных деталей. Оснастка для ЛВМ (пресс-форма для восковых моделей) — от 150 000 руб. Стоимость оснастки обычно выделяется отдельной строкой и амортизируется по мере серийного выпуска.
Q: Какие сертификаты должен иметь литейный завод для поставок государственным заказчикам?
A: Обязательные условия: сертификат ISO 9001 (ГОСТ Р ИСО 9001-2015), соответствие ГОСТ 977-88 по отливкам. Для атомной промышленности — сертификат АС-2-ОТ и лицензия Ростехнадзора. Для оборонного заказа — наличие в реестре поставщиков Министерства обороны РФ и прохождение военной приёмки (ВП).
Apr 30,2025
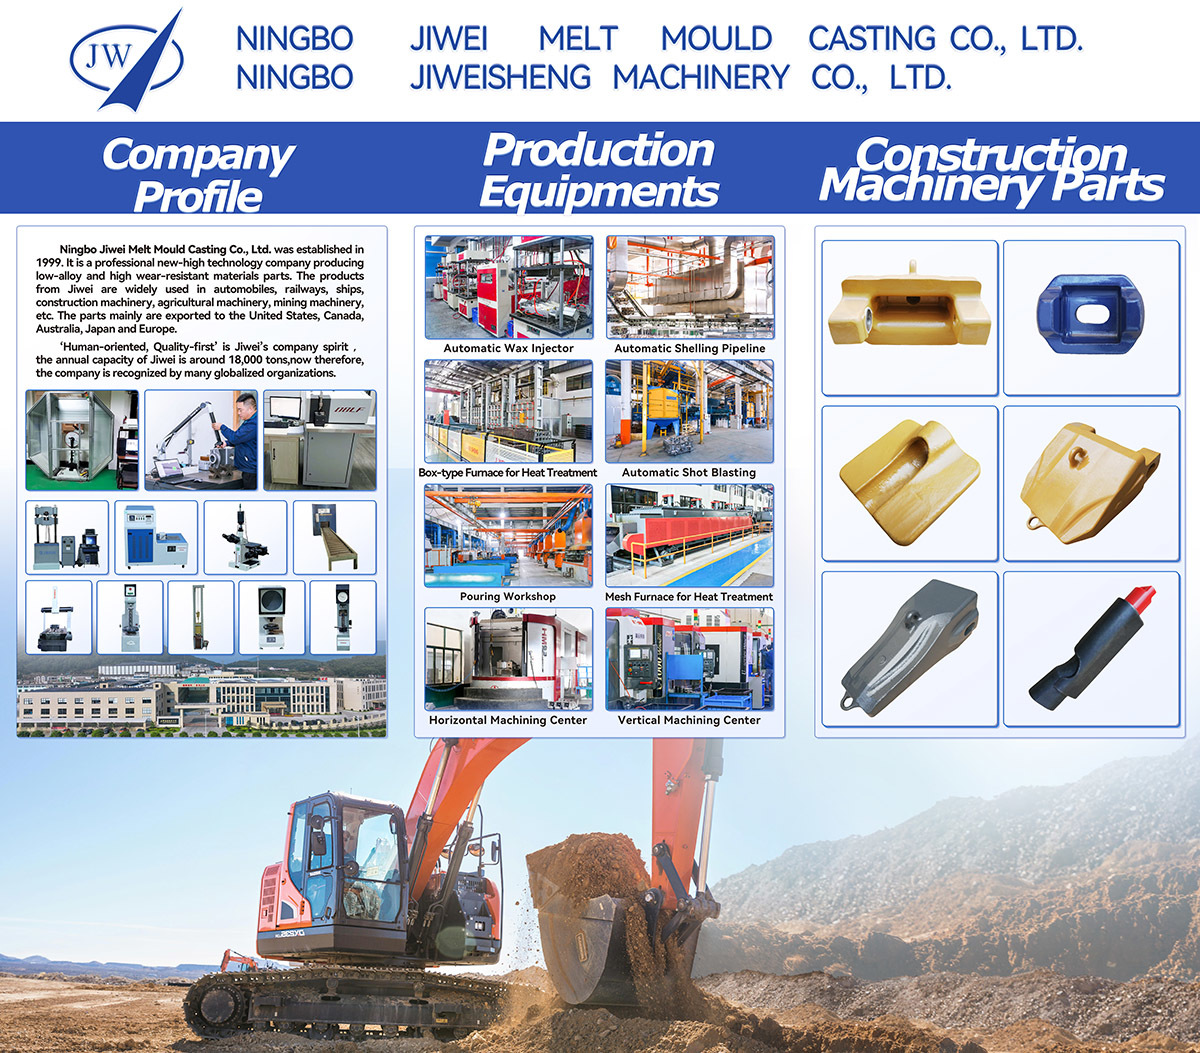
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
Apr 30,2025
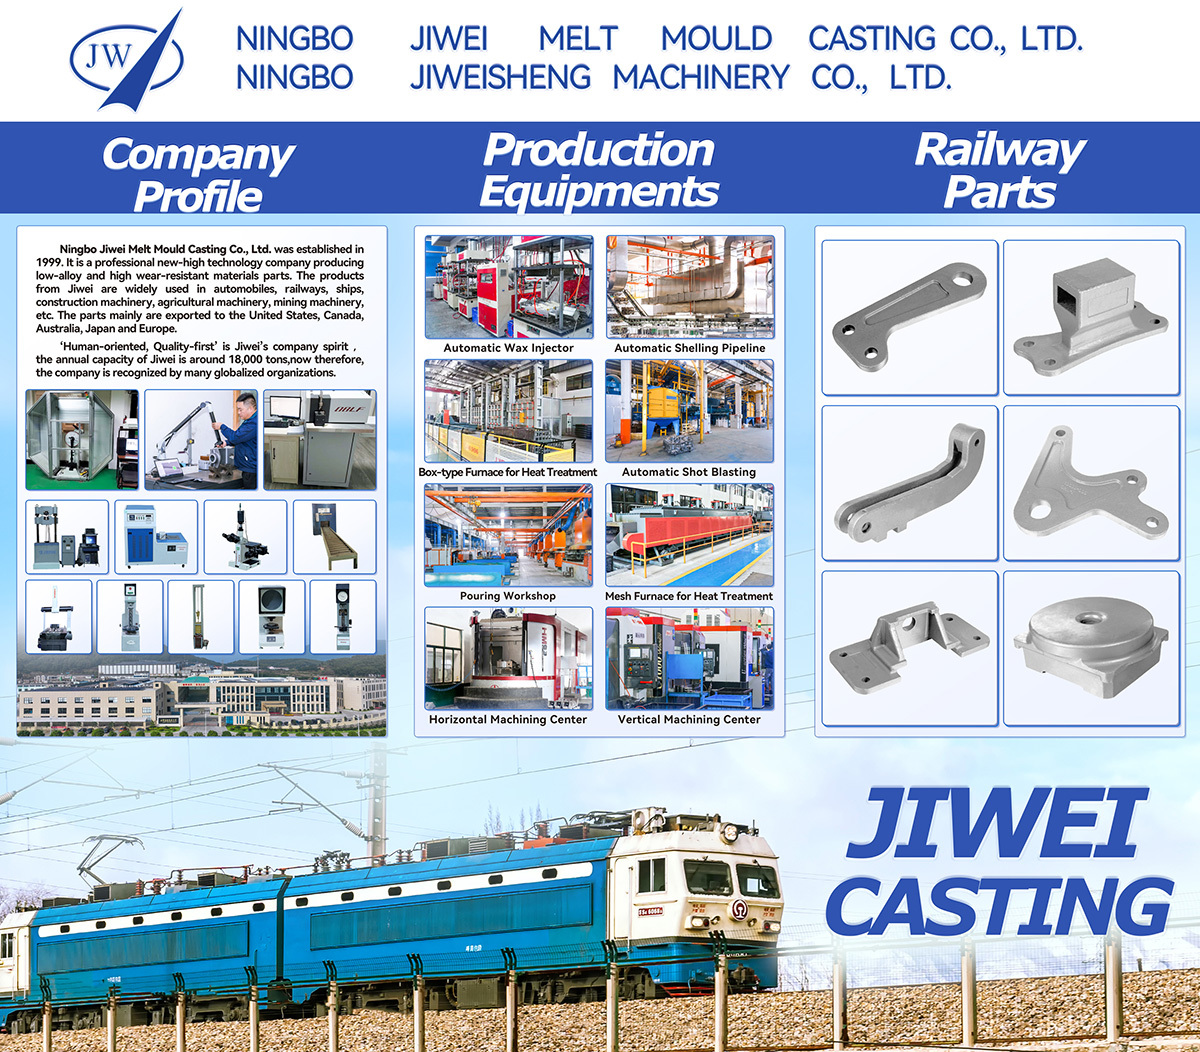
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.