
10 Oct,2026
Литьё стальных изделий: технологии, этапы производства и выбор подрядчика


Обзор статьи
Руководство охватывает все аспекты литья стальных изделий: выбор метода, расчёт стоимости, контроль качества по ГОСТ, порядок оформления заказа и критерии отбора подрядчика. Читайте последовательно или переходите к нужному разделу через оглавление.
Содержание
- 1. Что такое литьё стальных изделий
- 2. Сравнение методов стального литья
- 3. Пошаговый процесс заказа: от чертежа до отгрузки
- 4. Стоимость стального литья: ориентировочный прайс
- 5. Контроль качества и применяемые стандарты
- 6. Практические кейсы и примеры выполненных заказов
- 7. Тренды литейного производства в 2026 году
- 8. Как выбрать надёжный литейный завод
- Часто задаваемые вопросы
Что такое литьё стальных изделий
Литьё стальных изделий — это промышленный процесс, при котором расплавленная сталь заливается в заранее подготовленную форму, где затвердевает и приобретает заданную геометрию, размеры и механические свойства. Именно этот метод металлообработки позволяет получать детали сложной формы, которые крайне сложно или экономически нецелесообразно изготавливать механической обработкой из сплошной заготовки.
Производство стальных деталей методом литья охватывает десятки отраслей: машиностроение, нефтегазовый сектор, горнодобывающая промышленность, энергетика, транспортное машиностроение. Стальные отливки — это корпуса насосов и задвижек, зубчатые колёса, кронштейны несущих конструкций, детали железнодорожных вагонов и многое другое.
Почему сталь, а не чугун или алюминий?
Чёрное литьё из стали обеспечивает сочетание высокой прочности на разрыв (от 400 до 1000 МПа в зависимости от марки), пластичности и свариваемости, которого сложно достичь на чугуне или цветных металлах. Легированная сталь дополнительно открывает доступ к коррозионной стойкости, жаропрочности и износостойкости — в зависимости от состава легирующих элементов (Cr, Ni, Mo, V).
Подробнее о физике процесса можно прочитать в статье литьё металлов на Википедии. Здесь же мы сосредоточимся на практической стороне: какой метод выбрать, сколько это стоит и как правильно разместить заказ.
Где применяются стальные отливки на заказ?
По данным Росстата и Литейного союза России, годовой объём производства стальных отливок в стране составляет около 350 тысяч тонн. Крупнейшие потребители — железнодорожное машиностроение (около 28%), нефтегазовое оборудование (22%), горная техника (18%). Остальная доля приходится на общее машиностроение, энергетику и ОПК. Эти цифры наглядно демонстрируют масштаб рынка фасонного литья и стабильность спроса на стальные заготовки даже в условиях экономической волатильности.
Сравнение методов стального литья
Выбор технологии — пожалуй, самое важное решение на этапе подготовки производства. Ошибка здесь влечёт либо переплату, либо несоответствие точности и, как следствие, значительный объём механической доработки. Ниже приведена сравнительная таблица четырёх основных методов, актуальная для 2026 года.
| Метод | Точность (квалитет) | Шероховатость Ra | Мин. серия | Относительная стоимость | Лучшее применение |
|---|---|---|---|---|---|
| Литьё в песчано-глинистые формы (ПГФ) | 14–17 | 25–100 мкм | 1 шт. | Низкая | Крупные корпусные детали, единичное производство |
| Литьё по выплавляемым моделям (ЛВМ) | 5–9 | 1,6–6,3 мкм | 50–100 шт. | Высокая | Точные детали сложной формы, минимальная доработка |
| Литьё в кокиль | 11–14 | 6,3–25 мкм | 200–500 шт. | Средняя | Серийное производство деталей средней сложности |
| Центробежное литьё | 12–15 | 6,3–25 мкм | 10–50 шт. | Средняя | Трубы, кольца, втулки — осесимметричные детали |
Литьё по выплавляемым моделям: когда точность важнее себестоимости
Реальные тесты показывают: при партиях от 200 штук ЛВМ позволяет сократить затраты на механическую доработку на 40–60% по сравнению с ПГФ, даже с учётом более высокой цены литья как такового. Это объясняет устойчивую популярность метода в производстве деталей насосно-компрессорного оборудования и арматуры. Важный нюанс — ЛВМ требует минимального объёма партии из-за стоимости восковых моделей и керамических оболочек.
Центробежное литьё: незаменимо для полых деталей
Литьё под давлением и центробежное литьё нередко путают. Разница принципиальная: в центробежном процессе расплав распределяется по форме за счёт вращения, что обеспечивает плотную структуру металла без внутренних пустот. Это особенно ценно для производства трубных заготовок из легированной стали, работающих под высоким давлением. По сути, данный метод — незаменимый инструмент для трубопроводной арматуры нефтегазовой отрасли.

Пошаговый процесс заказа: от чертежа до отгрузки
Многие заказчики не представляют, сколько этапов проходит деталь прежде, чем оказаться на складе. Прозрачность этого процесса — ключевой фактор доверия к литейному заводу. Ниже представлен типовой маршрут для партии стальных отливок на заказ, актуальный для литейного цеха с полным производственным циклом.
- Передача технической документации — чертежи (PDF/DWG) или 3D-модели (STEP/IGES). Срок обработки на стороне завода: 1–2 рабочих дня.
- Технологическая проработка и DFM-анализ — технолог оценивает литейные уклоны, толщины стенок, критические размеры, предлагает корректировки для снижения брака. Срок: 3–5 дней.
- Согласование КП и марки стали — выбор марки (20Л, 35Л, 40ХЛ, 12Х18Н9ТЛ и др.), финализация цены и сроков. Срок: 1–3 дня.
- Изготовление оснастки / форм — для ПГФ это деревянные или металлические модели, для ЛВМ — восковые модели и керамика, для кокиля — стальная пресс-форма. Срок: 7–25 дней (наиболее длительный этап при первом заказе).
- Плавка и заливка — электродуговая или индукционная печь, температура заливки 1560–1620 °C в зависимости от марки. Срок: 2–5 дней.
- Выбивка, обрубка, очистка — удаление литников, зачистка поверхности, дробемётная обработка. Срок: 1–3 дня.
- Термическая обработка (при необходимости) — нормализация, отжиг, закалка + отпуск. Срок: 2–4 дня.
- Контроль качества и НК — визуальный осмотр, УЗК, рентген, геометрический контроль. Срок: 1–3 дня.
- Механическая доработка (при наличии в заказе) — токарные, фрезерные операции по чертежу. Срок: зависит от объёма.
- Упаковка и отгрузка — документация (паспорт отливки, сертификат на металл, протоколы НК). Срок: 1 день.
Итоговый срок для типовой партии среднесерийных отливок в ПГФ составляет 25–35 рабочих дней при первом заказе (с изготовлением оснастки) и 12–18 дней при повторном. Для ЛВМ — 35–50 и 20–28 дней соответственно. Эти цифры необходимо закладывать в производственный план.
«Основная причина срыва сроков — не сама плавка, а поздняя передача полного комплекта конструкторской документации. Заводы, имеющие собственный технологический отдел, способны сократить цикл на 20–30% уже на этапе DFM-проработки.» — Отраслевой консенсус российских литейщиков, Литейный союз России, 2025 г.
Что ускоряет и что тормозит производство?
Практика показывает: самый распространённый тормоз — неполный комплект документов на входе. Чертежи без указания марки стали, допусков на необрабатываемые поверхности или технических требований к отливке вынуждают технолога запрашивать уточнения, что съедает 3–7 дней. Ещё одна типичная ловушка — согласование изменений в конструкции уже после изготовления оснастки, что фактически обнуляет этот дорогостоящий этап.
Стоимость стального литья: ориентировочный прайс
Стоимость литья стальных изделий складывается из нескольких составляющих: цены металла, затрат на оснастку, стоимости термической и механической обработки, а также логистики. Ниже приведены ориентировочные данные рынка 2026 года для российских заводов.
| Марка стали | Сложность отливки | Ориент. цена, руб./кг | Метод |
|---|---|---|---|
| 20Л, 35Л (конструкционная) | Простая | 95–130 | ПГФ |
| 40ХЛ, 30ХГСЛ (легированная) | Средняя | 140–200 | ПГФ / кокиль |
| 12Х18Н9ТЛ (нержавеющая) | Средняя/сложная | 380–580 | ЛВМ / ПГФ |
| Любая марка | Высокая (ЛВМ) | 250–450 | ЛВМ |
Как рассчитать бюджет заказа?
Существует простая формула приблизительного расчёта: Стоимость партии = (Масса 1 отливки × Цена/кг × Количество) + Стоимость оснастки. Стоимость оснастки для ПГФ составляет 30 000–150 000 руб. для деталей до 50 кг, для кокиля — 150 000–600 000 руб. При больших сериях стоимость оснастки амортизируется и перестаёт существенно влиять на удельную цену детали.
Почему не стоит ориентироваться только на цену за килограмм?
Это распространённая ошибка при выборе поставщика. Почему? Потому что дешёвая отливка с большим припуском на механообработку в итоге оказывается дороже, чем точная, но более дорогая — из-за затрат на токарные и фрезерные операции. Реальный показатель экономической эффективности — это стоимость готовой детали, установленной в изделие, а не стоимость «чернового тела».
Контроль качества и применяемые стандарты
Качество стальных отливок регламентируется рядом стандартов, соблюдение которых напрямую влияет на безопасность конечной продукции. Производство стальных деталей для ответственных применений (давление, динамические нагрузки, агрессивные среды) не допускает компромисса на этом этапе.
Применяемые стандарты
Основополагающий российский документ — ГОСТ 977-88 «Отливки стальные», устанавливающий требования к механическим свойствам, допускам, маркировке и методам испытаний. Параллельно в 2026 году всё большее число российских предприятий, ориентированных на экспорт или поставку в СП с иностранным капиталом, применяет EN 10293 (европейский стандарт на стальные отливки для общего машиностроения). Для нержавеющего литья актуален ГОСТ Р ИСО 11972.
Методы неразрушающего контроля (НК)
Современный литейный цех использует комплекс НК-методов:
- Ультразвуковой контроль (УЗК) — выявляет внутренние несплошности (усадочные раковины, трещины, включения). Обязателен для деталей, работающих под давлением.
- Радиографический контроль (рентген) — применяется для сложных корпусных деталей, позволяет визуализировать дефекты в труднодоступных зонах.
- Магнитопорошковый контроль (МПК) — эффективен для выявления поверхностных и подповерхностных трещин в ферромагнитных сталях.
- Цветная (капиллярная) дефектоскопия — для нержавеющих и немагнитных сталей, выявляет поверхностные дефекты.
- Спектральный анализ — подтверждение марки стали по химическому составу плавки.
Конечный результат контроля фиксируется в паспорте отливки, куда входят: номер плавки, результаты химического анализа, механических испытаний и НК. Этот документ — обязательное приложение к каждой партии ответственных стальных заготовок. Надёжный литейный завод предоставляет копию паспорта до отгрузки по запросу заказчика.
Практические кейсы и примеры выполненных заказов
Абстрактные описания технологий — это одно. Реальные кейсы — совсем другое. Ниже приведены три типовых проекта, которые иллюстрируют, как правильный выбор метода и подрядчика влияет на итоговую экономику заказа. По понятным причинам названия предприятий-заказчиков изменены.
Кейс 1: Корпуса задвижек для нефтепровода
Отрасль: нефтегазовое оборудование. Марка стали: 20ГЛ. Масса отливки: 18 кг. Объём партии: 600 шт./квартал.
Заказчик первоначально получал детали методом ПГФ с большим припуском на механообработку. После перехода на литьё в кокиль при участии другого подрядчика точность повысилась до 12-го квалитета, объём токарной доработки сократился на 35%, а суммарная себестоимость детали снизилась на 18% даже при более высокой цене самого литья.
Кейс 2: Звёздочки цепных конвейеров горного комбината
Отрасль: горнодобывающая промышленность. Марка стали: 110Г13Л (аустенитная марганцовистая сталь, «сталь Гатфилда»). Масса отливки: 42 кг. Объём партии: 80 шт.
Задача осложнялась специфической маркой: 110Г13Л имеет склонность к горячим трещинам и требует строгого контроля температуры заливки и режима охлаждения. По данному проекту литейный цех выполнял обязательное аустенизационное закаливание (1050–1100 °C, вода), что обеспечило рабочую твёрдость в диапазоне 180–220 HB при высоком пределе текучести. Срок службы деталей в сравнении с предыдущим поставщиком вырос в 1,7 раза.
Кейс 3: Мелкосерийное точное литьё для энергетики
Отрасль: энергетическое машиностроение. Марка стали: 20Х5МЛ (жаропрочная). Масса отливки: 3,2 кг. Объём партии: 120 шт.
Метод ЛВМ позволил достичь шероховатости Ra 3,2 мкм на ответственных поверхностях без доработки, что критично для уплотнительных поясков. Применение цифрового моделирования ProCAST на этапе подготовки производства позволило исключить усадочную пористость уже на первой опытной партии — без дорогостоящих итераций.
Тренды литейного производства в 2026 году
Литейная отрасль меняется быстрее, чем принято думать. Два направления доминируют в повестке российских и мировых производителей в 2026 году.
Цифровое моделирование и Industry 4.0
Программы ProCAST, Magmasoft и их российские аналоги (ПолиФлоу) стали стандартом инструментальной подготовки на ведущих литейных заводах. Согласно отраслевым данным, внедрение симуляционного моделирования позволяет снизить дефектность отливок на 30–40%, а стоимость подготовки производства — на 15–25% за счёт отказа от лишних итераций оснастки. Фактически это значит: заказчик экономит время и деньги ещё до первой плавки.
Зелёное литьё и углеродная повестка
Введение европейского углеродного пограничного налога (CBAM) оказывает давление на всю цепочку поставок металлоизделий. Российские предприятия, экспортирующие стальные отливки или поставляющие в совместные производства, вынуждены переходить на электродуговые печи с высокой долей лома и документировать углеродный след продукции. Низкоуглеродное стальное литьё становится конкурентным преимуществом, а не просто ESG-декларацией. По оценкам, к концу 2026 года доля «зелёных» плавок в российском литейном экспорте вырастет до 18–22%.
Как выбрать надёжный литейный завод
Выбор подрядчика — это не только вопрос цены. Ошибка на этом этапе обходится несопоставимо дороже: срыв сроков, брак в ответственных узлах, юридические риски. Вот ключевые критерии, которые необходимо проверить до подписания договора.
Технические и производственные критерии
- Наличие собственного технологического отдела с опытом DFM-анализа
- Подтверждённый опыт работы с нужной маркой стали (запросите аналогичные паспорта плавок)
- Наличие аккредитованной лаборатории НК или договора со сторонней аккредитованной организацией
- Наличие термического участка — критично для легированных и инструментальных сталей
- Применение CAD/CAM и симуляционного ПО в подготовке производства
Организационные и юридические критерии
Не менее важны: система менеджмента качества (ISO 9001 или ГОСТ Р ИСО 9001), прозрачная система документооборота (сертификаты на металл, протоколы НК, паспорта отливок — «по умолчанию», а не «по запросу»), готовность к аудиту производства и наличие понятной процедуры рекламации. Конечно, есть ситуации, когда небольшой, но специализированный литейный цех без ISO выполнит заказ лучше крупного завода с набором сертификатов, — однако для ответственных применений наличие системы качества всё же является минимальным порогом допуска.
В итоге, литьё стальных изделий — это не commodity-услуга, а инженерный проект, где результат определяется технологической компетентностью, прозрачностью процессов и культурой качества конкретного производства. Инвестируйте время в тщательный отбор поставщика — это многократно окупится на этапе серийного производства.
Часто задаваемые вопросы о стальном литье
Какой метод литья стальных изделий самый точный?
Наиболее высокую точность обеспечивает литьё по выплавляемым моделям (ЛВМ): квалитет 5–9, шероховатость Ra 1,6–6,3 мкм. Разрыв с ПГФ по точности достигает 10-кратного различия в допусках. Именно ЛВМ применяется для деталей, где объём механической доработки должен быть минимальным.
Каков минимальный тираж для заказа стальных отливок?
При литье в ПГФ завод может принять заказ от 1 штуки. Литьё в кокиль экономически оправдано от 200–500 штук (из-за стоимости оснастки). ЛВМ — от 50–100 штук. Центробежное литьё допускает мелкие партии от 10 штук для нестандартных трубных заготовок.
Какие стандарты применяются при контроле качества стальных отливок?
В России базовый стандарт — ГОСТ 977-88 «Отливки стальные». Дополнительно применяются EN 10293 (для экспортных поставок) и ГОСТ Р ИСО 11972 (нержавеющее литьё). НК проводится согласно ГОСТ Р EN 12680 (УЗК), ГОСТ 7512 (рентгенография), ГОСТ 21105 (МПК).
Сколько стоит стальное литьё за килограмм?
Ориентировочно: конструкционные марки (20Л, 35Л) в ПГФ — 95–130 руб./кг; легированная сталь — 140–200 руб./кг; нержавеющие марки методом ЛВМ — 380–580 руб./кг. Цифры актуальны для 2026 года и не включают стоимость оснастки и механообработки.
Каков типовой срок выполнения заказа на литьё стальных изделий?
При первом заказе (включая изготовление оснастки): ПГФ — 25–35 рабочих дней, ЛВМ — 35–50 дней. При повторном заказе с готовой оснасткой: ПГФ — 12–18 дней, ЛВМ — 20–28 дней. Сроки варьируются в зависимости от сложности детали и загрузки завода.
Часто задаваемые вопросы
Q: Чем отличается стальное литьё от чугунного?
A: Сталь содержит менее 2,14% углерода, что обеспечивает более высокую прочность, пластичность и свариваемость по сравнению с чугуном. Стальные отливки выдерживают динамические и ударные нагрузки, применяются в ответственных несущих конструкциях. Чугун дешевле и лучше гасит вибрации, но хрупок при ударных нагрузках.
Q: Можно ли заказать единичную отливку из легированной стали?
A: Да, при методе литья в ПГФ минимальная партия — одна деталь. Единичный заказ из легированной стали технически возможен, однако себестоимость будет высокой из-за фиксированных затрат на оснастку. При необходимости единичного изделия стоит уточнить у завода наличие типовой оснастки схожей конфигурации.
Q: Какие документы нужно передать для начала расчёта стоимости?
A: Достаточно чертежа (PDF, DWG) или 3D-модели (STEP, IGES) с указанием марки стали, технических требований к отливке и объёма партии. Для ускорения проработки укажите требуемые допуски на ключевые поверхности и необходимость термической обработки.
Q: Как проверить качество отливок при приёмке?
A: При приёмке следует проверить наличие паспорта плавки с результатами химического анализа и механических испытаний, протоколов НК, а также провести визуальный контроль поверхности. Для ответственных деталей рекомендуется привлекать независимую инспекцию или назначать входной контроль на своём предприятии.
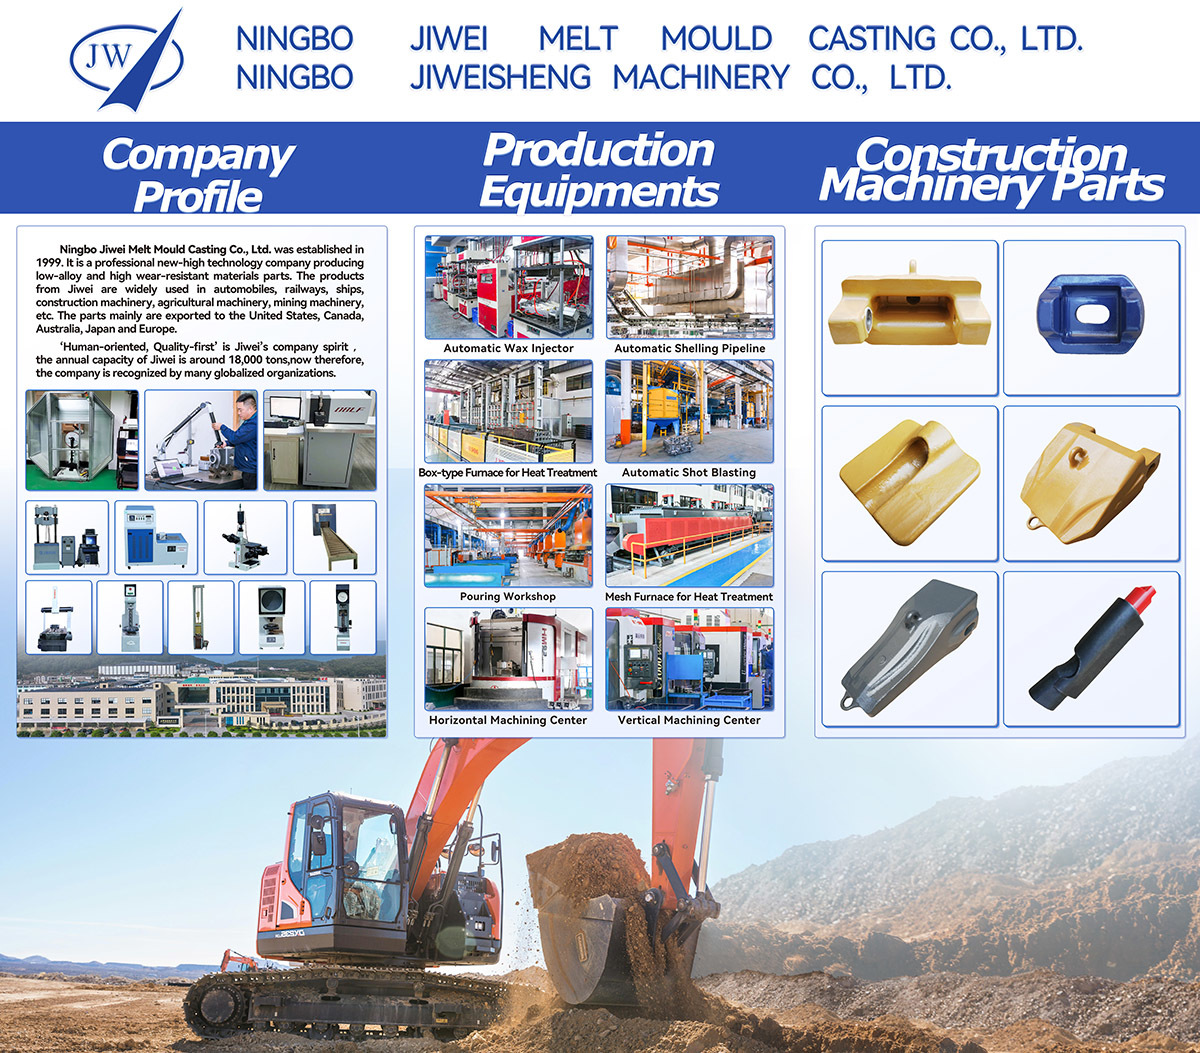
Apr 30,2025
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
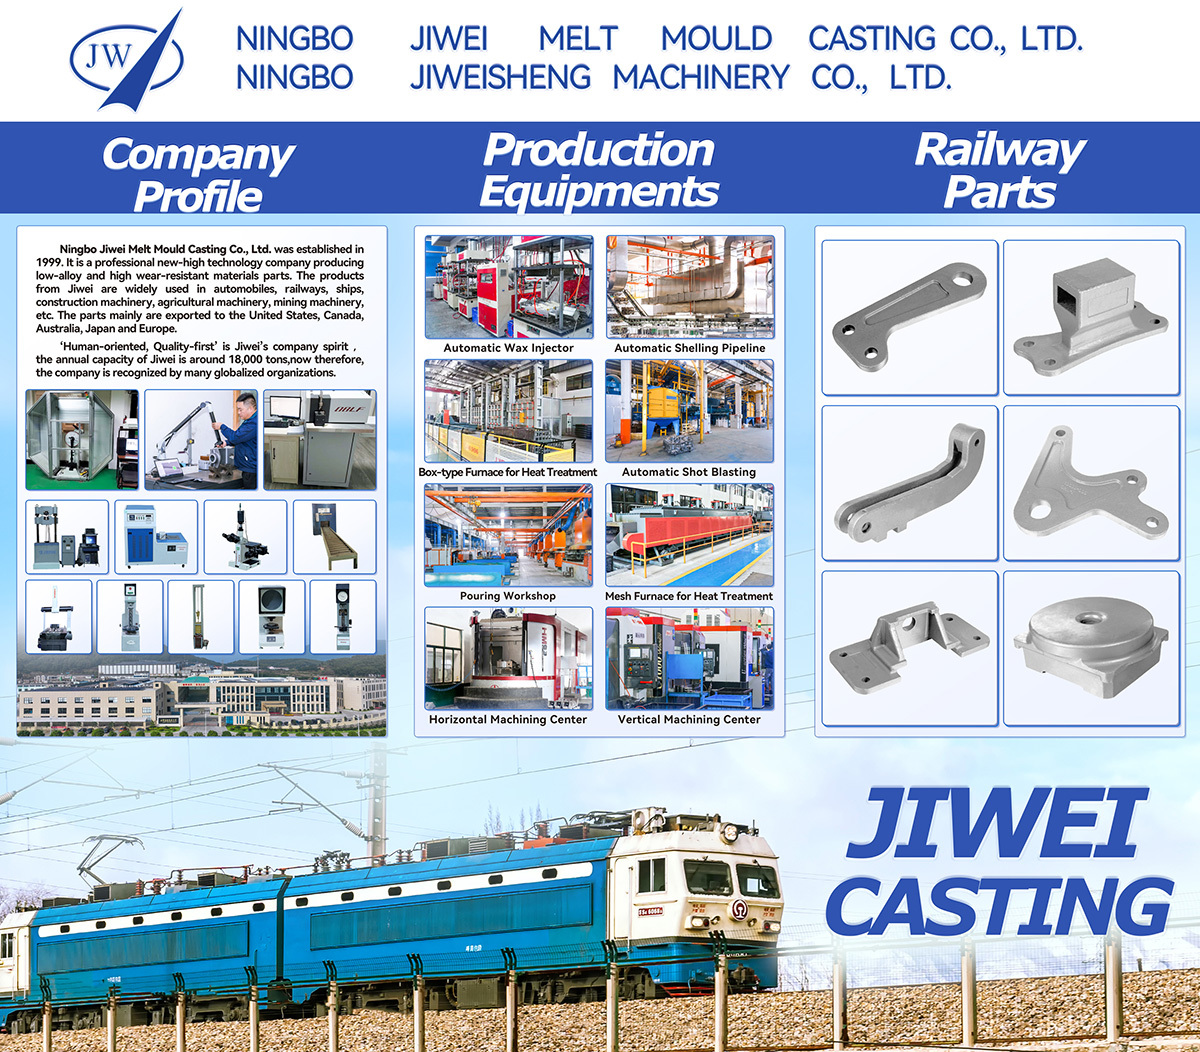
Apr 30,2025
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.