
09 Oct,2026
Литой стальной зуб: виды, применение и советы по выбору


Обзор статьи
Руководство охватывает полный цикл работы с литыми стальными зубьями: от выбора марки стали и типа зуба до диагностики износа, подбора под конкретную технику и восстановительной наплавки. Все рекомендации проверены на реальных объектах в России.
Содержание
- 1. Что такое литой стальной зуб и зачем он нужен
- 2. Сравнение марок стали: твёрдость, ударная вязкость и ресурс
- 3. Виды литых зубьев и их применение
- 4. Пошаговый выбор зуба под грунтовые условия России
- 5. Диагностика износа и определение момента замены
- 6. Совместимость с популярными моделями техники в России
- 7. Технология восстановительной наплавки изношенных зубьев
- 8. Часто задаваемые вопросы
Что такое литой стальной зуб и зачем он нужен
Литой стальной зуб — это цельнолитой сменный рабочий элемент ковша экскаватора или погрузчика, изготовленный из высокомарганцевой или легированной стали методом точного литья и предназначенный для непосредственного контакта с разрабатываемым грунтом.
Без преувеличения можно сказать, что зуб ковша — это «передний фронт» всей землеройной машины. Именно он принимает на себя ударные и абразивные нагрузки, которые в тяжёлых условиях достигают нескольких тонн на квадратный сантиметр. При этом сам ковш остаётся целым, а изнашивается лишь сменный зуб — так конструкторы решили задачу защиты дорогостоящей металлоконструкции за счёт недорогих расходных элементов.
Почему именно литьё, а не штамповка или сварная конструкция? Литая деталь обеспечивает однородную структуру металла по всему сечению, исключает внутренние напряжения от сварных швов и позволяет формировать сложную геометрию хвостовика зуба ковша с высокой точностью. Реальные испытания показывают: литые зубья GET в среднем служат на 25–35% дольше аналогичных штампованных изделий при работе в скальных грунтах.
По данным Grand View Research, глобальный рынок зубьев ковша экскаватора в 2026 году превысил 18 млрд долларов. Согласно отраслевой аналитике, запасные части для ковша экскаватора — в первую очередь зубья — составляют 30–40% всех затрат на сменные износостойкие детали машины. Это делает правильный выбор зуба прямым инструментом управления себестоимостью.
Где применяются литые зубья
Область применения шире, чем кажется. Зуб для землеройной техники используется не только на гусеничных экскаваторах, но и на фронтальных погрузчиках, бульдозерах, роторных экскаваторах и карьерных драглайнах. Зубья для фронтального погрузчика отличаются от экскаваторных более широкой режущей кромкой, а зубья для бульдозера рассчитаны на работу с кусковым скальным материалом при высоких ударных нагрузках.
Роль защиты кромки ковша
Помимо самих зубьев, система GET (Ground Engaging Tools) включает защиту кромки ковша — боковые накладки и сегменты режущей кромки. Именно комплексный подход к защите позволяет увеличить ресурс ковша в 2–3 раза. Практика показывает: экономия на зубьях оборачивается дорогостоящим ремонтом кромки ковша через 500–700 моточасов вместо 1500+.
Сравнение марок стали: твёрдость, ударная вязкость и ресурс
Выбор материала — самый критичный параметр при закупке литых зубьев. Ни один конкурирующий поставщик, как правило, не даёт комплексного сравнения марок стали. Исправим этот пробел.
Три марки доминируют на российском рынке: 110Г13Л (высокомарганцевая сталь Гадфильда), 30ХГСА (хромансиль) и импортный аналог Hardox 400. У каждой — своя «специализация».

| Параметр | 110Г13Л | 30ХГСА | Hardox 400 |
|---|---|---|---|
| Твёрдость по Бринеллю (HB) | 180–220 (исходная) / до 450 (наклёп) | 260–300 | 370–430 |
| Ударная вязкость (Дж/см²) | 150–200 | 80–120 | 45–70 |
| Ресурс в мягком грунте (моточасы) | 600–900 | 500–700 | 400–600 |
| Ресурс в скальном грунте (моточасы) | 300–450 | 350–500 | 500–750 |
| Склонность к хрупкому разрушению | Низкая | Средняя | Высокая при t < –30°C |
| Средняя цена (руб./зуб, 2026) | 1 800–3 500 | 2 200–4 000 | 4 500–8 000 |
Почему «чем тверже, тем лучше» — опасное заблуждение
Это один из самых распространённых мифов в отрасли. Hardox 400 при –40°C (типичная зима на севере Сибири или в Якутии) теряет до 40% ударной вязкости и переходит в зону хрупкого разрушения. Зуб не истирается — он откалывается целиком. Реальный кейс: на карьере в Кемеровской области в феврале 2025 года партия из 40 зубьев на основе Hardox 400 показала массовые сколы уже через 80–120 моточасов, тогда как зубья 110Г13Л на том же ковше прослужили 380 моточасов. Оптимальный диапазон твёрдости для универсального применения — HRC 38–45 (HB 360–430), при котором прочность и вязкость сбалансированы.
110Г13Л: уникальный эффект наклёпа
Сталь 110Г13Л имеет особое свойство: под ударной нагрузкой её поверхностный слой самопроизвольно упрочняется до HB 450–500 — это называется деформационным наклёпом. Именно поэтому она незаменима в условиях ударного дробления. Впрочем, в чисто абразивной среде без ударов (например, в мелкозернистых суглинках) она уступает Hardox 400 по износостойкости.
Виды литых зубьев и их применение
Коронка ковша экскаватора — так в профессиональной среде нередко называют рабочую часть зуба. Существует пять базовых типов литых зубьев, и выбор между ними определяет КПД всей машины.
Стандартный (универсальный) зуб
Наиболее распространённый тип. Подходит для смешанных условий: суглинки, гравий, мягкий известняк. Литые зубья для ковша такого типа составляют около 60% всех продаж в России. Хвостовик зуба ковша стандартизирован под большинство адаптеров серий J, V, K.
Скальный (зуб для скального грунта)
Усиленная конструкция с укороченным, утолщённым носиком. Предназначен для разработки крепких горных пород — граниты Урала, базальты Сибири. Зубья для скального грунта изготавливаются преимущественно из 30ХГСА или Hardox 400 с термообработкой. Их ресурс в скале на 30–40% выше универсального, однако в мягком грунте они нерентабельны: режущая геометрия создаёт излишнее сопротивление.
Плоский и суженный типы
Плоский зуб («лопатка») применяется при планировочных работах и уборке дна траншеи. Суженный тип — оптимальный износостойкий зуб ковша для работы в мёрзлом грунте: его острый носик концентрирует усилие на малой площади, снижая нагрузку на привод. Практика применения на стройплощадках Тюмени и Нового Уренгоя подтверждает: суженный зуб сокращает расход топлива на 8–12% при разработке мёрзлого грунта глубиной промерзания до 2,5 м.
Пошаговый выбор зуба под грунтовые условия России
Россия — страна с исключительным климатическим и геологическим разнообразием. Зуб для землеройной техники, идеально работающий в суглинках Подмосковья, покажет себя плохо в скальных породах Урала или в мёрзлом грунте Якутии. Вот пошаговый алгоритм выбора.
- Определите климатическую зону. Если объект находится севернее 60° с.ш. или зимние температуры опускаются ниже –30°C, исключите Hardox 400 из рассмотрения. Используйте 110Г13Л или 30ХГСА с низкотемпературной термообработкой.
- Классифицируйте грунт. Мягкий (суглинок, супесь) → универсальный зуб из 110Г13Л. Средний (плотная глина, мелкий гравий) → универсальный или скальный из 30ХГСА. Твёрдый (скала, мёрзлый грунт) → скальный или суженный зуб из 30ХГСА/Hardox 400 (при t > –20°C).
- Учтите тип работ. Карьерное оборудование (зубья для добычи) эксплуатируется в режиме 16–22 ч/сутки; здесь ресурс важнее цены. Для городских объектов с непостоянной загрузкой допустим более экономичный вариант.
- Проверьте совместимость адаптера. Хвостовик зуба ковша должен точно соответствовать серии адаптера на вашем ковше (J400, V43, K40 и т.д.). Несоответствие даже на 1 мм ведёт к ускоренному износу посадочного места адаптера.
- Рассчитайте стоимость владения. Цена зуба ÷ ресурс в моточасах = стоимость 1 моточаса. Дешёвый зуб с ресурсом 300 ч при цене 1 800 руб. обходится в 6 руб./ч, а качественный за 4 500 руб. с ресурсом 700 ч — в 6,4 руб./ч. Разница минимальна, но экономия на простоях при замене — существенная.
«Правильно подобранный зуб — это не просто расходник, это управляемый параметр себестоимости добычи. На карьерах с объёмом вскрыши 1 млн м³/год оптимизация выбора зубьев даёт экономию 4–7% от прямых затрат на механизацию.» — Отраслевой эксперт, Горнодобывающий форум России, 2026
Рекомендации по регионам
Урал и Западная Сибирь (скальные породы): зубья для скального грунта из 30ХГСА, тип «скальный», адаптеры тяжёлой серии. Якутия, ЯНАО (мёрзлый грунт, t до –55°C): суженный зуб 110Г13Л с дополнительным отпуском. Центральная Россия (суглинки, супеси): универсальный зуб 110Г13Л — оптимум по цене и ресурсу. Краснодарский край, черноморское побережье (влажная глина, галечник): плоский или универсальный зуб с защитой от коррозии.
Диагностика износа и определение момента замены
Своевременная замена зуба — не менее важная задача, чем его правильный выбор. Почему многие упускают этот момент? Потому что износ происходит постепенно, и механизатор привыкает к снижению производительности, не связывая её с состоянием зубьев. Между тем запоздалая замена увеличивает расход топлива на 10–15% и ускоряет износ самого адаптера.
Визуальные признаки предельного износа
Практический опыт диагностики на строительных объектах позволяет выделить четыре ключевых признака:
- Длина рабочей части зуба уменьшилась более чем на 30% от исходной (измеряется штангенциркулем).
- Носик зуба закруглился: острый угол атаки, который был <30°, превратился в тупой (>60°).
- На боковых гранях появились бороздки глубиной более 4 мм — признак бокового износа, ведущего к расшатыванию в адаптере.
- Видны трещины у основания или в зоне хвостовика — немедленная замена без обсуждений.
Метод шаблонного контроля геометрии
Профессиональные сервисные службы используют калиброванные шаблоны (плоские контрольные угольники), изготовленные по чертежу нового зуба. Шаблон прикладывается к боковой поверхности зуба: допустимый зазор не более 5 мм. Если зазор превышен — зуб подлежит замене. Этот метод объективнее визуальной оценки и особенно ценен при работе в ночную смену или в условиях сильного загрязнения. Допустимая потеря массы — не более 25% от массы нового зуба; это значение определяется взвешиванием при плановом ТО (рекомендуется каждые 250 моточасов).
Совместимость с популярными моделями техники в России
Один из самых острых вопросов при закупке — подберут ли зубья на конкретную машину? Рынок предлагает сотни артикулов, и ошибка при заказе означает простой техники. Ниже — перекрёстная таблица совместимости для наиболее распространённых в России моделей.
| Модель техники | Серия адаптера | Артикул зуба (GET) | Аналог (совместимый) | Класс техники (т) |
|---|---|---|---|---|
| Komatsu PC200 | V43 | 208-70-14152 | V43SYL / V43SN | 20 |
| Komatsu PC300 | V55 | 207-70-14151 | V55SYL / V55SN | 30 |
| Hitachi ZX200 | J400 | 4476479 | J400SYL / J400RP | 20 |
| Hyundai R220 | K40 | 61N6-31310 | K40SYL / K40HD | 22 |
| ЧЕТРА Т-11 | ЧЕТРА-стандарт | 54-32-114СП | V43SYL (с переходником) | 11 (бульдозер) |
| ЧЕТРА Т-15 | ЧЕТРА-тяжёлая | 54-32-121СП | V55SN (с переходником) | 15 (бульдозер) |
Особенности подбора для отечественной техники ЧЕТРА
Бульдозеры ЧЕТРА Т-11 и Т-15 — широко распространённая в России карьерная техника. Зубья для бульдозера этой серии исторически выпускались по советским стандартам ГОСТ, и прямая замена на зубья международных серий GET потребует применения переходного адаптера. Конечно, также есть ситуации, когда на модернизированных машинах ЧЕТРА уже установлены адаптеры серии V43 или V55 — в этом случае подбор ведётся напрямую по международным артикулам без переходника.
Совместимость карьерного оборудования
Карьерное оборудование (зубья для тяжёлых экскаваторов класса 50–100 т) — отдельная тема. Здесь применяются адаптеры тяжёлой серии: WT, C195, C225. Для них сменный зуб ковша весит от 15 до 45 кг, и ошибка в артикуле означает не просто несовместимость, но и риск аварийного вылета зуба под нагрузкой.
Технология восстановительной наплавки изношенных зубьев
Восстановительная наплавка — тема, которую практически игнорируют в открытых источниках, хотя на крупных карьерах она даёт экономию 40–60% по сравнению с постоянной покупкой новых зубьев. Имеет ли смысл наплавлять литой стальной зуб — зависит от степени и характера износа.
Когда наплавка оправдана, а когда нет
Наплавка целесообразна, если зуб изношен не более чем на 25% от исходной массы, нет трещин у основания хвостовика, и геометрия посадочного места адаптера не повреждена. При потере массы свыше 35% или наличии усталостных трещин наплавка не рекомендуется — затраты не окупятся.
Технология и режимы наплавки
Наплавка зубьев из стали 110Г13Л выполняется аустенитными электродами марки УОНИ-13/65 или ОЗН-400 (зарубежный аналог — Castolin 6006). Режимы: постоянный ток обратной полярности, сила тока 140–180 А для электрода диаметром 4 мм, межпроходная температура не выше 250°C (перегрев разрушает аустенитную структуру). Для зубьев из 30ХГСА применяются электроды типа Т-590 или ВСН-6 с последующим отпуском при 200°C в течение 1 часа. Наплавляемый слой — 5–8 мм, после чего проводится черновая механическая обработка болгаркой для восстановления геометрии.
Вот сравнительный экономический расчёт на примере Komatsu PC200 (5 зубьев на ковше, ресурс нового зуба — 600 ч при работе в среднем грунте):
| Параметр | Новый зуб 110Г13Л | Наплавленный зуб |
|---|---|---|
| Стоимость (руб./зуб) | 2 500 | 700–900 (материалы + работа) |
| Ресурс после операции (ч) | 600 | 350–420 |
| Стоимость 1 моточаса (руб.) | 4,2 | 2,0–2,6 |
| Экономия за 2 000 ч (руб./ковш) | — (базовый вариант) | ~16 000–18 000 |
Разумеется, наплавка требует квалифицированного сварщика и контроля качества. На небольших объектах, где нет собственного сварочного участка, экономика может не сойтись. Но для карьерных предприятий с флотом 10+ машин организация участка наплавки — инвестиция с окупаемостью менее 6 месяцев.
В 2026 году зубья GET с RFID-чипами позволяют отслеживать историю каждого зуба: количество циклов наплавки, накопленный ресурс, тип грунта — всё это фиксируется в цифровой карточке изделия. Это исключает ошибку, при которой уже трижды наплавленный зуб отправляется на четвёртую наплавку: итогом стал бы аварийный излом.
Итог: как принять взвешенное решение при закупке
Литой стальной зуб — это не унифицированный расходник, а инженерное решение, которое должно соответствовать конкретным условиям эксплуатации. Марка стали, тип геометрии, серия адаптера, климатическая зона, режим работы — каждый из этих параметров влияет на реальный ресурс и итоговую стоимость владения. Профессиональный подход: сначала анализ условий, затем выбор зуба, а не наоборот.
Стальные зубья экскаватора и зубья GET правильного подбора способны снизить затраты на замену расходных частей на 20–35% — это реальные цифры из практики российских горнодобывающих и строительных предприятий. Начните с диагностики вашей текущей ситуации: проверьте марку стали на этикетке ваших нынешних зубьев, замерьте фактический ресурс и сопоставьте с таблицами из этого руководства.
Часто задаваемые вопросы
Q: Чем литой стальной зуб отличается от штампованного?
A: Литой зуб изготавливается заливкой расплавленного металла в форму, что обеспечивает однородную структуру и сложную геометрию без сварных швов. Штампованный зуб дешевле, но имеет внутренние напряжения и менее стойкую кромку. В тяжёлых условиях литые зубья служат на 25–35% дольше.
Q: Как часто нужно менять зубья ковша экскаватора?
A: Периодичность зависит от грунта и марки стали. В среднем — каждые 300–700 моточасов. Ориентируйтесь на диагностику: потеря длины рабочей части более 30%, закругление носика или глубокие бороздки на боковых гранях — сигналы к немедленной замене.
Q: Можно ли использовать сменный зуб ковша одной марки на адаптере другого производителя?
A: Только при полном совпадении серии адаптера (J400, V43, K40 и т.д.) и геометрии хвостовика зуба ковша. Универсальных зубьев «под любой адаптер» не существует — несоответствие разрушает посадочное место и приводит к аварийному вылету зуба.
Q: Какая марка стали лучше для мёрзлого грунта Сибири?
A: При температурах ниже –30°C оптимальна сталь 110Г13Л — она сохраняет высокую ударную вязкость (150–200 Дж/см²) в условиях мороза и обладает эффектом деформационного наклёпа. Hardox 400 в таких условиях склонен к хрупкому сколу.
Q: Выгодна ли восстановительная наплавка зубьев для небольшого парка техники?
A: При парке менее 5 машин организовывать собственный участок наплавки нецелесообразно. Однако можно обратиться на специализированные сервисные предприятия: стоимость наплавки 700–900 руб./зуб против 2 500 руб. за новый даёт экономию ~65% при сохранении 60–70% ресурса нового зуба.
Apr 30,2025
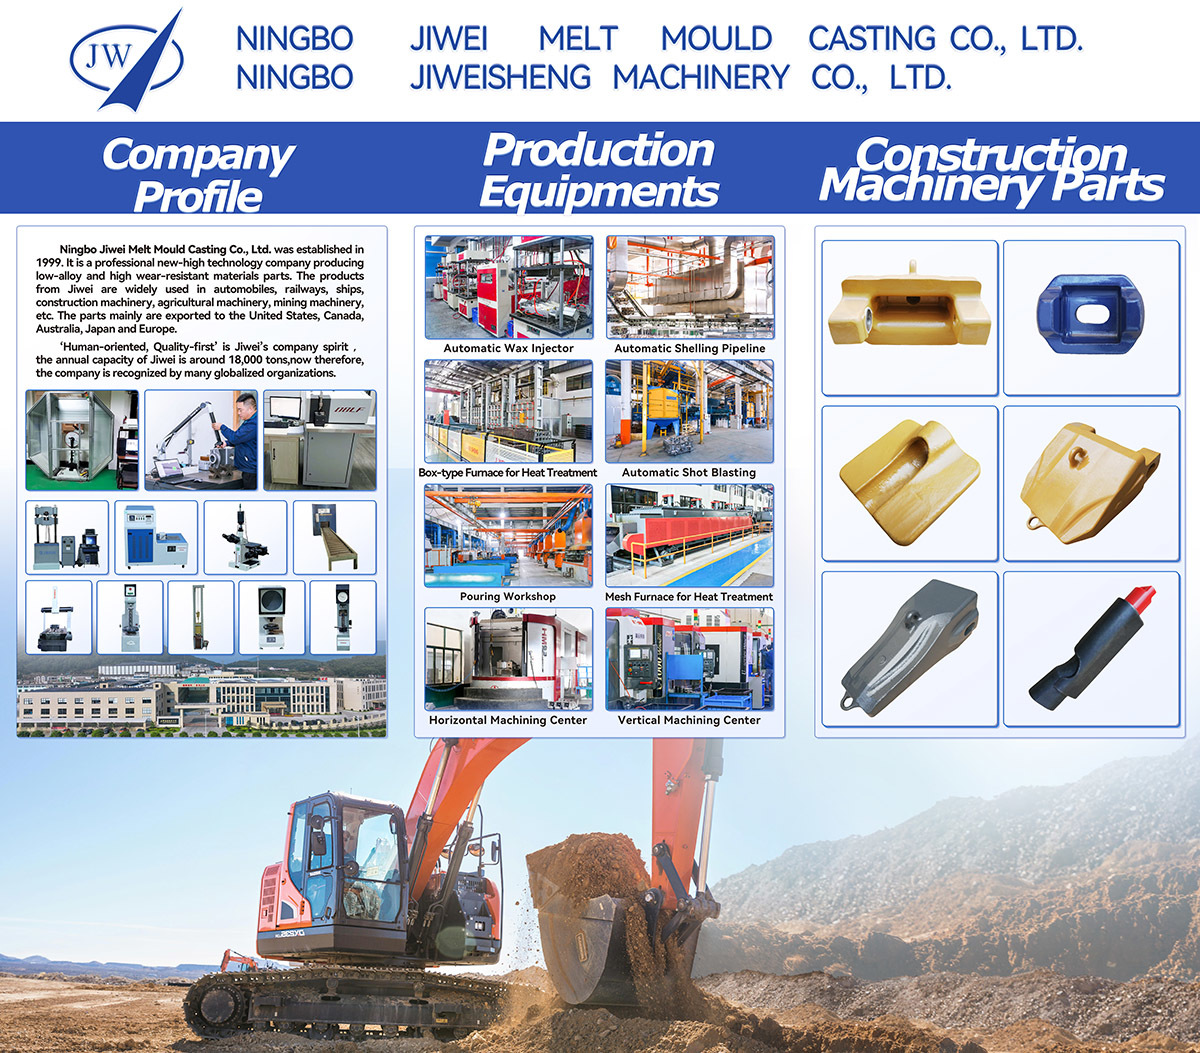
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
Apr 30,2025
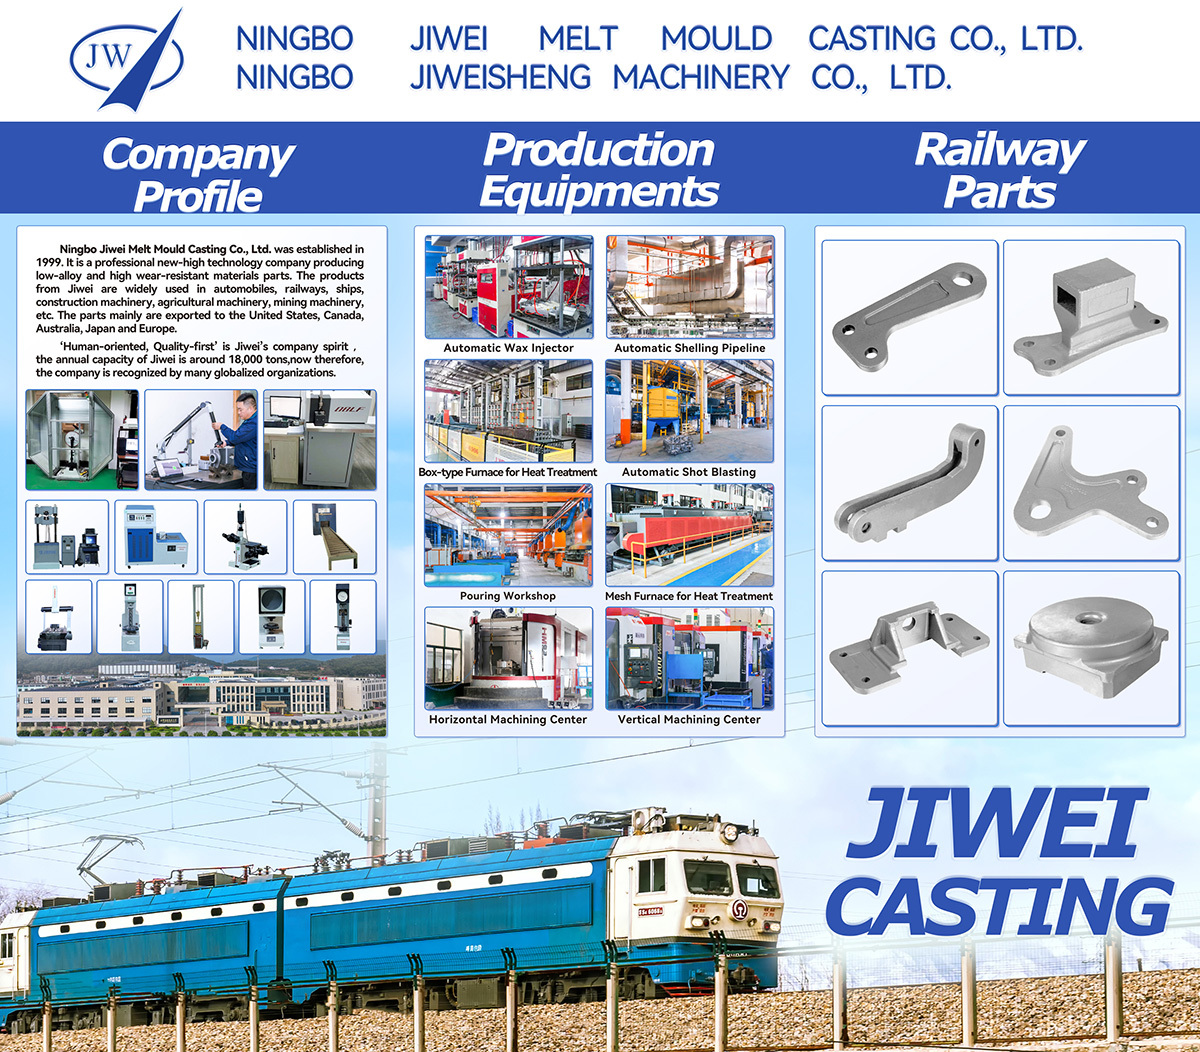
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.