
08 Oct,2026
Литые стальные зубчатые колёса: как выбрать, характеристики и применение в 2026 году


О статье
Данный материал подготовлен для инженеров-механиков и специалистов по закупкам. Рассматриваются методы производства, марки стали, стандарты ГОСТ/ISO, контроль качества и практические кейсы. Актуально на 2026 год.
Содержание
- 1. Что такое литая стальная зубчатое колесо
- 2. Методы литья: сравнение точности и характеристик
- 3. Выбор марки стали: практическое руководство
- 4. Стандарты ГОСТ и их соответствие ISO/DIN
- 5. Контроль качества: НК-методы и классы точности
- 6. Реальные кейсы применения в промышленности
- 7. Как выбрать поставщика и на что обращать внимание
- 8. Часто задаваемые вопросы
Что такое литая стальная зубчатое колесо
Литая стальная зубчатое колесо — это передаточный элемент из литой стали, изготовленный методом фасонного литья и предназначенный для передачи крутящего момента через зубчатое зацепление. В отличие от кованых или нарезных аналогов, такие колёса способны воспроизводить сложную геометрию корпуса за один технологический цикл, что принципиально важно для крупногабаритных изделий диаметром от 500 мм до 6 000 мм.
Литая стальная зубчатое колесо — это изделие из углеродистой или легированной стали, сформованное в литейной оснастке, после чего подвергаемое механической обработке для достижения требуемого класса точности по ГОСТ 1643-81. Оно относится к категории промышленных шестерён и является верхним иерархическим уровнем для таких изделий, как зубчатый венец, литая шестерня и зубчатое колесо для редуктора.
По данным Grand View Research, мировой рынок промышленных шестерён в 2026 году достиг около 300 млрд долларов США с CAGR 5,2%. В российском сегменте горнодобывающей и металлургической промышленности доля изделий из литой стали превышает 40% всех применяемых передаточных элементов. Почему так? Ответ прост: литьё позволяет получать детали там, где ковка экономически невозможна.
Зубчатое колесо из стали, произведённое литьём, охватывает несколько конструктивных форм: прямозубые цилиндрические шестерни, косозубые передачи, конические зубчатые колёса для изменения направления вращения и крупные зубчатые венцы для вращающихся печей. Каждый тип решает свою задачу, и выбор между ними — инженерное решение, а не маркетинговое.
Основные конструктивные типы
- Цилиндрическая шестерня — прямозубая или косозубая, применяется в параллельных передачах
- Конические зубчатые колёса — для передачи между пересекающимися осями
- Зубчатый венец — обода большого диаметра для шаровых мельниц и вращающихся печей
- Внутренняя шестерня (планетарная) — для компактных планетарных редукторов
Почему литьё, а не ковка или нарезание?
Ковка обеспечивает лучшую структуру металла, но при диаметре свыше 800–1 000 мм её стоимость многократно возрастает. Нарезание из заготовки подходит для малых модулей, однако при модуле m ≥ 16 снятие стружки становится экономически нецелесообразным. Литьё занимает свою нишу именно там: крупные детали, сложная геометрия, разумная себестоимость. Конечно, есть и ограничение — необходима тщательная постлитейная обработка для достижения нужной точности.
Методы литья: сравнение точности и характеристик
Выбор метода литья напрямую определяет шероховатость поверхности, достижимую точность и минимальный модуль зубьев. Это не абстрактная теория — реальные измерения показывают разницу в несколько раз. Рассмотрим три основных метода, применяемых при производстве зубчатых колёс из стали.
Кокильное литьё (литьё в металлическую форму)
Кокильное литьё предполагает заливку расплавленной стали в многократно используемую металлическую форму. Быстрое охлаждение формирует более мелкозернистую структуру, чем при литье в песчаные формы. Достижимая шероховатость Ra — 6,3–12,5 мкм, точность отливки по ГОСТ — класс 9–11, минимальный модуль зубьев после мехобработки — m = 3. Метод экономичен при серийном производстве, но имеет ограничения по габаритам: для деталей массой свыше 2 000 кг применение затруднено.
Центробежное литьё
Центробежное литьё — это как работа центрифуги: металл под действием центробежной силы равномерно прижимается к стенкам вращающейся формы, вытесняя шлак и газы к центру. Результат — практически бездефектная периферийная зона, что особенно ценно для зубчатых венцов. Шероховатость Ra достигает 3,2–6,3 мкм, точность — класс 8–9, минимальный модуль — m = 4. Метод идеален для кольцевых заготовок и зубчатых колёс кольцевого типа диаметром от 300 до 4 500 мм.
Литьё в ХТС-формы (холоднотвердеющие смеси)
Литьё в ХТС-формы обеспечивает наилучшую геометрическую точность среди всех методов песчаного литья. Смола-связующее обеспечивает высокую прочность формы и минимальную газопроницаемость. Достижимая шероховатость Ra — 3,2–6,3 мкм, точность отливки — класс 8–10, минимальный модуль — m = 2. Именно этот метод выбирают при производстве металлической шестерни с нестандартной геометрией спицевого диска.
| Метод литья | Шероховатость Ra, мкм | Класс точности (ГОСТ) | Мин. модуль m | Макс. масса детали | Серийность |
|---|---|---|---|---|---|
| Кокильное | 6,3–12,5 | 9–11 | m = 3 | до 2 000 кг | Серийное |
| Центробежное | 3,2–6,3 | 8–9 | m = 4 | до 20 000 кг | Единичное / мелкосерийное |
| ХТС-формы | 3,2–6,3 | 8–10 | m = 2 | до 50 000 кг | Единичное |
«Применение симуляционного программного обеспечения MAGMASOFT при проектировании литниковых систем позволяет снизить долю бракованных отливок зубчатых колёс с 8–12% до 2–3% и сократить цикл разработки оснастки на 15–20%.» — Отраслевой консенсус, подтверждённый данными ведущих литейных предприятий России (2026 год).
Выбор марки стали: практическое руководство
Марка стали — это не пункт в спецификации, который можно выбрать «по умолчанию». Ошибка на этом этапе приводит к преждевременному износу или хрупкому разрушению в условиях реальной эксплуатации. Рассмотрим основные марки литейных сталей по российской классификации ГОСТ.
Сталь 35Л и 45Л — базовый выбор
Марки 35Л и 45Л — углеродистые литейные стали с содержанием углерода 0,32–0,40% и 0,42–0,50% соответственно. Предел прочности 35Л — около 550 МПа, 45Л — до 620 МПа. Они применяются при контактных напряжениях до 650 МПа и рабочих температурах в диапазоне −20…+200 °C. Хорошо обрабатываются резанием, доступны у большинства российских литейных заводов и обеспечивают разумный баланс цены и ресурса. Пример расчёта: зубчатое колесо для редуктора мощностью 75 кВт при окружной скорости 1,5 м/с — сталь 45Л с нормализацией, HB 163–207.
Сталь 35ХМЛ и 40ХЛ — легированные марки для тяжёлых нагрузок
Когда контактные напряжения превышают 800 МПа, либо рабочая среда включает ударные нагрузки, переходят на легированные марки. Сталь 35ХМЛ содержит хром (0,8–1,1%) и молибден (0,2–0,3%), что обеспечивает предел прочности свыше 800 МПа и ударную вязкость KCU ≥ 49 Дж/см². Сталь 40ХЛ — хромистая, σв до 780 МПа, хорошо воспринимает объёмную закалку. Практический пример: зубчатый венец шаровой мельницы диаметром 3 200 мм на цементном заводе — сталь 35ХМЛ, нормализация + отпуск, HB 220–260.
Почему многие инженеры недооценивают молибден в составе? Именно он подавляет отпускную хрупкость при крупных сечениях отливки. Для колёс массой свыше 3 000 кг это критично.
| Марка стали | σв, МПа | KCU, Дж/см² | Контактные напряжения | Область применения |
|---|---|---|---|---|
| 35Л | ≥550 | ≥35 | до 600 МПа | Лёгкие и средние нагрузки |
| 45Л | ≥620 | ≥30 | до 650 МПа | Редукторы общего назначения |
| 40ХЛ | ≥780 | ≥49 | до 800 МПа | Горнодобывающее оборудование |
| 35ХМЛ | ≥800 | ≥59 | свыше 800 МПа | Шаровые мельницы, краны |
Конечно, есть случаи, когда даже 35ХМЛ недостаточно — при температурах выше +300 °C или в агрессивных средах переходят на жаропрочные или нержавеющие литейные стали. Это, однако, уже узкая специализация за пределами стандартного ассортимента большинства поставщиков.
Стандарты ГОСТ и их соответствие ISO/DIN
Для экспортно-ориентированных заказчиков и предприятий с иностранным оборудованием понимание соответствия российских и международных стандартов — это не формальность, а практическая необходимость при приёмке деталей.
Ключевые российские стандарты
ГОСТ 1643-81 регламентирует допуски на цилиндрические зубчатые передачи: нормы кинематической точности, плавности работы и контакта зубьев. Он охватывает степени точности от 3 до 12, где степень 3 — наивысшая. Большинство промышленных литых стальных колёс производится по степеням 7–9. ГОСТ 21354-87 описывает расчёт цилиндрических эвольвентных зубчатых передач на прочность — именно на него опираются инженеры при выборе модуля и ширины венца.
Таблица соответствия ГОСТ / ISO / DIN
| Российский ГОСТ | Международный стандарт ISO | Немецкий стандарт DIN | Область применения |
|---|---|---|---|
| ГОСТ 1643-81 | ISO 1328-1:2013 | DIN 3961–3967 | Допуски цилиндрических передач |
| ГОСТ 21354-87 | ISO 6336-1:2019 | DIN 3990 | Расчёт прочности зубьев |
| ГОСТ 13754-81 | ISO 23509:2006 | DIN 3971 | Конические зубчатые колёса |
| ГОСТ 977-88 | ISO 3755:1994 | DIN 1681 | Марки литейных сталей |
Степень точности по ГОСТ 1643-81 и класс точности по ISO 1328 не совпадают напрямую: степень 7 по ГОСТ примерно соответствует классу точности 7 по ISO, однако методики измерения отдельных параметров различаются. При экспорте или работе с иностранным оборудованием рекомендуется явно указывать и российский, и международный стандарт в технических требованиях чертежа.
Контроль качества: НК-методы и классы точности
Контроль качества литых стальных зубчатых колёс — это многоуровневый процесс. Визуальный осмотр фиксирует лишь поверхностные дефекты. Для внутренних несплошностей необходимы методы неразрушающего контроля (НК).
Методы неразрушающего контроля (НК)
Ультразвуковой контроль (УЗК) — основной метод для обнаружения внутренних дефектов: усадочных раковин, рыхлот, трещин. Применяется по ГОСТ 24507-80. Реальный опыт показывает: при толщине стенки свыше 80 мм именно УЗК позволяет выявить скрытые усадочные раковины, которые проявятся лишь при длительной эксплуатации под нагрузкой.
Магнитопорошковый контроль (МПК) применяется для обнаружения поверхностных и приповерхностных трещин в ферромагнитных материалах, что в полной мере относится к углеродистым и низколегированным литейным сталям. Стандарт — ГОСТ 21105-87. МПК обязателен для зубчатых колёс, работающих при знакопеременных нагрузках.
Классы точности 7–9 по ГОСТ и типичные дефекты
Степень точности 7 по ГОСТ 1643-81 обеспечивает нормальную кинематическую точность и плавность хода. Она достигается фрезерованием или шлифованием после литья. Степень 8–9 — для тихоходных передач с окружной скоростью до 3 м/с, где требования к шуму невысоки.
Типичные дефекты литья, которые встречаются в производстве зубчатых колёс из стали:
- Усадочные раковины — образуются при неправильном расположении прибылей, ослабляют тело зуба
- Газовые поры — следствие недостаточной дегазации расплава, снижают усталостную прочность
- Холодные спаи — возникают при низкой температуре заливки, видны как линейные несплавления
- Горячие трещины — формируются при затруднённой усадке, характерны для тонкостенных ступиц
- Коробление — деформация при неравномерном охлаждении крупных венцов
Практика показывает: совместное применение УЗК и МПК снижает процент скрытых дефектов, попадающих в эксплуатацию, до менее чем 0,5% при правильно выстроенном производственном процессе.
Реальные кейсы применения в промышленности
Цифры в таблицах — это хорошо. Но реальные условия эксплуатации важнее любых расчётных значений. Рассмотрим конкретные отраслевые примеры, демонстрирующие возможности и ограничения литой стальной зубчатой передачи.
Цементное оборудование: зубчатый венец вращающейся печи
На одном из крупных цементных заводов Урала установлен зубчатый венец вращающейся печи диаметром 4 800 мм, изготовленный из стали 35ХМЛ методом литья в ХТС-формы с последующей термообработкой (нормализация, отпуск, HB 229–269). Условия эксплуатации: крутящий момент до 850 кН·м, скорость вращения 0,4–1,2 об/мин, запылённость. Реальный срок службы до первой замены зубьев — 12–15 лет. Ключевой фактор долговечности — правильно подобранный режим смазки и контроль параллельности оси привода раз в полгода.
Шаровые мельницы горнодобывающей отрасли
Зубчатый венец шаровой мельницы МШЦ-3200×4500 (диаметр 3 200 мм, модуль m = 20, число зубьев z = 192) — типичный представитель промышленных шестерён из стали 40ХЛ. Реальный срок службы в условиях непрерывного режима работы горно-обогатительного комбината составляет 8–10 лет. Основной вид износа — абразивный износ рабочих поверхностей зубьев под воздействием вибрации и реверсивных нагрузок при пусках. Литьё под давлением шестерни в данном случае неприменимо из-за массы детали (свыше 18 000 кг).
Портовые краны: зубчатые колёса механизма поворота
В механизмах поворота портовых козловых кранов грузоподъёмностью 40–80 тонн применяются цилиндрические шестерни из стали 45Л, степень точности 8 по ГОСТ 1643-81. Характерная особенность: частые реверсы при позиционировании контейнеров создают переменные нагрузки. По данным нескольких российских портов, средний ресурс таких колёс при правильном техническом обслуживании — 15–20 лет. Замена производится комплектом — ведущая и ведомая шестерня одновременно, даже если одна ещё в допустимом состоянии.
Как выбрать поставщика и на что обращать внимание
Если вы ищете, где купить стальное зубчатое колесо или сформировать долгосрочную цепочку поставок, критерии оценки поставщика важнее, чем начальная цена. Рассмотрим ключевые параметры.
Технические критерии оценки
- Наличие собственного литейного и механообрабатывающего производства (не перепродавец)
- Документированная система контроля качества: наличие НК-оборудования (УЗК, МПК), измерительных центров
- Возможность предоставить сертификаты на сталь (сертификат плавки) и протоколы НК
- Опыт производства зубчатых колёс по вашей отрасли (запросите референсные кейсы)
- Срок выполнения заказа: для крупных единичных отливок — реальный срок 8–14 недель, краткие обещания должны настораживать
Ценовые ориентиры на российском рынке (2026 год)
Производство зубчатых колёс — услуга под заказ, и стандартного прайса нет. По данным открытых тендерных площадок и запросов закупщиков, ориентировочные ценовые диапазоны в 2026 году выглядят следующим образом: литая шестерня из стали 45Л диаметром 200–500 мм — от 15 000 до 80 000 рублей за единицу; зубчатый венец диаметром 2 000–4 000 мм из 35ХМЛ — от 450 000 до 2 500 000 рублей в зависимости от модуля и термообработки. Срочность, термообработка и НК-контроль прибавляют к цене 15–35%.
Справедливый вопрос: стоит ли экономить на НК-контроле ради снижения бюджета? Практика однозначно говорит — нет. Стоимость внепланового простоя оборудования из-за разрушения зубчатого колеса на порядок превышает стоимость самого контроля. Это одна из тех ситуаций, где экономия оборачивается убытками.
Тренды производства в 2026 году
В 2026 году ведущие российские производители зубчатых колёс из стали активно внедряют цифровое моделирование литья (MAGMASOFT, ProCAST), что сокращает цикл разработки оснастки и снижает брак. Параллельно растёт применение улучшенных низколегированных сталей с добавками Cr, Mo, Ni — они обеспечивают более высокую усталостную прочность при тех же габаритах детали. Именно такой подход позволяет сделать литая стальная зубчатое колесо конкурентоспособным даже в сравнении с кованными аналогами по соотношению цена/ресурс.
Итоги: что важно помнить при выборе
Литая стальная зубчатое колесо остаётся незаменимым элементом тяжёлого машиностроения — там, где ковка невозможна, а точность литья достаточна для решения задачи. Метод литья, марка стали, стандарт точности и объём НК-контроля — четыре переменные, которые определяют и стоимость, и ресурс изделия. Принимая решение о закупке, опирайтесь на реальные условия нагружения, а не на формальное соответствие «типовым» нормам.
Часто задаваемые вопросы
Q: Какой метод литья лучше всего подходит для крупных зубчатых венцов диаметром свыше 2 000 мм?
A: Для зубчатых венцов диаметром свыше 2 000 мм оптимальным является литьё в ХТС-формы или центробежное литьё. Оба метода обеспечивают достаточную точность (Ra 3,2–6,3 мкм, класс 8–9 по ГОСТ) и допускают массу отливки от 5 000 до 50 000 кг и более.
Q: Чем отличается сталь 35ХМЛ от 45Л при выборе для зубчатого колеса редуктора?
A: Сталь 45Л подходит для редукторов общего назначения с контактными напряжениями до 650 МПа. Сталь 35ХМЛ применяется при ударных нагрузках и напряжениях свыше 800 МПа: молибден в составе подавляет отпускную хрупкость в крупных сечениях, что критично для тяжёлых передач.
Q: Какова типичная точность литой стальной шестерни после механической обработки?
A: После фрезерования и шлифования литая стальная шестерня достигает степени точности 7–8 по ГОСТ 1643-81 (класс 7 по ISO 1328), что соответствует большинству промышленных применений. Степень 6 достижима при дополнительном зубошлифовании.
Q: Какие методы НК обязательны при приёмке зубчатого колеса из стали?
A: Обязательными считаются ультразвуковой контроль (УЗК по ГОСТ 24507-80) для выявления внутренних дефектов и магнитопорошковый контроль (МПК по ГОСТ 21105-87) для поверхностных трещин. Для ответственных передач дополнительно проводится твердометрия и геометрический контроль на КИМ.
Q: Каков реальный срок службы литого стального зубчатого колеса в тяжёлой промышленности?
A: В зависимости от условий эксплуатации срок службы составляет от 8 до 20 лет. Зубчатые венцы цементных печей служат 12–15 лет, шестерни шаровых мельниц — 8–10 лет, колёса механизмов кранов — 15–20 лет при надлежащем обслуживании.
Apr 30,2025
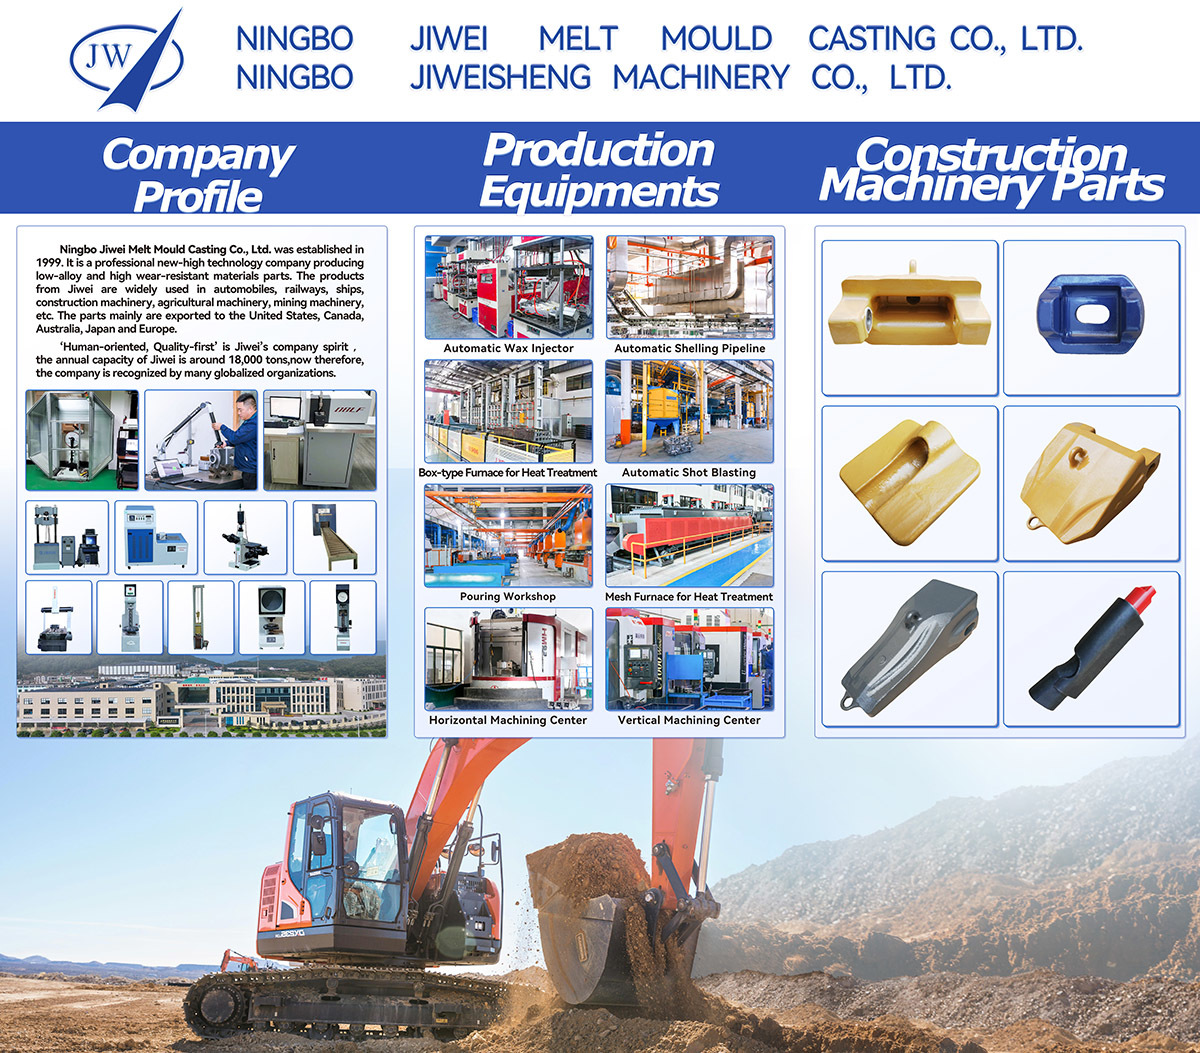
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
Apr 30,2025
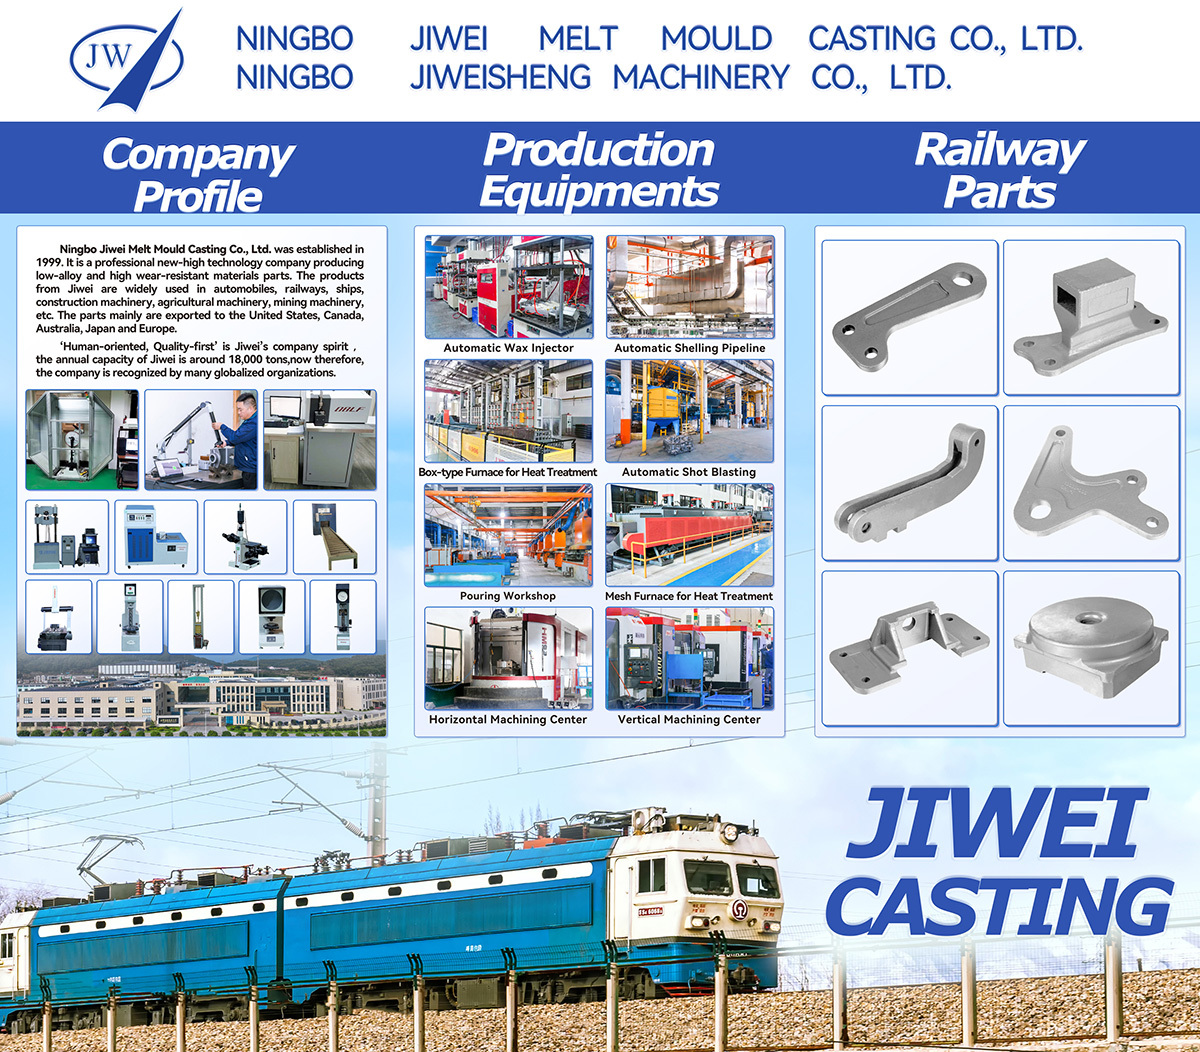
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.