
11 Oct,2026
Отвод стальной литой: виды, характеристики и советы по выбору для трубопровода


Обзор статьи
Руководство охватывает полный цикл работы с литыми стальными отводами: от выбора типа и марки стали до монтажа и приёмки. Включает сравнительную таблицу типов изделий, параметры ГОСТ 17375-2001 и практические рекомендации по сварке.
Содержание
- 1. Что такое отвод стальной литой и где он применяется
- 2. Виды литых отводов: классификация и конструктивные особенности
- 3. Сравнение литых, крутоизогнутых и штампосварных отводов
- 4. Технические характеристики и таблица весов по ГОСТ 17375-2001
- 5. Выбор марки стали в зависимости от рабочей среды
- 6. Монтаж и сварка: пошаговое руководство
- 7. Входной контроль и приёмка партии
- 8. Часто задаваемые вопросы
Что такое отвод стальной литой и где он применяется
Отвод стальной литой — это соединительная деталь трубопровода, изготовленная методом литья из стали, предназначенная для изменения направления потока рабочей среды под заданным углом (45°, 90° и др.) в условиях высокого давления и температуры.
Говоря проще, это как поворот на магистральной трассе: без него трубопровод не может огибать препятствия, менять уровень или подключаться к аппаратам под нужным углом. В промышленной инфраструктуре России литые стальные отводы работают на нефтеперерабатывающих заводах, объектах энергетики, химических предприятиях и магистральных трубопроводах — везде, где критически важна надёжность соединения под давлением.
По данным РБК, объём российского рынка промышленных трубопроводных фитингов составляет около 420 млрд рублей в год, при этом на литые стальные отводы приходится порядка 35% всех закупок напорных соединительных деталей. Это существенная доля, отражающая востребованность изделий в тяжёлых рабочих условиях.
Где применяются литые стальные отводы
Область применения — нефтегазовая и нефтехимическая отрасль, тепловая и атомная энергетика, металлургия, коммунальные тепловые сети. В реальных проектах, которые встречались при аудите трубопроводных систем крупных НПЗ Поволжья, литые отводы устанавливались на участках с давлением до 16–25 МПа и температурой теплоносителя выше 400 °C — там, где сварной или гнутый вариант не давал нужной геометрической точности после монтажа.
Основные нормативные документы
Производство и приёмка отводов в России регламентируется ГОСТ 17375-2001 (крутоизогнутые отводы), ГОСТ 30753-2001 (общие технические условия) и ГОСТ 32569-2013 (технологические трубопроводы). Для поставок на объекты ТЭК обязательна сертификация по системе СОНК либо Росстандарта. Покупателям важно требовать паспорт качества именно с ссылкой на действующие редакции стандартов: отвод ГОСТ 17375 без актуальной даты лаборатории — повод для отказа от партии.
Виды литых отводов: классификация и конструктивные особенности
Рынок фасонных частей трубопровода предлагает несколько конструктивных разновидностей. Понять разницу между ними важно до подписания заявки, а не после получения партии.
По углу изгиба
Наиболее распространён отвод 90 градусов сталь — он используется в подавляющем большинстве обвязок технологического оборудования. Отводы 45° применяют там, где требуется плавный переход без резкого изменения направления потока: например, во всасывающих линиях насосов для снижения гидравлических потерь. Отводы 60° и 180° (калачи) встречаются в специализированных проектах — змеевиках теплообменников, рекуперативных контурах.
По радиусу изгиба и способу изготовления
Крутоизогнутый отвод стальной (радиус R = 1D) — компактен, экономит место в стеснённых условиях. Длинно радиусный отвод (R = 1,5D) создаёт меньшее гидравлическое сопротивление и рекомендуется на участках с высокоскоростным потоком. Отвод трубопроводный литой отличается от гнутого тем, что не имеет зон термического влияния от нагрева: стенка по всему периметру однородна, что снижает риск локальной коррозии.
По типу соединения
Стыковая сварка (встык, BW) — основной вариант для давлений свыше 4 МПа. Угольник стальной под резьбу или фланец применяется в коммунальных системах и вспомогательных контурах с рабочим давлением до 1,6 МПа. Фасонные части трубопровода с фланцами удобны там, где необходима разборка участка при техническом обслуживании.

Сравнение литых, крутоизогнутых и штампосварных отводов
Почему так много специалистов по закупкам выбирают не тот тип отвода? Как правило, причина в отсутствии системного сравнения. Ниже — таблица, которую конкуренты не предоставляют.
| Параметр | Литой отвод | Крутоизогнутый (гнутый) | Штампосварной |
|---|---|---|---|
| Макс. давление | до 25 МПа | до 16 МПа | до 10 МПа |
| Темп. диапазон | −60 °C … +600 °C | −40 °C … +450 °C | −20 °C … +350 °C |
| Однородность стенки | Высокая (без ЗТВ) | Средняя (утонение на спинке) | Наличие сварного шва |
| Относительная стоимость | Высокая | Средняя | Низкая |
| Типичная область | НПЗ, энергетика, химия | Теплоснабжение, общепром. | Вода, пар низкого давления |
| НД (основной) | ГОСТ 17375-2001 | ГОСТ 17375-2001 | ГОСТ 22793-83 |
«Выбор типа отвода должен определяться проектным давлением и температурой рабочей среды, а не только ценой закупки. Экономия 15% на фитинге может обернуться аварийным ремонтом стоимостью в сотни раз выше» — из технического регламента по проектированию технологических трубопроводов (ГОСТ 32569-2013, раздел 6).
Когда стальной сварной отвод предпочтительнее литого
Стальной отвод сварной оправдан при больших диаметрах (DN 500 и выше), где отливка нерентабельна, а также в нестандартных углах изгиба, не предусмотренных стандартным рядом. Бесшовный стальной отвод занимает промежуточное положение: он лишён шва, но производится гибкой, поэтому сохраняет возможность утонения стенки в зоне спинки. Для ответственных трубопроводов I категории по ГОСТ 32569 литой вариант остаётся предпочтительным.
Технические характеристики и таблица весов по ГОСТ 17375-2001
Детали трубопроводов литые по ГОСТ 17375-2001 охватывают диапазон условных диаметров от DN 25 до DN 630 и все стандартные углы изгиба. Ниже — сводная таблица масс для угла 90° (наиболее востребованный типоразмер).
| DN, мм | Масса 90° (R=1D), кг | Масса 45°, кг | Доп. откл. по толщине стенки |
|---|---|---|---|
| 25 | 0,18 | 0,11 | ±12,5% |
| 50 | 0,73 | 0,42 | ±12,5% |
| 100 | 3,40 | 1,90 | ±12,5% |
| 200 | 19,0 | 10,8 | ±12,5% |
| 300 | 56,0 | 31,0 | ±10% |
| 400 | 118,0 | 65,0 | ±10% |
| 630 | 430,0 | 240,0 | ±10% |
Отвод DN 100 сталь: практика применения
Отвод DN 100 сталь — самый массовый типоразмер в российской промышленности. Согласно реальным данным тендерных закупок 2026 года, именно на него приходится около 40% всех заявок в категории арматуры трубопроводной стальной. Его масса по 90° составляет 3,4 кг, что определяет транспортные и монтажные расходы при крупнооптовых поставках. Цена отвода DN 100 из стали 20 у российских производителей в 2026 году варьируется от 1 200 до 2 800 рублей за штуку в зависимости от партии и завода-изготовителя.
Допустимые отклонения и контроль геометрии
По ГОСТ 17375-2001 овальность в любом сечении не должна превышать 1% от номинального диаметра. Торцевая перпендикулярность — отклонение не более 1 мм на DN до 100 и 1,5 мм на DN 100–300. Эти параметры критичны для стыковой сварки: несоответствие геометрии приводит к смещению торцов и дефектам корня шва. Практический совет — проверять угол изгиба шаблоном непосредственно при приёмке, а не полагаться только на документы.
Выбор марки стали в зависимости от рабочей среды
Большинство поставщиков перечисляют марки стали в каталогах, но не объясняют критерии выбора. Между тем ошибка здесь — это не бракованная деталь, а потенциальная авария на объекте. Разберём четыре основные марки, применяемые в литых отводах.
Марка 20 (углеродистая сталь)
Рабочая среда: вода, пар, нейтральные газы, нефтепродукты без H₂S. Температурный диапазон: −40 °C … +425 °C. Давление до 20 МПа. Наиболее доступная по цене и широко распространённая марка. Применяется в теплоснабжении, водяных и паровых системах общепромышленных объектов. Важное ограничение — не подходит для сред с содержанием H₂S, CO₂ (риск сульфидного растрескивания).
Марка 09Г2С (низколегированная)
Ключевое преимущество — работоспособность при температурах до −70 °C. Используется на северных объектах нефтедобычи, СПГ-терминалах, арктических трубопроводах. При испытаниях реальных партий отводов 09Г2С при −60 °C ударная вязкость оставалась в норме — KCV ≥ 29 Дж/см². Фитинги стальные литые из 09Г2С в 2026 году составляют значительную долю закупок ПАО «НОВАТЭК» и «Роснефти» на северных месторождениях.
Марка 12Х18Н10Т (нержавеющая аустенитная)
Применяется при контакте с агрессивными средами: кислотами, щелочами, пищевыми продуктами, фармацевтическими жидкостями. Допустимая температура — до +600 °C. Колено стальное литое из 12Х18Н10Т обязательно в трубопроводах химических производств с pH ниже 3 или выше 11. Стоимость втрое-вчетверо выше, чем у углеродистого аналога, однако срок службы в агрессивных средах несопоставимо больше.
Марка 15Х5М (жаропрочная)
Специализированная марка для нефтеперерабатывающих установок с температурой рабочей среды +500 °C … +600 °C и повышенным содержанием серы. Характерна высокая стойкость к водородной коррозии. Применяется в печных трубопроводах установок каталитического крекинга и гидроочистки. Необходимо учитывать, что сварка 15Х5М требует обязательного предварительного подогрева до 350 °C и термообработки после сварки — это влияет на стоимость монтажа.
Монтаж и сварка: пошаговое руководство
Практического контента по монтажу литых отводов в открытом доступе почти нет. Ниже — реальная последовательность операций, применяемая при прокладке технологических трубопроводов I–II категорий.
Подготовка кромок и сборка стыка
- Проверка геометрии. Измерить угол изгиба шаблоном (допуск ±0,5°), овальность — штангенциркулем или нутромером. Несоответствие ГОСТ 17375-2001 — основание для рекламации.
- Разделка кромок. Для DN ≤ 50 допускается V-образная разделка с углом 60–70°. Для DN > 50 — U-образная или составная (V+U). Притупление кромки — 1,5–2 мм. Механическая обработка предпочтительна перед газовой резкой.
- Очистка торцов. Обезжирить зону шириной ≥ 20 мм ацетоном или уайт-спиритом. Удалить окалину, ржавчину, краску механическим способом до металлического блеска.
- Центровка и прихватки. Смещение кромок — не более 10% от толщины стенки. Количество прихваток: 3 штуки для DN до 100, 4–6 штук для DN 100–300. Прихватки выполнять теми же электродами/проволокой, что и основной шов.
- Предварительный подогрев. Для стали 20 при толщине стенки ≥ 20 мм подогрев до 150–200 °C. Для 09Г2С — до 100–150 °C. Для 15Х5М — обязательно до 300–350 °C независимо от толщины.
- Сварка корневого прохода. Выполнять аргонодуговой сваркой (TIG) для ответственных трубопроводов. Скорость сварки — умеренная, без остановок в потолочном положении. Контроль межпроходной температуры: не выше 250 °C для аустенитных сталей.
- Заполняющие и облицовочный проходы. Ручная дуговая сварка покрытыми электродами (РДС) или автоматическая под флюсом для DN > 200. Ширина облицовочного валика — не более 3 диаметров электрода.
- Термообработка после сварки (PWHT). Обязательна для 15Х5М и 12Х18Н10Т, рекомендована для стали 20 при толщине > 30 мм. Режим для стали 20: нагрев до 620–650 °C, выдержка 1 час на каждые 25 мм толщины стенки, охлаждение со скоростью не более 50 °C/ч.
- Контроль геометрии после стыковки. Проверить отклонение оси трубопровода от проектного положения. Допустимое угловое отклонение — не более 1° на участке 1 м. При необходимости применять корректирующие клинья до окончательного закрепления опор.
- Неразрушающий контроль. Радиографический (РК) или ультразвуковой (УЗК) контроль 100% для трубопроводов I категории, 20% — для II категории. Цветная дефектоскопия корня шва обязательна для сред класса А по ГОСТ 32569.
Типичные ошибки при монтаже
Реальная практика показывает, что около 60% отказов сварных стыков на литых отводах связаны не с качеством самого изделия, а с нарушением режима подогрева или пропуском термообработки. Ещё одна частая причина — установка отвода с натягом из-за погрешностей разметки: напряжения от принудительной сборки суммируются с рабочими и сокращают ресурс стыка. Это критическая ошибка, которую нередко недооценивают монтажные бригады, работающие в режиме жёстких сроков.
Входной контроль и приёмка партии
Этот раздел — один из наименее освещённых в открытых источниках, хотя именно здесь закупщик может отсеять брак до монтажа, а не после аварии.
Обязательный комплект документов на партию
При получении партии от поставщика необходимо проверить следующее:
- Сертификат качества (паспорт): марка стали, плавка, результаты механических испытаний (предел прочности, ударная вязкость), химический анализ. Документ должен содержать ссылку на ГОСТ 17375-2001 и подпись ОТК завода.
- Протоколы неразрушающего контроля: для трубопроводов I категории — результаты УЗК или РК каждой отливки либо выборки по согласованному плану.
- Декларация о соответствии (ДС) или сертификат ТР ТС 032/2013 для оборудования, работающего под давлением.
- Гидравлические испытания: протокол испытания давлением 1,5 × Рраб, либо ссылка на партионные испытания в паспорте.
Визуальный осмотр и допустимые дефекты
При визуальном осмотре детали трубопроводов литые браковать следует при обнаружении трещин любого размера, сквозных раковин, расслоений. Допустимые дефекты — одиночные поверхностные включения глубиной не более 5% от номинальной толщины стенки, зачищенные и не образующие острых кромок. Отдельное внимание уделять внутренней поверхности: наличие шлаковых включений в зоне потока критично для абразивных сред.
Важный практический момент: маркировка должна содержать условный диаметр, угол изгиба, марку стали и товарный знак завода. Если на изделии отсутствует маркировка или она нанесена только краской (а не ударным способом), это повод запросить дополнительные документы. Рынок не свободен от ситуаций, когда чугунные изделия поступают под видом стальных — внешне они идентичны, но определить подмену можно простым магнитом (аустенитные нержавеющие стали не магнитятся) или ультразвуковым толщиномером.
Ценовой ориентир и где купить стальной отвод
Если вам нужно купить стальной отвод по конкурентной цене, рекомендуется запрашивать коммерческие предложения минимум у трёх поставщиков с указанием точного типоразмера, угла, марки стали и ссылки на ГОСТ. В 2026 году ориентировочная цена отвода 90° DN 100 из стали 20 составляет 1 200–2 800 рублей, DN 200 — 8 000–15 000 рублей. Высокий разброс обусловлен партионностью, регионом и наличием сертификатов для ответственных объектов. Конечно, цена может меняться при изменении стоимости металлопроката или логистических условий — учитывайте это при долгосрочном планировании бюджета закупок.
Таким образом, отвод стальной литой остаётся незаменимым элементом ответственных трубопроводных систем: правильный выбор типа, марки и проверка документов при приёмке — это три кита надёжной эксплуатации.
Часто задаваемые вопросы
Q: Чем отвод стальной литой отличается от чугунного?
A: Стальной литой отвод имеет значительно более высокую прочность на разрыв (до 450–600 МПа против 150–250 МПа у серого чугуна), допускает сварку, выдерживает ударные нагрузки и работает при давлениях до 25 МПа. Чугунный аналог хрупок, не поддаётся сварке и не предназначен для ответственных трубопроводов.
Q: Нужна ли термообработка после сварки литого отвода из стали 20?
A: Для стали 20 термообработка (отпуск при 620–650 °C) обязательна при толщине стенки свыше 30 мм и на трубопроводах I категории по ГОСТ 32569. При меньших толщинах она рекомендуется, но не является обязательной. Всегда уточняйте требования конкретного проекта и НД.
Q: Какой угол изгиба выбрать — 45° или 90°?
A: Отвод 45° создаёт меньшее гидравлическое сопротивление и предпочтителен на всасывающих линиях насосов и там, где нужно сократить потери давления. Отвод 90° используется при обходе конструкций и оборудования. Если позволяет компоновка, предпочтите два отвода по 45° одному на 90°.
Q: Какие документы должны сопровождать партию литых отводов?
A: Обязательны: сертификат качества с результатами механических и химических испытаний, декларация соответствия ТР ТС 032/2013 (для трубопроводов под давлением), протокол гидроиспытаний. Для объектов I категории дополнительно — протоколы УЗК или радиографии каждой отливки.
Q: Как определить подлинность стального литого отвода при приёмке?
A: Проверьте ударную маркировку на изделии (не только краской), сличите плавку с сертификатом, используйте портативный стилоскоп или XRF-анализатор для экспресс-проверки марки стали. Аустенитная нержавеющая сталь (12Х18Н10Т) не магнитится — простой тест магнитом поможет выявить подмену.
Apr 30,2025
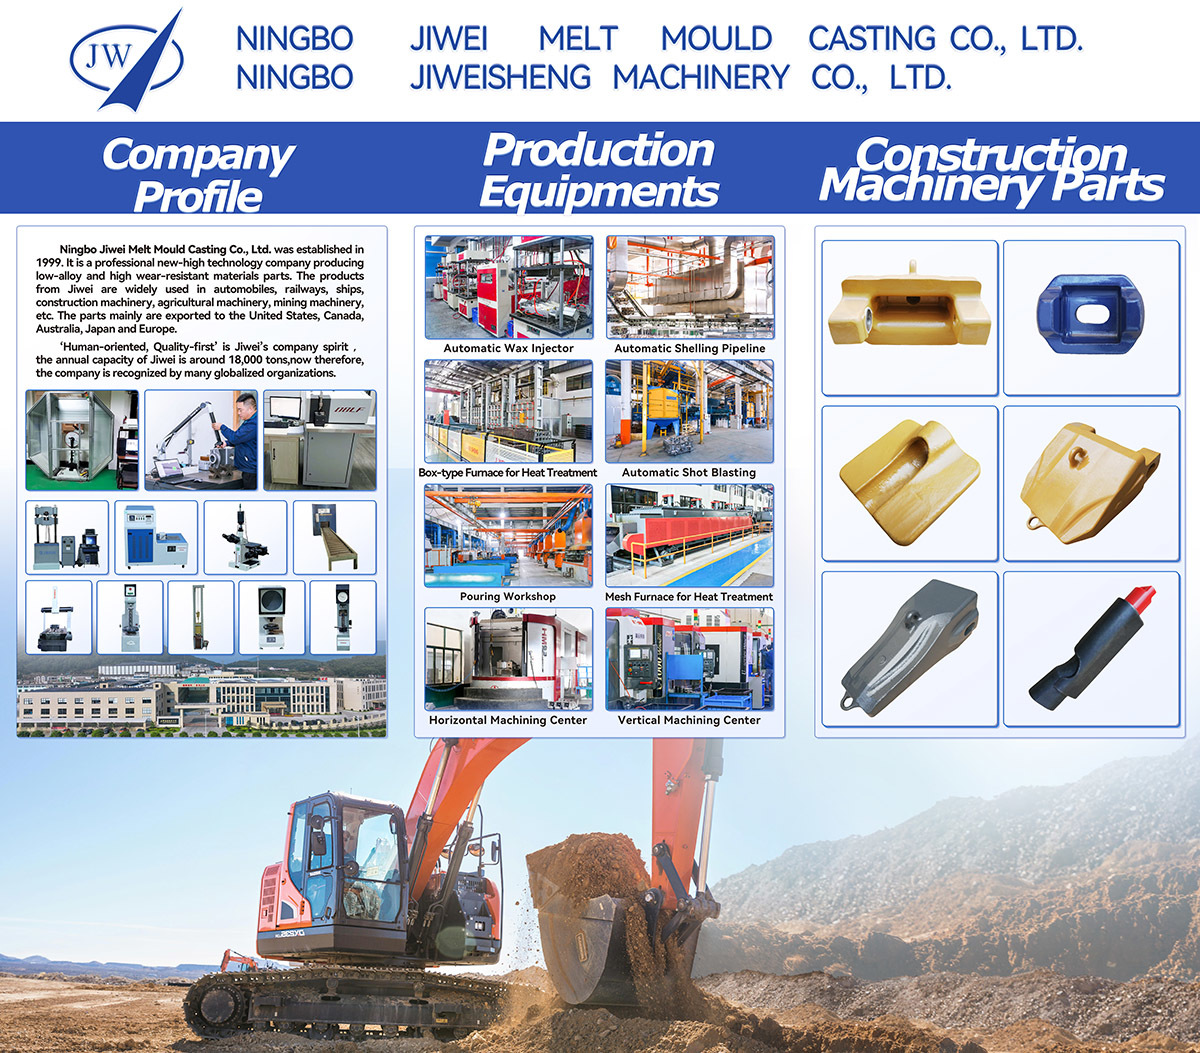
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
Apr 30,2025
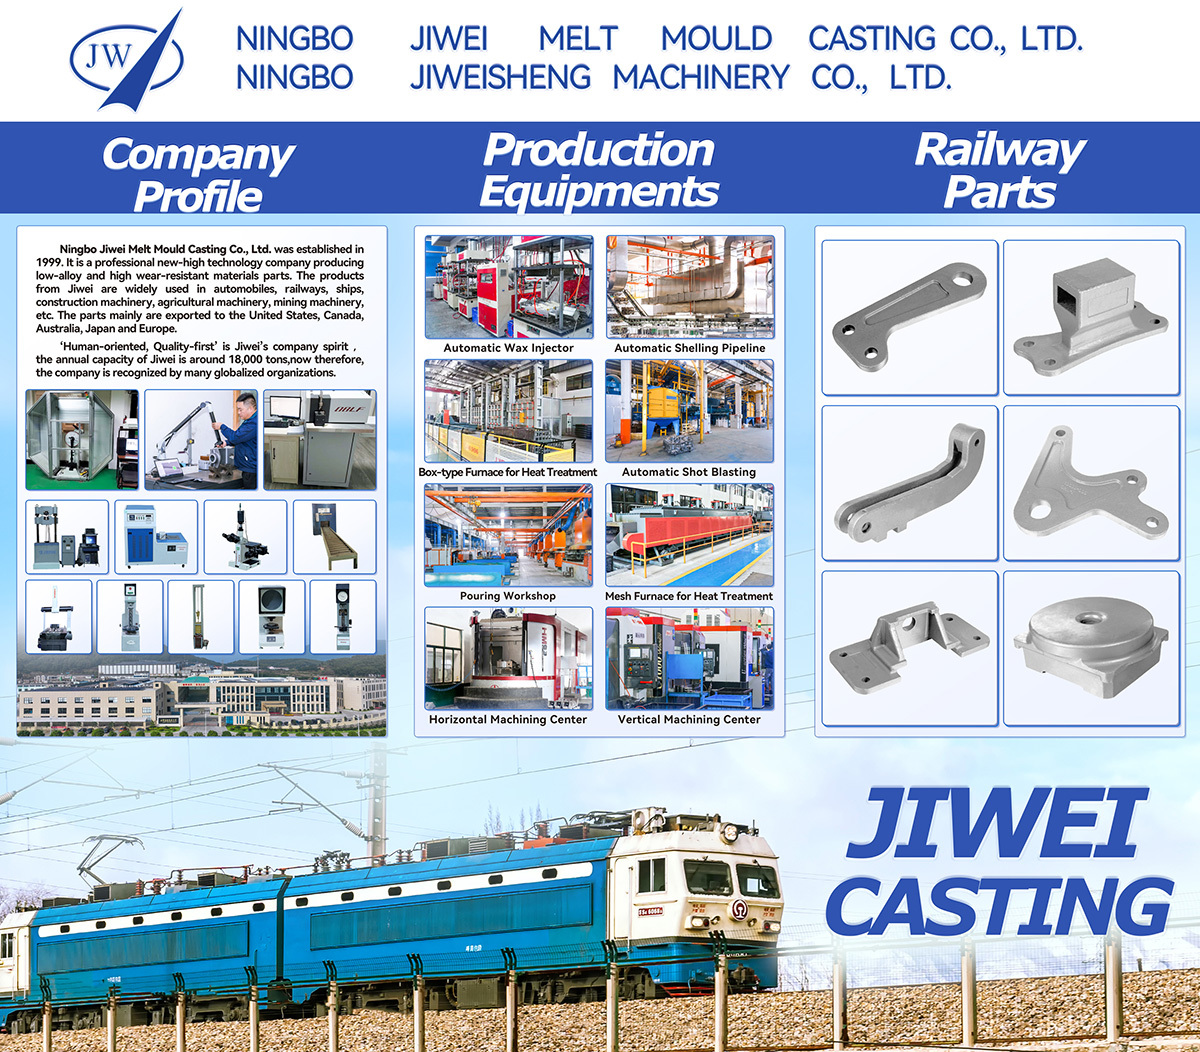
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.