
01 Oct,2026
Производство стального литья: технологии, этапы и выбор надёжного поставщика


О статье
В этой статье рассматривается полный цикл производства стального литья, включая технологии, марки стали, этапы изготовления, методы контроля качества и критерии выбора поставщика. Материал подготовлен для промышленных закупщиков, технологов и инженеров.
Содержание
Что такое производство стального литья
Производство стального литья — это технологический процесс получения фасонных деталей и заготовок путём заливки расплавленной стали при температуре 1500–1600°C в подготовленные формы с последующим затвердеванием и обработкой. Итоговые изделия — стальные отливки — применяются в машиностроении, горнодобывающей промышленности, энергетике, железнодорожном транспорте и нефтегазовом секторе.
По оценкам мирового литейного объединения (WFO), глобальный рынок стального литья превышает $20 млрд. Россия входит в десятку крупнейших производителей с объёмом около 800 тыс. тонн в год. Доля стального литья в совокупном мировом литейном производстве составляет 20–25%, что делает его одним из ключевых сегментов отрасли.
Многие закупщики ошибочно отождествляют стальное и чугунное литьё. Это принципиально разные материалы: сталь обладает значительно более высокими показателями прочности на растяжение и пластичности, однако технологически сложнее в литье из-за высокой усадки (~2%), склонности к горячим трещинам и повышенных требований к температурному режиму. Именно поэтому производство отливок из стали требует строгого соблюдения технологической дисциплины на каждом этапе.
В 2026 году тренд на импортозамещение в России существенно увеличил спрос на отечественные литейные мощности — прежде всего в энергетике и ОПК. Это стимулировало модернизацию российских литейных заводов и внедрение CAE-моделирования (ProCAST, Magmasoft), которое сокращает производственный брак на 30–40% ещё на стадии проектирования.
Чем стальное литьё отличается от других методов обработки металла
Литейное производство металлов — в отличие от штамповки, ковки или механической обработки — позволяет получать детали сложной геометрии за один технологический переход. Горячая штамповка стали обеспечивает лучшую структуру материала, но ограничена по сложности формы. Литьё, напротив, даёт свободу конструктору: внутренние полости, криволинейные поверхности, тонкостенные секции — всё это реализуется без сборки из нескольких частей.
Где применяются стальные отливки
Изготовление стальных деталей литьём охватывает широкий спектр изделий: корпуса насосов и задвижек в нефтегазе, тягачи и балансиры ходовых частей в железнодорожном транспорте, шестерни и станины в машиностроении, ковши и роторы для горнодобывающего оборудования. Заготовки из стального литья нередко служат полуфабрикатом для дальнейшей механической обработки с высокой точностью.
Основные методы литья стали: сравнение технологий
Выбор метода — это первое стратегическое решение при размещении заказа. Каждый способ имеет свою экономику, точность и ограничения по серийности. Рассмотрим ключевые варианты, актуальные для российского рынка в 2026 году.
Литьё в песчано-глинистые формы (ПГФ)
Наиболее распространённый и доступный метод. Подходит для производства средних и крупных отливок (от 10 кг до нескольких тонн), единичных и мелкосерийных партий. Точность — по 11–14-му классу ГОСТ, шероховатость поверхности Ra 25–50. Стальные отливки оптом при этом методе обходятся дешевле всего, однако требуют значительной механической доработки.
Литьё по выплавляемым моделям (ЛВМ / точное литьё стали)
Точное литьё стали обеспечивает размерную точность по 5–9-му классу и шероховатость Ra 1,6–6,3 — без последующей обработки или с минимальной. Метод экономически оправдан для сложных мелких деталей (до 50 кг) при тираже от 500 штук. Фасонное литьё из стали данным способом широко востребовано в авиационной и приборостроительной промышленности.
Литьё в кокиль и центробежное литьё
Кокильное литьё применяется при серийности от 300–500 штук и обеспечивает стабильные размеры. Центробежное — оптимально для втулок, колец, труб: расплав под действием центробежных сил уплотняется, что снижает пористость. Литьё под давлением стали в классическом понимании используется реже, чем для алюминия, из-за высокой температуры расплава и износа пресс-форм.

Пошаговый производственный цикл: от чертежа до отгрузки
Производство стального литья — это не единовременная операция, а последовательность взаимозависимых этапов. Нарушение технологической дисциплины на любом из них ведёт к браку, переделке и срыву сроков. Ниже приведён полный цикл, актуальный для большинства российских литейных заводов.
- Получение и анализ технической документации. Заказчик передаёт чертежи, 3D-модели (STEP, IGES), ТЗ с указанием марки стали, допусков и условий эксплуатации. Технолог проверяет технологичность конструкции.
- CAE-моделирование и проектирование оснастки. В программах ProCAST или Magmasoft моделируется заполнение формы, усадка, риски пористости. Это позволяет скорректировать конструкцию до изготовления дорогостоящей оснастки.
- Изготовление литейной формы / модельной оснастки. Для ПГФ — изготовление модели (дерево, металл, пластик). Для ЛВМ — восковые модели и керамическая оболочка. Сроки: 1–3 недели в зависимости от сложности.
- Подготовка шихты и плавка стали. Шихта подбирается исходя из требуемой марки стали. Плавка ведётся в электродуговых или индукционных печах при 1500–1600°C с химическим контролем расплава.
- Заливка и затвердевание. Расплав заливается в форму. Скорость заливки и температура строго контролируются: отклонение на 20–30°C может стать причиной холодных спаев или усадочных раковин.
- Выбивка, обрубка и очистка. После остывания форма разрушается, отливки обрубаются, очищаются от пригара (дробемётная или пескоструйная обработка).
- Термическая обработка. Отжиг, нормализация или закалка с отпуском — в зависимости от марки стали и требований к механическим свойствам. Этот этап критически важен для снятия остаточных напряжений.
- Контроль качества. Визуальный осмотр, геометрический контроль, НК (ультразвук, рентген, МПК), механические испытания. Подробнее — в разделе 5.
- Механическая обработка (при необходимости). Точение, фрезерование, расточка посадочных мест — по чертежу заказчика.
- Упаковка и отгрузка. Оформление паспорта качества, упаковка антикоррозийной плёнкой, отгрузка в согласованные сроки.
Совокупный цикл от получения чертежа до отгрузки составляет от 2 до 8 недель в зависимости от метода литья, сложности детали и загрузки завода. Точное литьё по выплавляемым моделям при сложной оснастке может занять до 10–12 недель.
Почему CAE-моделирование стало обязательным в 2026 году
Ещё 5 лет назад виртуальное моделирование применяли лишь крупные заводы. Сегодня, по данным российских отраслевых объединений, более 60% литейных предприятий, работающих с промышленными заказчиками, внедрили хотя бы базовое CAE-моделирование. Это не просто маркетинговый аргумент: реальная практика показывает, что количество дефектных отливок при первом запуске снижается на 30–40%.
Марки стали и их применение: сводная таблица по ГОСТ
Выбор марки стали — ключевой фактор, определяющий механические свойства, обрабатываемость и стоимость отливки. Ниже приведена сводная таблица, которой большинство конкурентов на российском рынке не предоставляют в удобном формате.
| Марка стали (ГОСТ 977) | σв, МПа | δ, % | Твёрдость HB | Основные области применения |
|---|---|---|---|---|
| 20Л | 420 | 25 | ≤163 | Корпуса, крышки, несиловые детали машин |
| 35Л | 550 | 18 | ≤187 | Зубчатые колёса, шкивы, станины |
| 40ХЛ | 690 | 14 | ≤229 | Нагруженные детали: катки, валы, тяги |
| 110Г13Л | 800 | 35 | ≤229 | Горнодобыча, дробящие детали, износостойкие элементы |
| 20ГСЛ | 540 | 20 | ≤187 | Строительные машины, ж/д транспорт |
| 12Х18Н9ТЛ | 500 | 20 | ≤180 | Нержавеющие детали, химпром, пищепром |
* σв — предел прочности на растяжение; δ — относительное удлинение. Данные приведены для нормализованного состояния по ГОСТ 977-88.
Легированная сталь vs углеродистая: что выбрать
Легированная сталь — отливки из неё подходят для деталей, работающих в условиях ударных нагрузок, высоких температур или агрессивных сред. Углеродистые марки (20Л, 35Л) дешевле в производстве и проще в обработке — они оправданы для конструктивных элементов без экстремальных нагрузок. Чугунное и стальное литьё нередко рассматриваются как альтернативы: чугун дешевле и лучше гасит вибрации, но уступает стали в пластичности и свариваемости.
Стальное литьё на заказ: как корректно указать марку в ТЗ
Практика показывает, что около 40% запросов на стальное литьё на заказ содержат ошибки в обозначении марки стали — заказчики указывают прокатные марки вместо литейных аналогов. Например, сталь 40Х (прокат) и 40ХЛ (литьё) имеют разные нормы по ГОСТ. Уточняйте этот момент с технологом завода до подписания договора.
Контроль качества: методы НК и стандарты
Для промышленных закупщиков вопрос контроля качества — не формальность, а ключевой критерий выбора поставщика. Реальная практика показывает: именно отсутствие аккредитованной лаборатории и чёткого регламента НК становится причиной рекламаций и простоев оборудования у конечного заказчика.
«Надёжность литой детали закладывается не в цехе сборки, а в лаборатории контроля. Завод, не имеющий аттестованных методов неразрушающего контроля, не может гарантировать стабильность качества при серийном производстве.» — Отраслевой консенсус специалистов НК по ГОСТ Р 56512-2015
Применяемые методы неразрушающего контроля
Ультразвуковой контроль (УЗК) — обнаруживает внутренние несплошности (раковины, трещины) на глубине до 500 мм. Обязателен для ответственных деталей энергетики и нефтегаза. Рентгенографический контроль позволяет визуализировать дефекты в литых сечениях сложной геометрии. Магнитопорошковый контроль (МПК) применяется для выявления поверхностных и приповерхностных трещин в ферромагнитных сталях — быстро и недорого.
Стандарты и сертификация
Наличие сертификата ISO 9001 или ГОСТ Р ИСО 9001 у поставщика — базовый минимум для промышленного закупщика. Для ответственных отраслей (атомная энергетика, ж/д транспорт, ОПК) требуется дополнительная аттестация по отраслевым регламентам (НП-071-18, ТУ по ОСТ). Производство металлических отливок, поставляемых на экспорт, нередко требует соответствия EN 1559-2 или ASTM A216. При оценке поставщика запрашивайте аттестат аккредитации лаборатории и последние аудиторские заключения — это стандартная практика.
Стоимость стального литья: ориентировочные цены
Стальное литьё — цена является одним из ключевых запросов, на который большинство сайтов поставщиков не дают ответа. Восполним этот пробел. Важно понимать: стоимость формируется из нескольких составляющих, и итоговая цифра может существенно варьироваться.
| Метод литья | Масса отливки | Ориентировочная цена (руб./кг) | Примечание |
|---|---|---|---|
| ПГФ (углеродистая) | 50–500 кг | 180–320 | Серийность от 50 шт. |
| ПГФ (легированная) | 50–500 кг | 250–450 | 40ХЛ, 110Г13Л |
| ЛВМ (точное) | 0,1–20 кг | 600–1 400 | Серийность от 500 шт. |
| Кокиль | 5–200 кг | 300–550 | Оснастка окупается от 500 шт. |
| Нержавеющая сталь (ПГФ) | любая | 750–1 800 | 12Х18Н9ТЛ и аналоги |
* Цены ориентировочные, по данным рынка 2026 года. Не включают стоимость оснастки, термообработки, механической обработки и НДС.
Из чего складывается итоговая цена
Стоимость оснастки (модели, кокиля или пресс-формы) — это единовременная инвестиция, которая амортизируется по тиражу. При малом заказе (10–50 штук) она может удвоить цену единицы изделия. Помимо этого, в бюджет закупщика должны войти расходы на термообработку (+5–15% к цене), неразрушающий контроль (+3–8%) и механическую обработку, если она предусмотрена чертежом. Запрашивая КП у поставщика, требуйте детализированную смету — это даст возможность корректно сравнить предложения разных заводов.
Почему нельзя ориентироваться только на минимальную цену
Практика закупок показывает: поставщик с ценой на 15–20% ниже рынка нередко экономит на контроле качества или использует несертифицированное сырьё. Один производственный простой из-за брака отливок обходится заказчику дороже, чем разница в цене за весь тираж. Конечно, бывают и добросовестные поставщики с конкурентными ценами — но проверка документов обязательна в любом случае.
Реальные кейсы выполненных заказов
Ниже приведены три показательных кейса из практики российских литейных производств. Именно такие примеры помогают закупщику оценить реальные возможности поставщика, а не только декларируемые в коммерческом предложении.
Кейс 1. Корпусные детали для нефтегазовой арматуры
Отрасль: нефтегазовое машиностроение. Деталь: корпус задвижки DN300, марка 20ГСЛ, масса 68 кг. Тираж: 200 шт./квартал. Сложность: внутренние каналы с допуском по расположению ±0,5 мм, требование ультразвукового контроля 100% деталей. Срок выполнения первой партии: 6 недель (включая изготовление оснастки). Результат: уровень брака — 1,2%, все детали прошли гидроиспытания по ГОСТ 356. Заказчик перешёл на ежеквартальные поставки, отказавшись от импортного аналога.
Кейс 2. Износостойкие детали для горнодобывающего оборудования
Отрасль: горнодобыча. Деталь: зуб ковша экскаватора, марка 110Г13Л (высокомарганцевая сталь Гадфилда), масса 12 кг. Тираж: 1 500 шт./год. Сложность: высокие требования к однородности структуры — допускается только аустенитная структура без карбидных выделений. Контроль МПК обязателен. Срок: 4 недели на партию 300 шт. Результат: ресурс детали вырос на 25% по сравнению с предыдущим поставщиком за счёт оптимизированного режима закалки.
Кейс 3. Точное литьё деталей для энергетического машиностроения
Отрасль: энергетическое машиностроение. Деталь: направляющий аппарат турбины, метод ЛВМ, марка 15Х1МФЛ, масса 3,8 кг. Тираж: 800 шт./год. Сложность: сложный профиль лопаток, допуск по толщине стенки ±0,3 мм, рентгенографический контроль каждой детали. Результат: первый запуск с нулевым браком благодаря предварительному CAE-моделированию; полная локализация производства взамен ранее закупавшейся европейской продукции.
Как выбрать надёжного поставщика в 2026 году
Производство стального литья — это область, где репутация поставщика проверяется не сертификатами на сайте, а способностью выдержать технические требования в срок и при заявленной цене. Как же отличить надёжного партнёра от «серого» посредника без реальных мощностей?
Восемь критериев оценки литейного завода
1. Наличие собственного плавильного участка. Спрашивайте напрямую: есть ли у завода электродуговые или индукционные печи? Посредники без собственных мощностей не могут управлять процессом и нести ответственность за качество.
2. Аккредитованная испытательная лаборатория. Запросите аттестат аккредитации. Лаборатория должна иметь аттестованные методики по НК и механическим испытаниям — это не опция, а базовый стандарт для серьёзного предприятия.
3. CAE-моделирование в процессе проектирования. Если поставщик не применяет моделирование при первом запуске новой детали — вы берёте на себя его риски. Первая партия с высокой вероятностью станет «обучающей» за ваш счёт.
4. Опыт в вашей отрасли. Литейный завод, работающий с нефтегазом, понимает требования ГОСТ 356 и API 6A. Предприятие без опыта в вашем сегменте будет учиться на вашем заказе.
5. Прозрачность ценообразования. Надёжный поставщик даёт детализированную смету, а не «цену под ключ» одной строкой. Это свидетельствует о зрелости производственного учёта.
6. Реальные кейсы и контакты заказчиков. Просите не просто логотипы клиентов на сайте, а возможность получить референс от действующего партнёра. Честный поставщик не будет уклоняться от этого.
7. Производственная загрузка и сроки. Уточняйте реальную загрузку плавильных мощностей. Завод, обещающий любой срок без уточнения текущей очереди, скорее всего, не управляет своим производственным планом.
8. Система управления качеством (СМК). Сертификат ISO 9001 — необходимый, но недостаточный признак. Важнее — как именно работает СМК на практике: есть ли журналы плавок, паспорта отливок, процедура управления несоответствующей продукцией.
Почему многие закупщики совершают одну и ту же ошибку
Почему столько промышленных предприятий раз за разом выбирают поставщика только по цене, а потом несут убытки от брака? Ответ прост: давление на краткосрочную экономию перекрывает стратегическое мышление. Подобно тому, как нельзя оценить качество литой детали по внешнему виду, нельзя оценить поставщика только по прайс-листу. Вложение 2–3 дней в квалификацию поставщика экономит недели простоев в будущем. Подробнее о технологии литьё стали можно прочитать в открытых отраслевых источниках.
Итог: что важно помнить при размещении заказа на стальное литьё
Производство стального литья в 2026 году — это высокотехнологичная отрасль, где квалификация поставщика, применяемые методы контроля и правильный выбор марки стали определяют успех проекта не меньше, чем цена. Промышленные закупщики, которые системно работают с этими критериями, стабильно получают отливки с браком менее 2% и соблюдением сроков поставки.
Рынок предлагает широкий спектр вариантов: от стальных отливок оптом по демократичным ценам методом ПГФ до сложного фасонного литья из стали по выплавляемым моделям с допусками в десятые доли миллиметра. Производство металлических отливок — это всегда баланс между требованиями к качеству, объёмом партии и бюджетом. Используйте сравнительные таблицы, запрашивайте детализированные сметы и не пренебрегайте проверкой квалификации поставщика до подписания договора.
Часто задаваемые вопросы
Q: Какова минимальная партия для стального литья на заказ?
A: Для литья в песчано-глинистые формы минимальная партия обычно составляет 10–50 штук. Для точного литья по выплавляемым моделям экономически оправдан тираж от 300–500 штук из-за высокой стоимости оснастки. Единичные и мелкосерийные заказы возможны, но цена за штуку существенно возрастает.
Q: Сколько времени занимает производство стальных отливок?
A: Совокупный цикл от получения чертежа до отгрузки — от 2 до 8 недель. На сроки влияют метод литья, необходимость изготовления новой оснастки, серийность и текущая загрузка завода. Точное литьё по выплавляемым моделям с нестандартной оснасткой может занять 10–12 недель.
Q: Чем отличается стальное литьё от чугунного?
A: Сталь обладает более высокими прочностью на растяжение и пластичностью, хорошо сваривается. Чугун дешевле, лучше гасит вибрации, проще в обработке. Стальное литьё технологически сложнее из-за высокой усадки (~2%) и требований к температурному режиму. Выбор зависит от условий эксплуатации детали.
Q: Какие методы контроля качества обязательны для ответственных отливок?
A: Для ответственных применений обязательны: ультразвуковой контроль (УЗК), рентгенографический контроль и магнитопорошковый контроль (МПК). Поставщик должен иметь аккредитованную лабораторию и выдавать паспорт на каждую отливку с результатами всех видов испытаний.
Q: Как правильно выбрать марку стали для отливки?
A: Выбор марки определяется условиями эксплуатации: нагрузками, температурным диапазоном, требованиями к коррозионной стойкости и свариваемости. Для общемашиностроительных деталей подходит 35Л или 20ГСЛ. Для износостойких применений — 110Г13Л. Для агрессивных сред — нержавеющие марки типа 12Х18Н9ТЛ. Всегда согласовывайте марку с технологом завода.
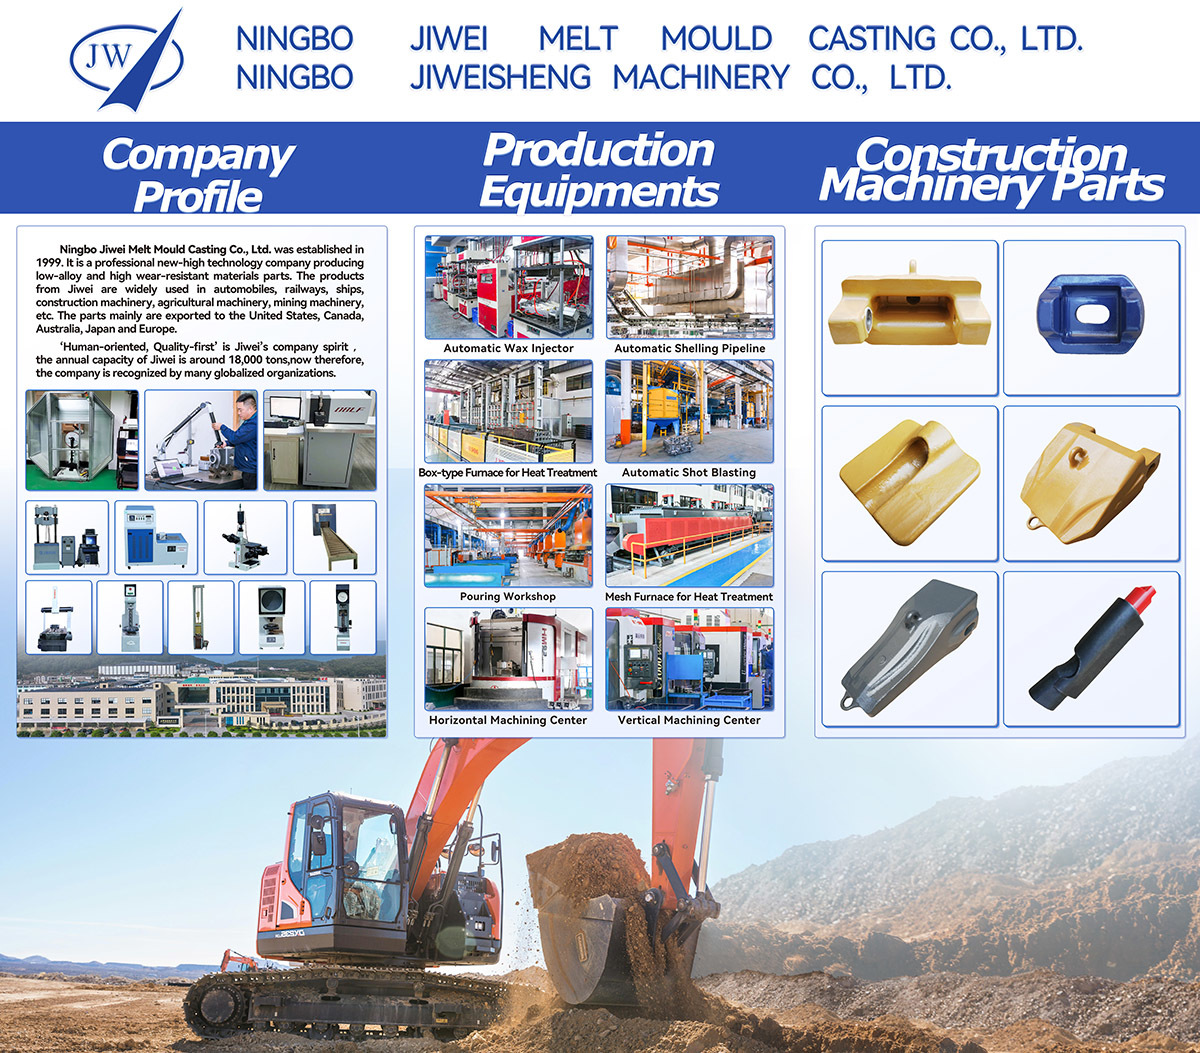
Apr 30,2025
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
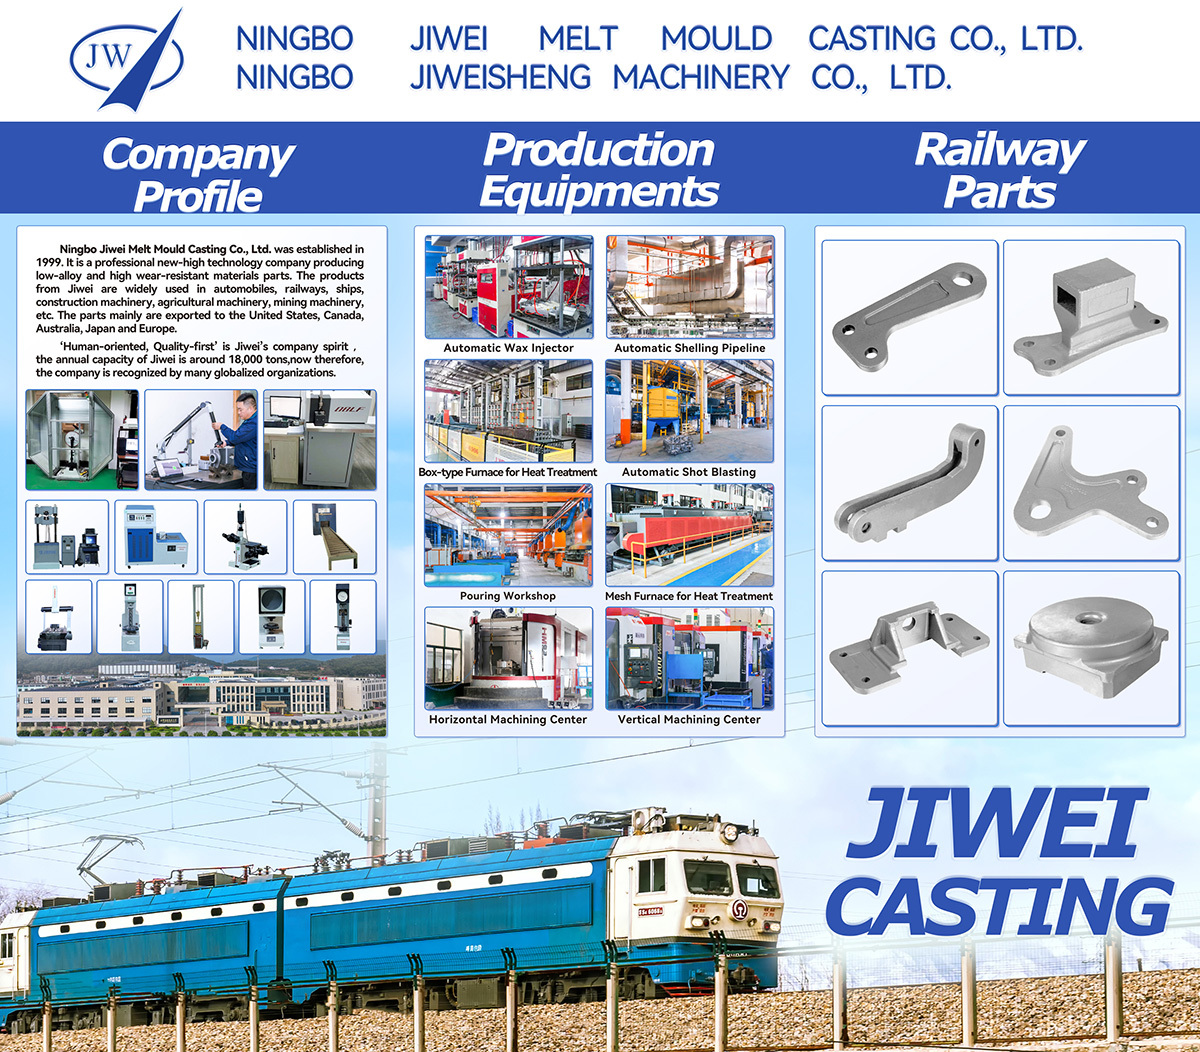
Apr 30,2025
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.