
30 Sep,2026
Стальное литьё: технологии, виды и выбор производителя — практическое руководство


О статье
Руководство охватывает полный цикл стального литья — от выбора марки стали и метода производства до контроля качества и расчёта стоимости. Актуально для закупщиков, технологов и специалистов по металлообработке в 2026 году.
Содержание
- 1. Что такое стальное литьё и почему это важно
- 2. Основные методы стального литья: сравнение и выбор
- 3. Марки стали для литья по ГОСТ 977-88
- 4. Типичные дефекты и методы контроля
- 5. Практический выбор метода: серийность, масса, точность
- 6. Ценообразование на отливки в 2026 году
- 7. Чек-лист для оценки поставщика
- 8. Часто задаваемые вопросы
Что такое стальное литьё и почему это важно
Стальное литьё — это технологический процесс получения фасонных стальных деталей путём заливки расплавленной стали в заранее изготовленную форму с последующим затвердеванием и извлечением готовой отливки. Именно эта технология лежит в основе производства сотен ответственных компонентов: корпусов насосов, железнодорожных колёс, деталей горнодобывающего оборудования, несущих элементов строительных конструкций и автомобильных узлов.
Почему так много отраслей полагаются на стальные отливки? Ответ прост: ни один другой метод формообразования не позволяет получить изделие произвольной сложной геометрии из высокопрочного материала за одну технологическую операцию. Ковка, сварка, механообработка — каждый из этих процессов имеет жёсткие ограничения по форме заготовки. Литьё металла этих ограничений лишено.
По данным Российской ассоциации литейщиков (РАЛ), годовой объём отечественного литейного производства составляет около 380 млн тонн продукции, что ставит Россию в тройку крупнейших литейных держав Европы. Глобальный рынок стальных отливок оценивается примерно в 420 млрд рублей в эквиваленте, и, согласно недавним исследованиям, среднегодовой прирост до 2028 года составит порядка 4,2%.
Где применяются стальные отливки
Промышленное литьё охватывает практически все сектора тяжёлой промышленности. В машиностроении — это корпусные детали редукторов и компрессоров. В энергетике — рабочие колёса турбин и корпуса задвижек. В железнодорожной отрасли — боковые рамы и надрессорные балки тележек вагонов. Автомобильные детали литые — блоки цилиндров, суппорты тормозов, рычаги подвески — производятся методом литья миллионными сериями.
Реальный случай из практики: один из крупных поставщиков горнодобывающего оборудования в Уральском регионе перешёл с изготовления зубьев ковшей экскаваторов методом ковки на стальное фасонное литьё. Результат — снижение себестоимости детали на 23% при сохранении заявленного ресурса. Экономия обеспечена именно за счёт отсутствия дополнительной механической обработки.
Распространённые заблуждения о стальном литье
Один из главных мифов звучит так: «Литые стальные детали уступают кованым по прочности». Это устаревшее представление. Современные стальные заготовки из литья, прошедшие нормализацию или закалку с отпуском, демонстрируют предел текучести свыше 350 МПа, а в легированных марках — свыше 600 МПа. Другое расхожее мнение: «Литьё даёт только грубые детали». Реальность иная: точное литьё по выплавляемым моделям обеспечивает шероховатость поверхности Ra 3,2–6,3 мкм и точность CT4–CT6 по ISO 8062.
Основные методы стального литья: сравнение и выбор
Выбор метода литья — это первое и важнейшее решение технолога. От него зависят стоимость оснастки, точность изготовления, допустимая серийность и физические характеристики готовой детали. Рассмотрим пять ключевых методов, которые охватывают 95% рынка промышленного литья.

Песчаное литьё (литьё в разовые формы)
Самый распространённый метод литейного производства в России. Форма изготавливается из формовочной смеси на основе кварцевого песка, используется однократно. Подходит для деталей массой от 0,5 кг до нескольких десятков тонн. Основное преимущество — низкая стоимость оснастки, что делает метод оптимальным при мелкосерийном и единичном производстве. Точность — CT11–CT13, шероховатость Ra 25–50 мкм.
Точное литьё по выплавляемым моделям (ЛВМ)
Метод ЛВМ — это, по сути, ювелирная работа в промышленных масштабах. Восковая модель детали облицовывается огнеупорной суспензией, затем воск выплавляется, а полученная керамическая оболочка заполняется сталью. Достигаемая точность CT4–CT6, шероховатость Ra 3,2–6,3 мкм. Метод незаменим там, где важны сложная геометрия и минимальный припуск на обработку. Высокая стоимость пресс-форм окупается при серийности от 500 штук.
Кокильное литьё и литьё под давлением
Кокильное литьё использует металлическую многоразовую форму без давления. Оптимально для деталей средней сложности при серийности от 1 000 штук. Литьё под давлением (литьё под давлением в стальные пресс-формы) обеспечивает наивысшую производительность и применяется преимущественно для алюминиевых и цинковых сплавов, однако в ряде случаев используется и для стали при изготовлении тонкостенных деталей. Металлургическое литьё под давлением даёт точность CT4–CT7.
Центробежное литьё
Расплав заливается во вращающуюся форму. Центробежные силы вытесняют шлаки и газы к внутренней поверхности, обеспечивая высокую плотность металла по наружному контуру. Метод идеален для труб, втулок, колец и других тел вращения. На практике детали, изготовленные центробежным методом, демонстрируют на 15–20% более высокий предел усталости по сравнению с аналогами из песчаных форм.
Марки стали для литья по ГОСТ 977-88
Правильный выбор марки стали — половина успеха при проектировании литой детали. ГОСТ 977-88 «Отливки стальные» нормирует механические свойства, химический состав и методы испытаний для основных литейных марок. Реальная практика показывает: ошибка в выборе марки приводит к преждевременному износу или избыточному весу детали, а оба варианта — это потери для заказчика.
| Марка стали | σв, МПа (мин.) | σт, МПа (мин.) | Твёрдость HB | Основная область применения |
|---|---|---|---|---|
| 20Л | 400 | 220 | 111–156 | Малонагруженные корпусные детали, рамы, кронштейны |
| 35Л | 500 | 270 | 137–197 | Детали средней нагрузки: зубчатые колёса, опорные катки |
| 45Л | 600 | 340 | 163–229 | Высоконагруженные детали: шестерни, муфты, валы |
| 110Г13Л | 980 | 340 | 187–229 (после наклёпа до 550) | Марганцовистая сталь Гадфилда: зубья ковшей, трамвайные крестовины, дробильные плиты |
| 20ГЛ | 490 | 294 | 143–187 | Железнодорожные отливки, несущие элементы тележек |
| 35ХГСЛ | 700 | 550 | 217–269 | Ответственные детали под знакопеременные нагрузки, горнодобывающее оборудование |
«Выбор марки стали — это компромисс между прочностью, свариваемостью и литейными свойствами. Увеличение содержания углерода выше 0,45% резко снижает пластичность отливки и усложняет заварку дефектов.» — из технических рекомендаций по применению ГОСТ 977-88, литейный завод «Уралмаш», 2025 год.
Когда выбирать легированные марки
Углеродистые марки (20Л, 35Л, 45Л) закрывают большинство задач в общем машиностроении. Однако если деталь работает при температурах выше 450°C, в агрессивных средах или под ударно-абразивным воздействием — без легированных и специальных марок не обойтись. Марганцовистая сталь 110Г13Л — классический пример: при ударном наклёпе её твёрдость возрастает в 2,5 раза, что делает её незаменимой в горнодобывающей отрасли.
Типичные дефекты стального литья и методы контроля
Даже на хорошо отлаженном литейном цехе дефекты неизбежны. Вопрос не в том, появятся ли они, а в том, будут ли они обнаружены до отгрузки детали заказчику. По данным отечественных литейных предприятий, доля бракованных стальных отливок в среднем составляет 3–8% от объёма выпуска, и именно качество входного и выходного контроля определяет репутацию поставщика.
Основные виды дефектов
Усадочные раковины — полости, образующиеся при затвердевании расплава из-за объёмной усадки металла. Располагаются, как правило, в тепловых узлах отливки. Это самый распространённый дефект при производстве отливок из стали.
Газовые поры — округлые полости, образованные растворёнными в расплаве газами (водород, азот). Возникают при повышенной влажности формовочных смесей или нарушении режима плавки. Размер пор — от десятых долей миллиметра до нескольких сантиметров.
Горячие и холодные трещины — первые возникают при затвердевании из-за термических напряжений, вторые — при выбивке или термообработке. Трещины критичны для деталей, работающих под циклическими нагрузками.
Песчаные включения и пригар — характерны для литья в разовые формы. Частицы формовочной смеси попадают в тело отливки, снижая пластичность и ухудшая обрабатываемость.
Методы неразрушающего контроля
Современный литейный завод располагает несколькими инструментами для обнаружения скрытых дефектов:
- Ультразвуковой контроль (УЗК) — выявляет внутренние несплошности (поры, раковины, трещины) в толстостенных отливках. Эффективен для деталей толщиной от 8 мм. Не требует разрушения образца.
- Радиографический контроль (рентгенография) — незаменим при контроле сложной геометрии, где УЗК неприменим. Позволяет получить двумерную карту дефектов. Применяется на ответственных отливках по ГОСТ 24507 и ГОСТ 7512.
- Капиллярный контроль (ПВК) — выявляет поверхностные и выходящие на поверхность трещины. Метод основан на капиллярном проникновении индикаторного состава. Дёшев и прост в применении, но ограничен поверхностью детали.
- Магнитопорошковый контроль (МПК) — применяется для ферромагнитных сталей, эффективно обнаруживает подповерхностные трещины глубиной до 3–5 мм.
- Визуально-измерительный контроль (ВИК) — обязательный первичный этап: осмотр поверхности, проверка геометрии по чертежу, контроль массы отливки.
Практический опыт показывает: комбинация УЗК и рентгенографии выявляет более 97% критических дефектов в ответственных стальных деталях ещё на этапе литейного цеха. Это кратно дешевле, чем отзыв партии после монтажа.
Практический выбор метода: серийность, масса, точность
Как выбрать метод, если перед вами новая деталь? Три параметра определяют решение в 90% случаев: годовая серийность, масса отливки и требуемая точность. Приведём конкретные пороговые значения, которых обычно нет в теоретических руководствах.
| Метод литья | Серийность, шт/год | Масса отливки, кг | Точность (класс CT) | Стоимость оснастки |
|---|---|---|---|---|
| Песчаное | 1 — 500 | 0,5 — 50 000 | CT11–CT13 | Низкая (50–300 тыс. руб.) |
| ЛВМ (точное) | 500 — 100 000+ | 0,05 — 100 | CT4–CT6 | Средняя (200–600 тыс. руб.) |
| Кокильное | 1 000 — 50 000 | 0,3 — 500 | CT7–CT10 | Средняя–высокая (300–800 тыс. руб.) |
| Центробежное | 100 — 10 000 | 1 — 5 000 | CT8–CT11 | Средняя (200–500 тыс. руб.) |
| Литьё под давлением | 10 000+ | 0,01 — 30 | CT4–CT7 | Высокая (1–5 млн руб.) |
Алгоритм выбора метода за 5 шагов
- Определите годовую потребность в штуках. Если менее 300 — песчаное литьё почти всегда предпочтительно.
- Оцените массу единичной детали. Свыше 500 кг — только песчаное или центробежное.
- Проверьте требования по точности в чертеже (поле допуска, шероховатость). CT ≤ 7 без дополнительной обработки — нужно ЛВМ или литьё под давлением.
- Рассчитайте допустимую стоимость оснастки. Разделите бюджет на оснастку на объём партии — получите максимально допустимые затраты на оснастку в расчёте на деталь.
- Учтите наличие поставщика с нужной технологией и необходимой аттестацией по ГОСТ/ISO в вашем регионе.
Конечно, существуют ситуации, когда ни один метод в чистом виде не оптимален — например, средняя серийность (300–700 шт.) при жёстких требованиях к точности. В таких случаях стоит рассмотреть гибридный подход: грубая заготовка методом песчаного литья с последующей чистовой обработкой на ЧПУ.
Ценообразование на стальные отливки в 2026 году
Вопрос стоимости — один из первых в переговорах с поставщиком. Цены на стальные отливки в России в 2026 году формируются под влиянием нескольких факторов: стоимости металлошихты, энергозатрат, загрузки мощностей литейных заводов и логистических издержек. Рассмотрим актуальные ориентиры по категориям.
| Метод литья | Весовая категория, кг | Цена за кг (ориентир), руб. | Примечание |
|---|---|---|---|
| Песчаное литьё | 1–50 кг | 120–180 | Без термообработки и мехобработки |
| Песчаное литьё | 50–500 кг | 90–140 | Крупные детали — экономия масштаба |
| ЛВМ (точное) | 0,1–5 кг | 400–800 | Высокая точность, малый припуск |
| ЛВМ (точное) | 5–50 кг | 280–500 | Серийность от 500 шт. снижает цену |
| Центробежное | 10–200 кг | 160–260 | Трубы, кольца, втулки |
Что влияет на итоговую цену
Базовая цена за килограмм — лишь отправная точка. К ней добавляются: стоимость разработки и изготовления модельной оснастки (амортизируется на партию), термообработка (+15–30% к стоимости заготовки), механическая обработка, покраска или антикоррозионное покрытие, а также сертификационные испытания. Для ответственных отливок по железнодорожным или энергетическим стандартам добавьте 10–20% на NDT-контроль (УЗК + рентгенография).
Экспресс-чек-лист для расчёта стоимости
Чтобы получить корректное коммерческое предложение от литейного завода, подготовьте следующее:
- Трёхмерная CAD-модель или чертёж с допусками (форматы STEP, IGES, DWG).
- Марка стали или требуемые механические свойства (если марка не задана).
- Требования по точности и шероховатости поверхности.
- Годовая программа выпуска (штук в год) и размер первой партии.
- Требования по контролю качества: нужен ли NDT, сертификат на плавку, химанализ.
- Предельные сроки изготовления первой партии.
С этим пакетом документов любой квалифицированный литейный цех подготовит предложение за 3–5 рабочих дней. Без чертежа — не ожидайте точных цифр, только «от» и «до» с разбросом в 50%.
Чек-лист для оценки поставщика стального литья
Стальное литьё — это отрасль, где репутация поставщика стоит дороже декларируемой цены. Низкая цена от непроверенного литейного завода оборачивается задержкой поставок, скрытыми дефектами и потерями при монтаже. Как выбрать надёжного партнёра?
Технические критерии
Первый вопрос поставщику: какой метод контроля качества применяется на выходе? Ответственный производитель отливок обязан иметь собственную лабораторию или подтверждённый договор с аккредитованной испытательной лабораторией. Наличие спектрометра для контроля химического состава металла — обязательный минимум. Уточните, работает ли завод по системе менеджмента качества ISO 9001 или отраслевым стандартам (ГОСТ Р, IRIS для железнодорожников, API для нефтегаза).
Логистические и коммерческие критерии
Оцените географическое расположение литейного завода: доставка крупных стальных отливок из Урала или Сибири в Центральную Россию добавляет 5–12% к стоимости. Уточните средний срок изготовления первой партии (с нуля, включая оснастку): нормой считается 45–90 дней для серийных деталей средней сложности. Поставщик, обещающий 15 дней без готовой оснастки, либо вводит вас в заблуждение, либо берёт заказ чужой оснасткой.
Подробная информация о российских стандартах и технологии производства литья стали доступна в открытом энциклопедическом источнике — литьё стали.
2026: цифровизация как критерий доверия
Один из ключевых трендов 2026 года в производстве отливок — применение CAE-симуляции (программы типа ProCAST, MAGMA, LVMFlow) для моделирования заполнения формы и прогнозирования усадочных дефектов ещё на стадии проектирования литниковой системы. Поставщик, использующий литейную симуляцию, снижает количество пробных плавок с 3–5 до 1–2, что напрямую сокращает ваши сроки и затраты на освоение новой детали. Это весомый аргумент при выборе партнёра по стальному литью.
Часто задаваемые вопросы
Часто задаваемые вопросы
Q: Чем стальное литьё отличается от чугунного?
A: Чугунное литьё содержит более 2% углерода, что обеспечивает высокую жидкотекучесть и низкую усадку, но ограниченную пластичность. Стальные отливки содержат до 2% углерода, имеют более высокую ударную вязкость и свариваемость. Для ответственных несущих деталей под динамическими нагрузками выбирают сталь; для корпусных деталей с высокими требованиями к виброгашению — чугун.
Q: Какая минимальная партия для стального точного литья по выплавляемым моделям?
A: Экономически целесообразная минимальная партия — от 200–500 штук. При меньших объёмах стоимость изготовления пресс-формы и керамической оснастки делает цену единицы изделия нерентабельной. Для единичных и мелкосерийных деталей высокой точности альтернативой служит песчаное литьё с последующей механической обработкой или аддитивное производство.
Q: Обязательна ли термообработка стальных отливок?
A: По ГОСТ 977-88 большинство марок литейной стали поставляются в термообработанном состоянии (нормализация или закалка с отпуском). Это снимает литейные напряжения, измельчает зерно и обеспечивает заявленные механические свойства. Поставка без термообработки допустима только для малонагруженных деталей по согласованию с заказчиком.
Q: Можно ли заварить дефект в стальной отливке?
A: Да, заварка дефектов — стандартная технологическая операция. Она регламентируется ГОСТ 977-88 и технологическими инструкциями завода. Заварка допускается для большинства углеродистых и низколегированных марок, при условии последующей термообработки и контроля сварного шва. Для ряда ответственных изделий (железнодорожных, атомных) заварка требует согласования с заказчиком и надзорным органом.
Q: Как быстро можно получить первую партию стальных отливок после размещения заказа?
A: Для песчаного литья с изготовлением новой оснастки — от 30 до 60 дней. Для точного литья по выплавляемым моделям — 60–90 дней с нуля. При наличии готовой оснастки на складе поставщика срок сокращается до 15–25 дней. Уточняйте загрузку литейного цеха при размещении заказа: в периоды пиковой загрузки сроки увеличиваются на 30–50%.
Подводя итог: стальное литьё остаётся фундаментальной технологией металлургического производства, без которой невозможно представить ни тяжёлое машиностроение, ни транспортную инфраструктуру России. Выбор правильного метода, марки стали и квалифицированного поставщика — это не разовое решение, а системная работа, которая окупается на протяжении всего жизненного цикла оборудования. Используйте приведённые таблицы, алгоритм выбора и чек-лист поставщика как рабочие инструменты при следующем запросе на изготовление стальных отливок.
Apr 30,2025
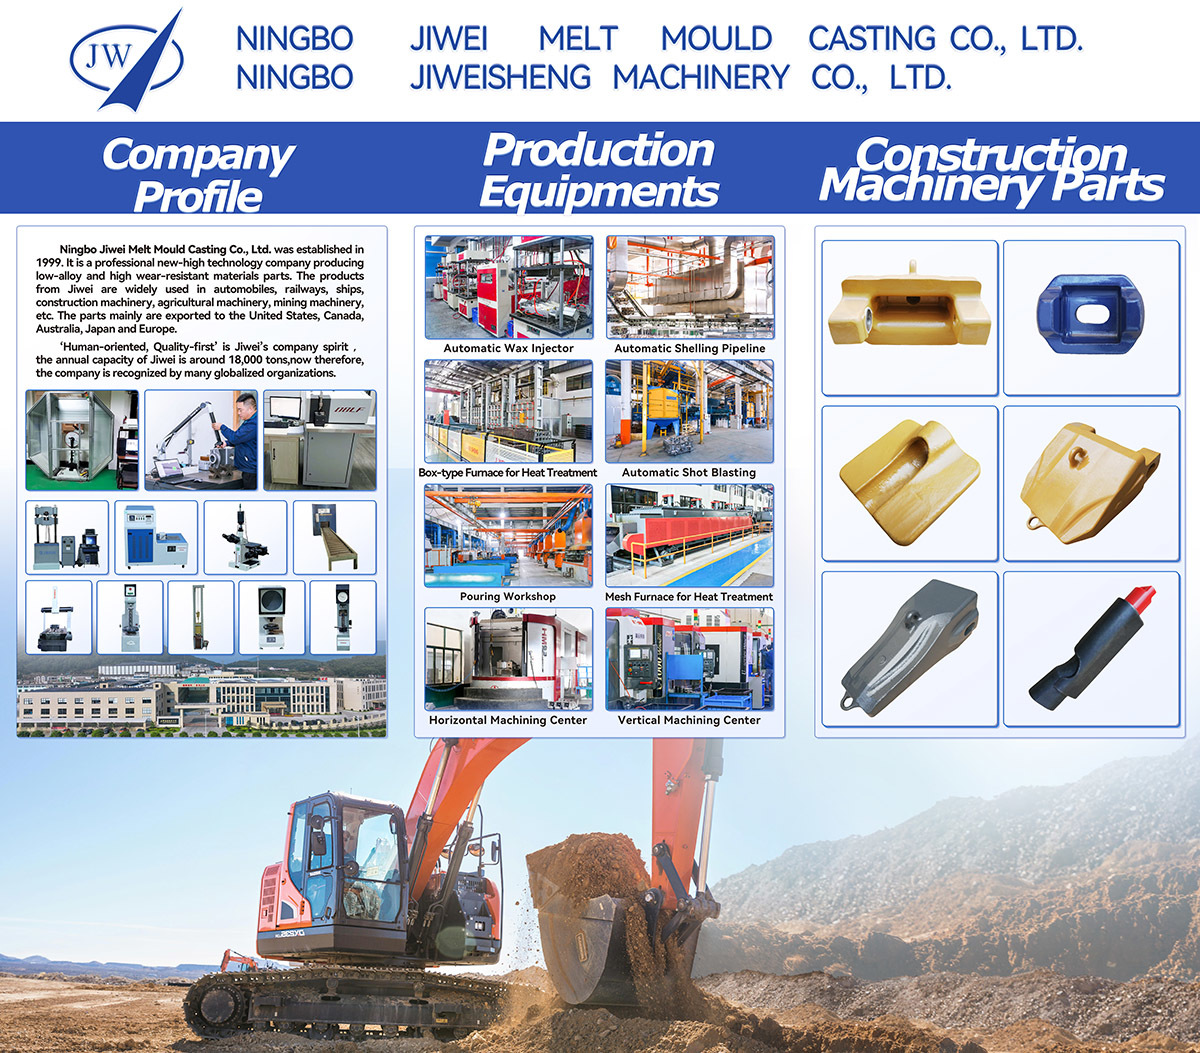
Выставка в Мексике 2025
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.
Apr 30,2025
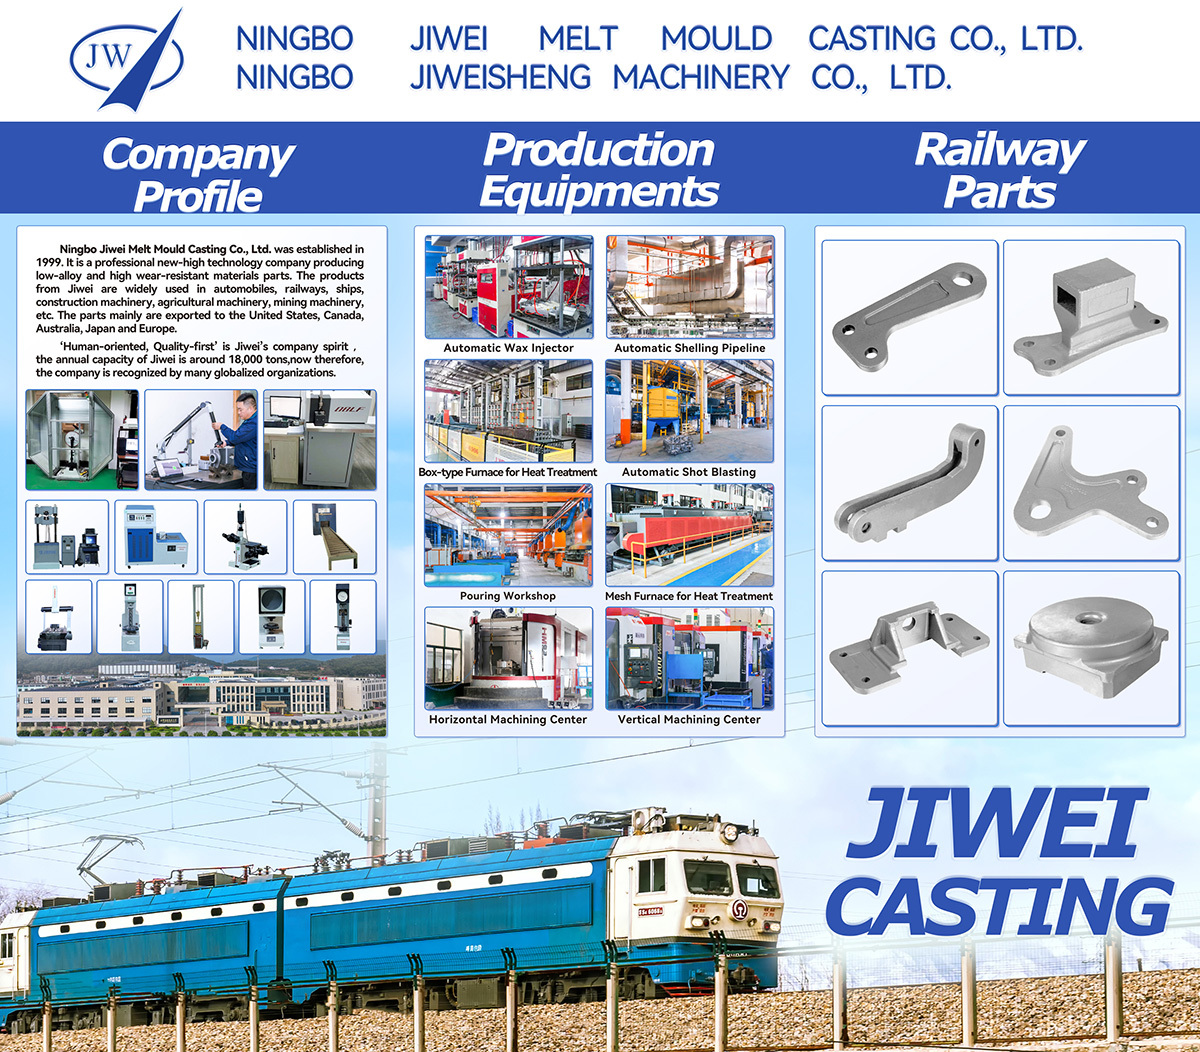
Американская железнодорожная выставка 2025 года
Детали в основном экспортируются в США, Канаду, Австралию, Японию и Европу. Компания получила признание многих глобальных организаций.